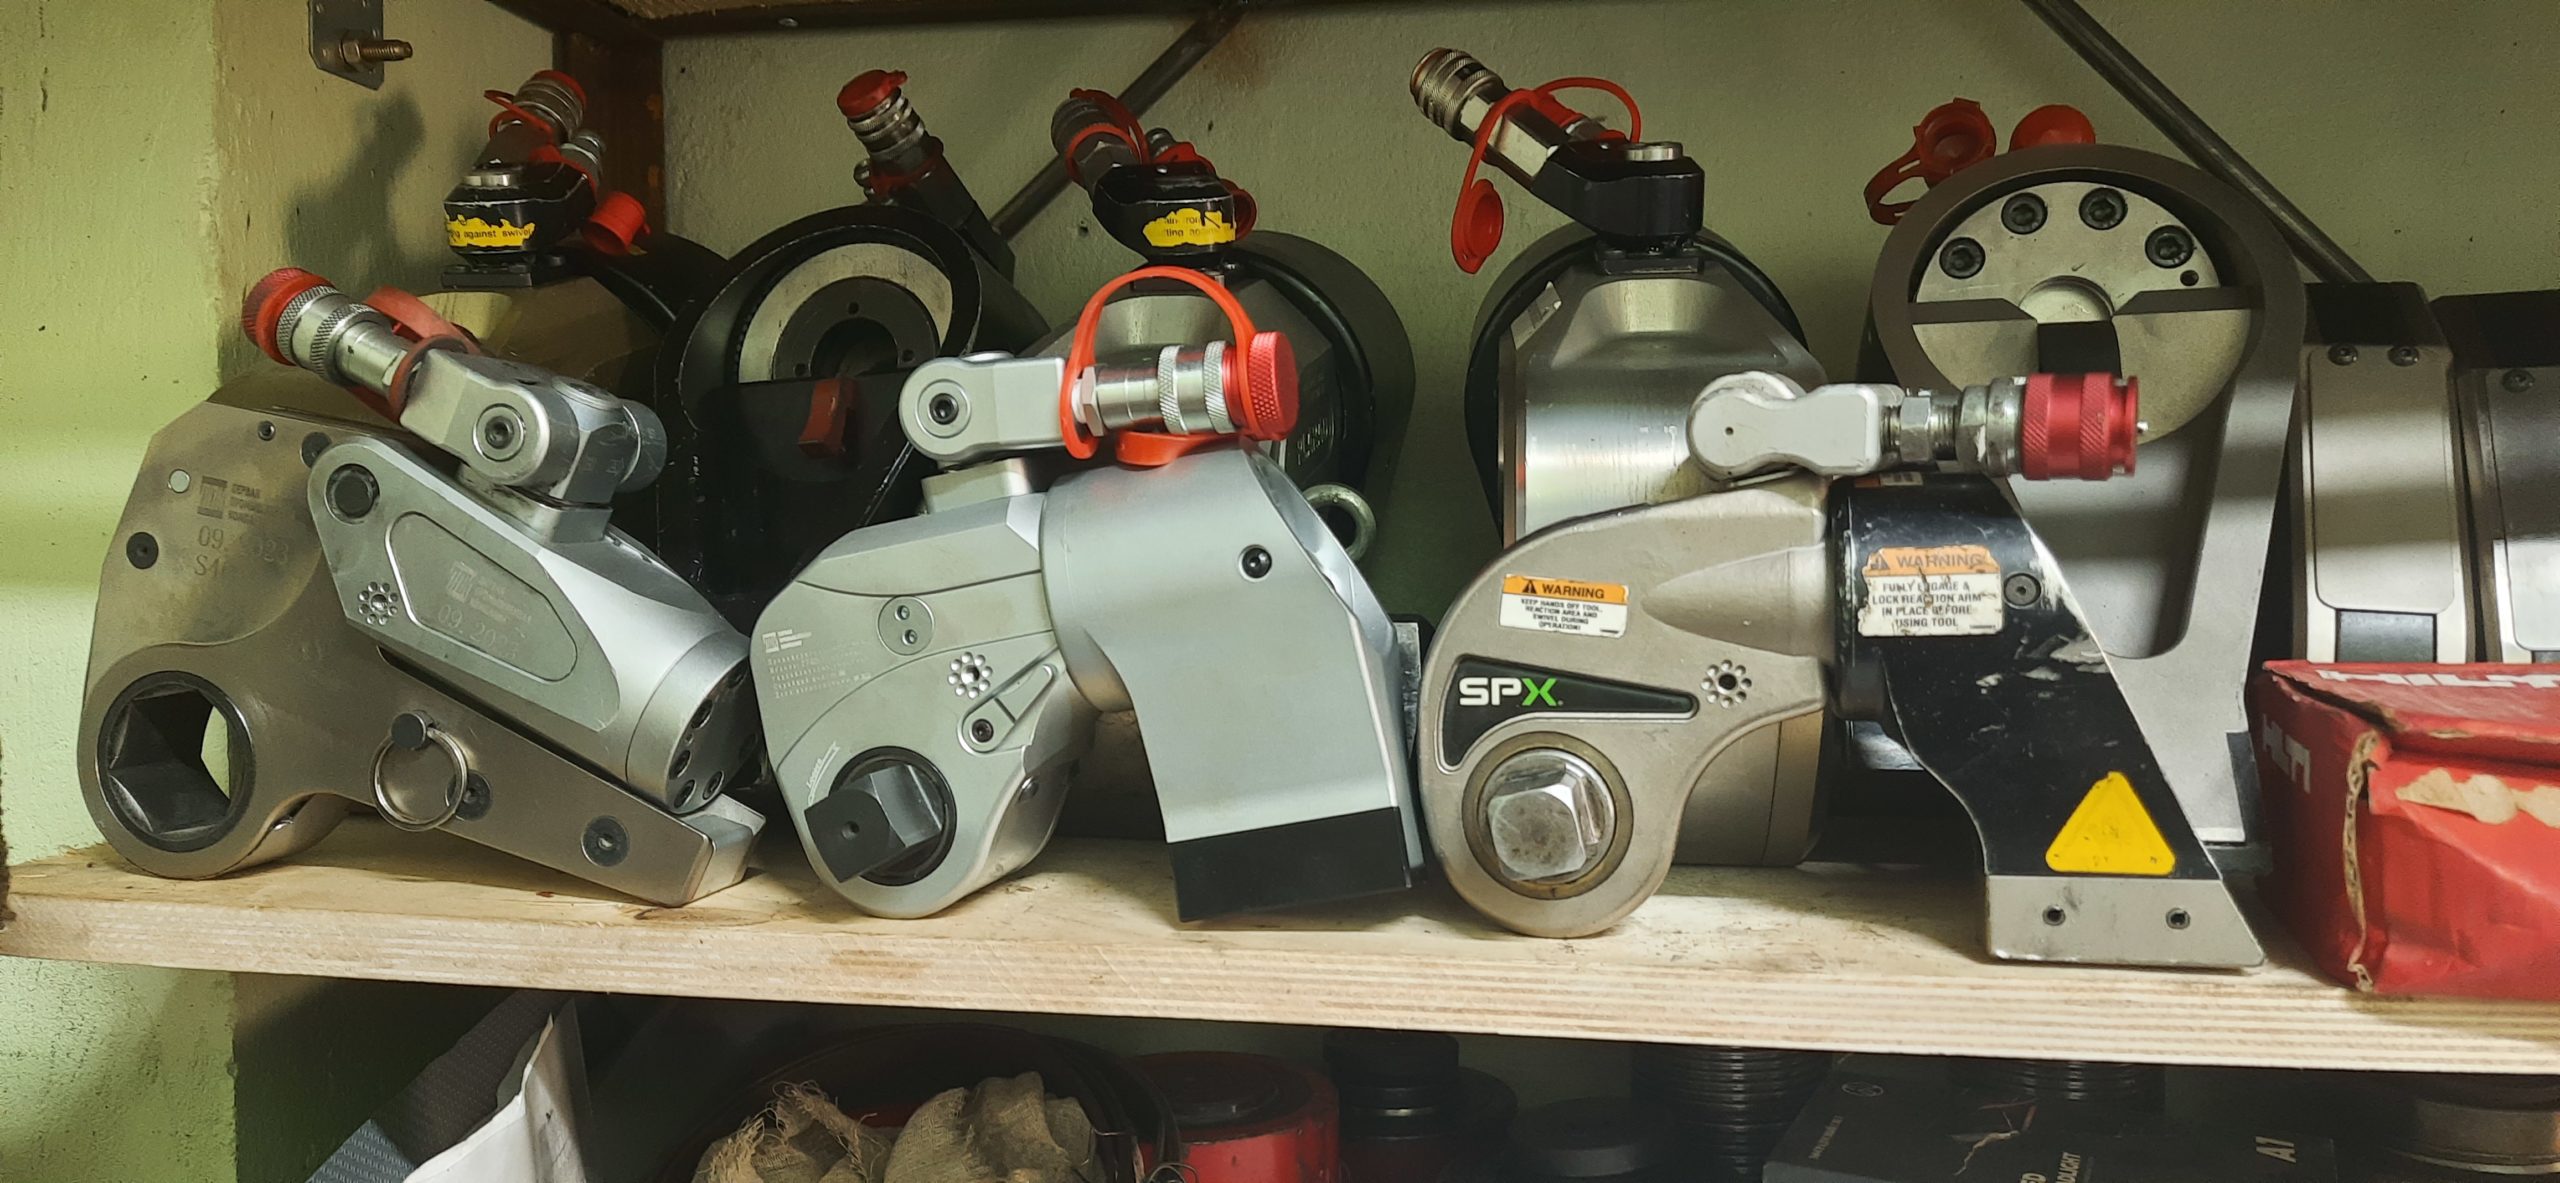
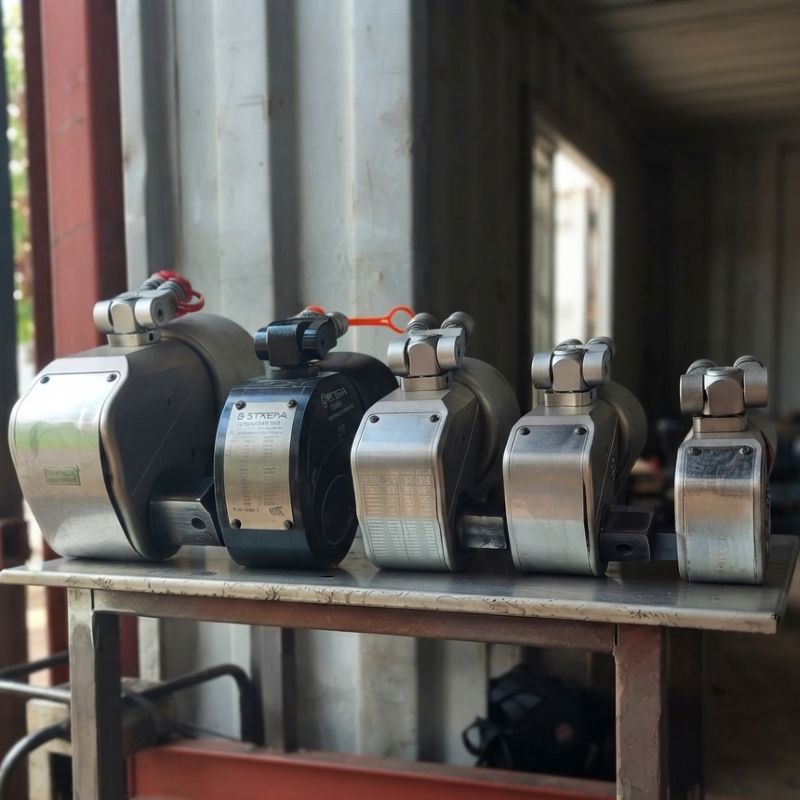
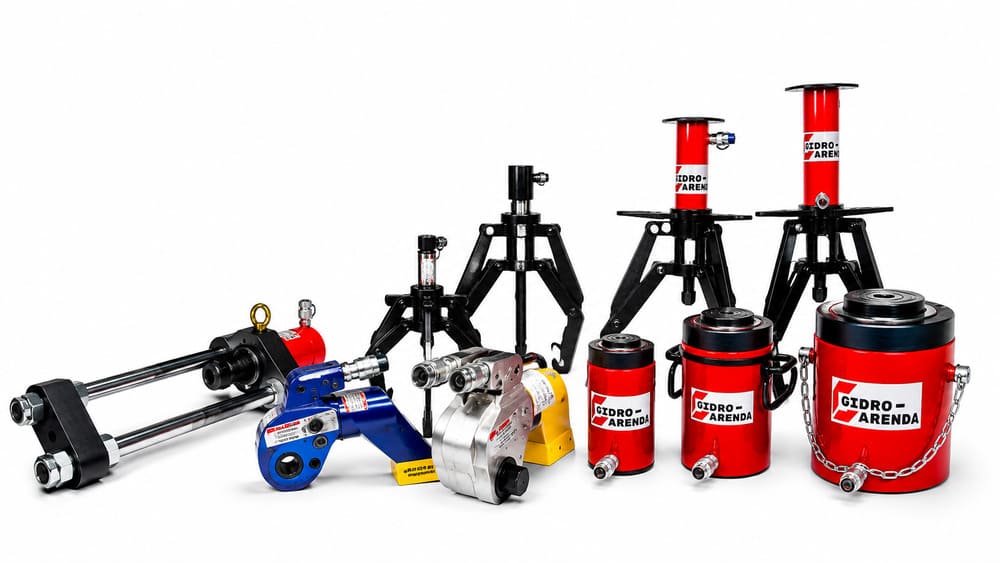
Безболезненный монтаж: гидравлические гайковерты в деле!
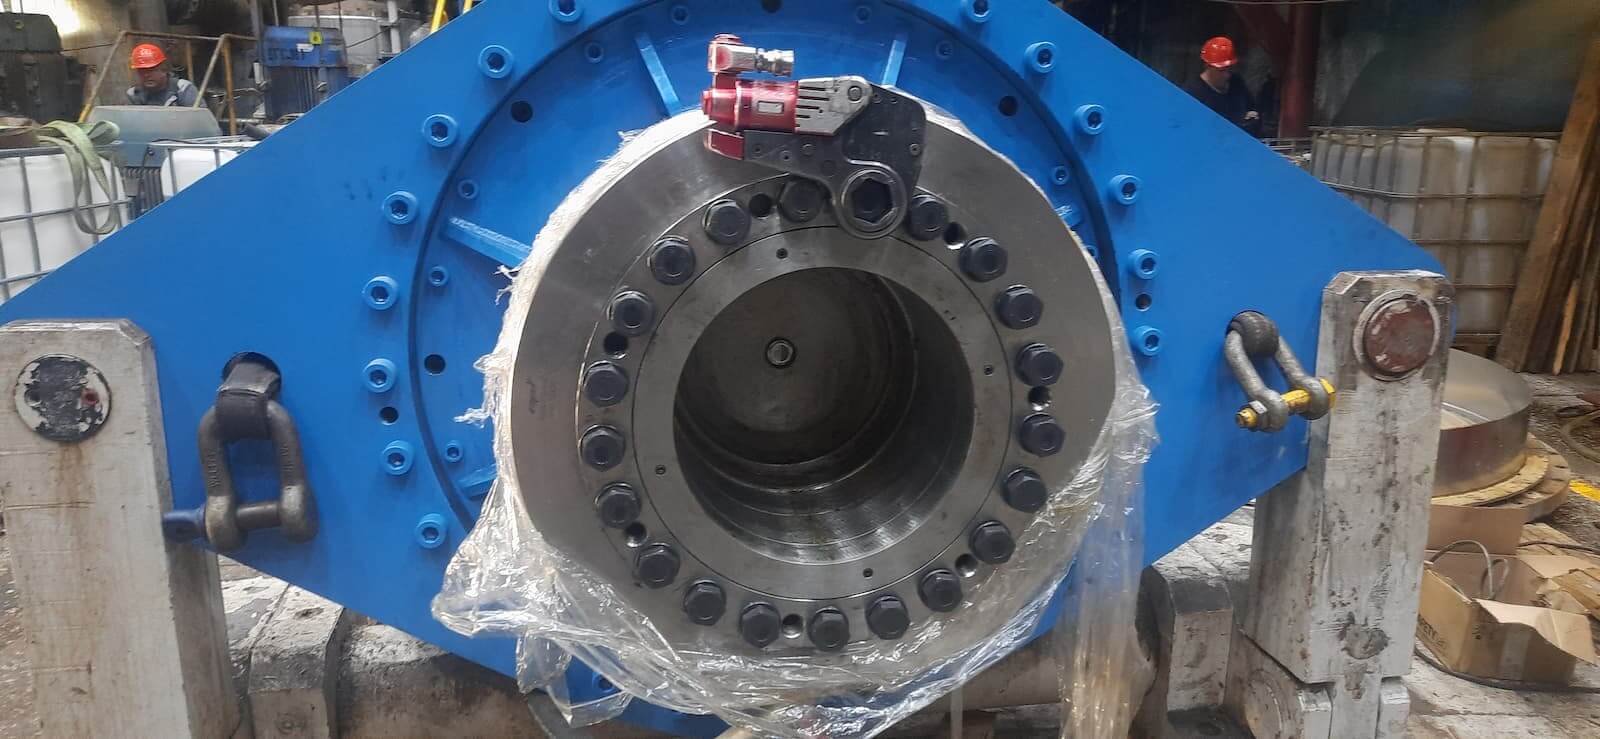
Надежность металлоконструкции, трубопровода или промышленного оборудования во многом зависит от состояния болтовых соединений. Недостаточно затянутый крепёж может ослабнуть под действием вибрации и переменных нагрузок. Чрезмерная затяжка, в свою очередь, способна вызвать пластическую деформацию болта, повреждение резьбы, прокладки или соединяемых деталей.
При работе с крупным крепежом ручного динамометрического инструмента часто недостаточно. Оператору приходится прикладывать значительное физическое усилие, а получение большого и воспроизводимого крутящего момента становится затруднительным. Для таких задач применяют гидравлические гайковерты — оборудование, позволяющее контролируемо затягивать и отворачивать высоконагруженные резьбовые соединения.
 Важно
При затяжке ответственных болтовых соединений даже небольшое отклонение от заданного крутящего момента может привести к нарушению работы оборудования. Недостаточная затяжка вызывает ослабление крепежа и потерю герметичности соединения, а превышение допустимого усилия может привести к деформации болтов, повреждению резьбы и выходу деталей из строя.
Монтаж с гидравлическим гайковертом особенно востребован там, где требуется сочетание большого крутящего момента, повторяемости результата и возможности работать в ограниченном пространстве. При этом качество соединения определяется не только характеристиками самого инструмента, но и подготовкой крепежа, правильностью настройки давления, выбранной последовательностью затяжки и состоянием оборудования.
Что такое гидравлический гайковерт
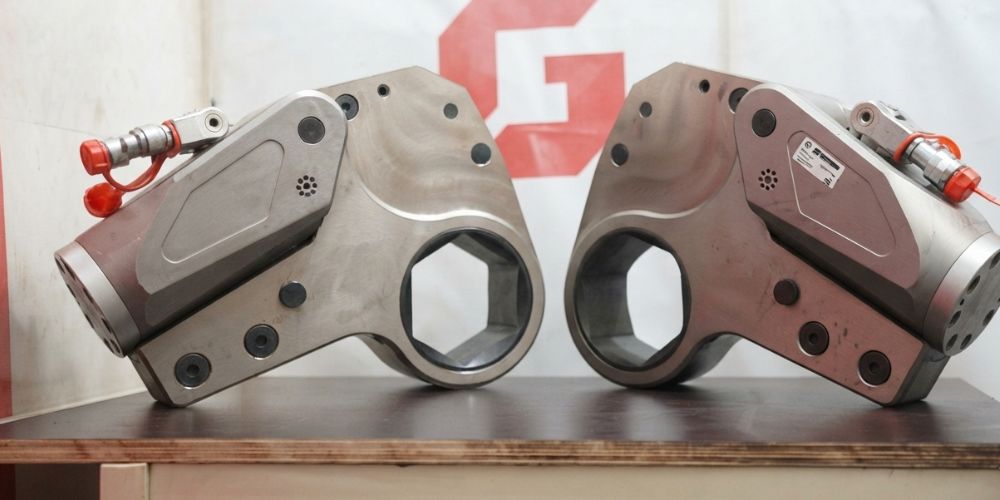
Гидравлический гайковерт, также называемый гидравлическим моментным или динамометрическим ключом, представляет собой силовой инструмент для контролируемой затяжки и демонтажа болтов, гаек и шпилек.
В отличие от ударного гайковерта, он создаёт момент без серии интенсивных ударов. Усилие формируется гидравлическим приводом и передаётся на крепёж через приводной квадрат с торцевой головкой либо через сменную кассету, охватывающую гайку.
Основное назначение инструмента — работа с ответственными болтовыми соединениями, для которых проектом или технологической картой установлено конкретное значение момента затяжки.
Основные элементы конструкции
Конструкция зависит от типа и модели гайковерта, однако стандартная система включает силовой гидравлический цилиндр, храповой или иной передаточный механизм, корпус, приводной квадрат либо кассету, реакционный рычаг, высоконапорные гидравлические рукава и насосную станцию.
Реакционный рычаг воспринимает противодействующий момент и передаёт его на неподвижную часть конструкции. Без надёжной точки реакции корпус инструмента начнёт поворачиваться вместе с приводом, поэтому положение реакционного упора имеет принципиальное значение для эффективности и безопасности работы.
Как работает гидравлический гайковерт
Насосная станция подаёт масло под давлением в гидравлический цилиндр гайковерта. Перемещение поршня через силовой механизм преобразуется в ограниченный поворот приводного квадрата или кассеты. После рабочего хода поршень возвращается, а цикл повторяется до достижения установленного момента.
 Рекомендация специалиста
Для монтажа и обслуживания ответственных резьбовых соединений необходимо использовать гидравлические гайковерты, подобранные по требуемому крутящему моменту, размеру крепежа и рабочему давлению системы. Применение совместного комплекта из гайковерта, насосной станции и подходящей оснастки обеспечивает точную затяжку, равномерное распределение нагрузки и безопасное выполнение монтажных работ.
Для получения требуемого усилия оператор устанавливает давление насосной станции. Значение давления выбирают не приблизительно, а по индивидуальной таблице «давление — крутящий момент», составленной производителем для конкретной модели гайковерта. Универсальной таблицы для всех инструментов не существует: при одинаковом давлении разные модели создают разный момент из-за различий в размерах цилиндра и геометрии силового механизма.
Многие промышленные системы рассчитаны на давление около 700 бар, однако это значение нельзя автоматически применять к любому оборудованию. Рабочее давление, тип рукавов и характеристики соединительных муфт должны соответствовать документации производителя конкретной системы.
Почему гидравлические гайковерты используют при монтаже
Высокая точность затяжки
Исправный и откалиброванный гидравлический гайковерт позволяет воспроизводимо создавать установленный крутящий момент. Давление контролируется по манометру или электронной системе насосной станции, а требуемое значение определяется по таблице производителя.
При этом важно различать крутящий момент и фактическое предварительное натяжение болта. Гайковерт контролирует момент на гайке, но не измеряет осевую силу в болте напрямую. На полученное натяжение влияют состояние резьбы, смазка, покрытие крепежа, шероховатость опорной поверхности и коэффициент трения.
Поэтому точный инструмент не компенсирует неправильную подготовку соединения. Для получения повторяемого результата крепёж одной группы должен иметь сопоставимое состояние, одинаковую смазку и затягиваться по единой технологии.
Регулярная калибровка подтверждает соответствие фактического момента заданным значениям и снижает вероятность недотяжки или чрезмерной затяжки. Периодичность проверки определяют с учётом интенсивности эксплуатации, условий работы и требований проекта.
Большой крутящий момент
Гидравлический привод позволяет получать высокий крутящий момент при сравнительно небольших размерах исполнительного механизма. Благодаря этому инструмент применяют для крупного крепежа, который невозможно качественно затянуть обычным ручным ключом.
Для особенно тяжёлых соединений используются гайковерты сверхвысокого момента. Их применяют при монтаже энергетического, горнодобывающего и нефтегазового оборудования, крупногабаритных металлоконструкций, турбин, прессов и тяжёлой техники.
Равномерное предварительное натяжение болтов
Последовательная затяжка по утверждённой схеме позволяет постепенно распределять нагрузку между болтами. Это особенно важно при сборке фланцев, установке прокладок и монтаже соединений с большим количеством крепёжных элементов.
Для ответственных фланцев могут использоваться несколько гидравлических гайковертов, подключённых к одной насосной станции. Одновременная работа инструментов помогает уменьшить взаимное влияние соседних болтов, сократить количество перестановок и повысить равномерность затяжки.
Минимальная физическая нагрузка на оператора
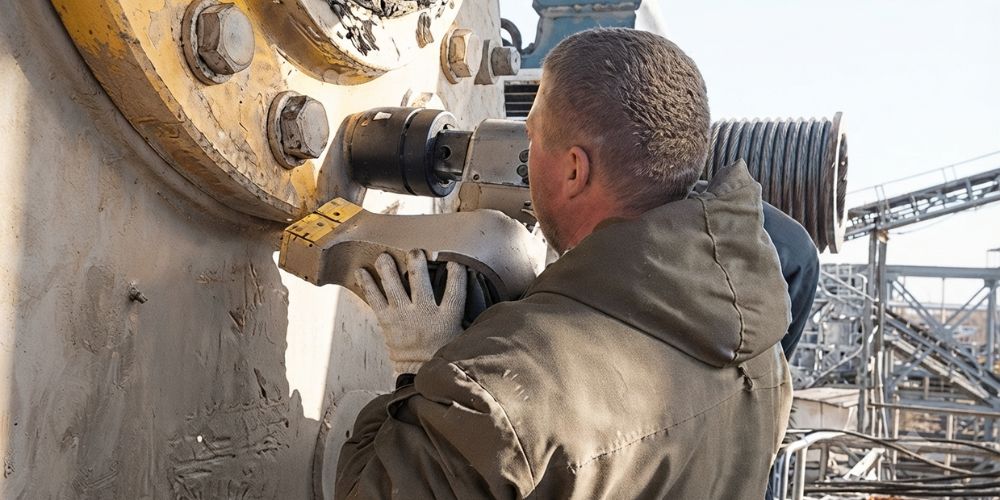
Основную силовую работу выполняет гидравлическая система. Оператор устанавливает инструмент, контролирует положение реакционного рычага и управляет насосом. Это снижает физическую нагрузку по сравнению с длинными ручными ключами и механическими усилителями момента.
Однако меньшая нагрузка не означает полного отсутствия рисков. Инструмент может иметь значительную массу, а в зоне реакционного рычага возникает большое усилие. Поэтому перемещать гайковерт и удерживать его во время цикла необходимо только предусмотренными рукоятками.
Повышение качества монтажных работ
Контролируемая затяжка уменьшает зависимость результата от физической силы и опыта отдельного рабочего. Значения давления, последовательность проходов и результаты контроля можно внести в монтажную карту или журнал выполнения работ.
Такой подход повышает повторяемость операций, облегчает технический контроль и снижает вероятность повторного монтажа из-за неравномерно затянутого крепежа.
Где применяются гидравлические гайковерты
В строительстве инструмент используют при сборке металлоконструкций, монтаже колонн, рам, опор, крановых путей, мостовых элементов и других узлов с высокопрочным крепежом.
В трубопроводных системах гайковерты применяют для монтажа и технического обслуживания фланцев. Контролируемая последовательность затяжки помогает обеспечить параллельное сближение фланцев и равномерное обжатие прокладки.
В нефтегазовой отрасли оборудование востребовано при сборке технологических трубопроводов, резервуаров, запорной арматуры, теплообменников, компрессоров и насосных установок. Низкопрофильные модели особенно удобны на плотных фланцах, где вокруг гайки недостаточно места для стандартной торцевой головки.
В энергетике гидравлические гайковерты применяют при монтаже турбин, генераторов, котельного оборудования, трансформаторов и опорных конструкций. В ветроэнергетике инструмент используется для болтов башни, фланцев секций, ступицы и других высоконагруженных узлов.
В горнодобывающей промышленности гайковерты задействуют при сборке дробилок, мельниц, экскаваторов и карьерной техники. В судостроении — при монтаже двигателей, валопроводов, редукторов, палубного оборудования и корпусных конструкций.
Широкий выбор исполнений позволяет применять гидравлические моментные ключи как на открытых монтажных площадках, так и внутри оборудования или в пространствах с ограниченным доступом.
Какие виды гидравлических гайковертов подходят для монтажа
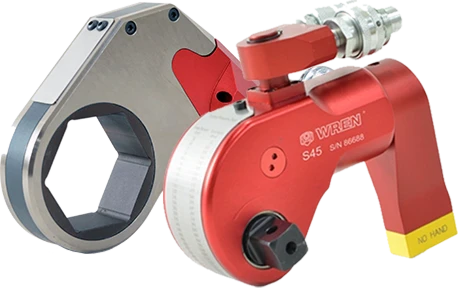
Квадратные гидравлические гайковерты
Квадратный, или торцевой гайковерт оснащен приводным квадратом, на который устанавливается силовая торцевая головка нужного размера. Такая конструкция универсальна: один инструмент можно использовать с комплектом головок для разных гаек.
Торцевые модели подходят для открытых соединений, вокруг которых достаточно места для корпуса, головки и реакционного рычага. Они широко применяются при монтаже металлоконструкций, тяжёлой техники и промышленного оборудования.
При выборе головки необходимо учитывать не только размер гайки, но и создаваемый момент. Для промышленного монтажа используют силовые головки, рассчитанные на соответствующую нагрузку. Обычные ручные головки для этой работы не подходят.
Кассетные гидравлические гайковерты
Кассетный гайковерт состоит из силового привода и сменной рабочей кассеты под определённый размер гайки. Кассета охватывает крепёж непосредственно, поэтому отдельная торцевая головка не требуется.
Главное преимущество такого исполнения — небольшая высота. Кассетные модели применяют на трубопроводных фланцах, теплообменниках, турбинах и других узлах, где расстояние между соседними гайками, корпусом оборудования или стенкой конструкции ограничено.
Низкопрофильные модели
Понятия «кассетный» и «низкопрофильный» часто используются как близкие, однако внутри этой категории существуют модели разной толщины и геометрии. Для особенно тесных соединений выпускаются ультратонкие кассеты, боковые приводы и специальные реакционные опоры.
Перед выбором необходимо измерить не только размер гайки под ключ, но и расстояние до соседнего крепежа, высоту выступающей шпильки, свободное пространство по радиусу и доступную площадь для реакции.
Гайковерты сверхвысокого крутящего момента
Такие модели предназначены для крупного крепежа и высоконагруженных узлов. Увеличенный момент требует особенно тщательного выбора точки реакции, силовой головки, рукавов и насосной станции.
Использовать гайковерт на пределе его диапазона без необходимости нежелательно. Модель следует подбирать так, чтобы рабочее значение находилось внутри штатного диапазона и инструмент мог стабильно создавать требуемый момент.
Этапы монтажа с использованием гидравлического гайковерта
Подготовка болтового соединения
До начала работ необходимо изучить проектную документацию или технологическую карту. В ней должны быть указаны характеристики болтов, требуемый момент или способ контроля натяжения, тип смазки, последовательность затяжки и допустимые отклонения.
Для фланцев дополнительно проверяют правильность установки прокладки, центровку, параллельность соединяемых деталей и отсутствие внешней нагрузки, препятствующей равномерному сближению.
Нельзя самостоятельно выбирать момент только по диаметру резьбы. Болты одинакового размера могут иметь разные классы прочности, материалы, покрытия и условия смазки, поэтому допустимые значения будут различаться.
Проверка крепежа
Резьбу, гайки, шайбы и опорные поверхности осматривают на наличие коррозии, заусенцев, загрязнений и механических повреждений. Гайка должна свободно наворачиваться без закусывания. Поврежденный крепеж необходимо заменить.
При расчете момента учитывается состояние трения. Если технологией предусмотрена смазка, её наносят одинаковым способом на все соединения. Использование другой смазки без пересмотра момента может существенно изменить фактическое натяжение болта.
Перед фланцевым монтажом также проверяют состояние уплотнительных поверхностей, отсутствие глубоких рисок и правильность расположения прокладки. Аналогичные подготовительные проверки приводятся в руководствах производителей болтингового оборудования.
Подключение насосной станции
Насос и гайковерт устанавливают на устойчивой поверхности. Перед соединением необходимо убедиться, что система сброшена и манометр показывает отсутствие давления.
Рукава осматривают по всей длине. На них не должно быть порезов, вздутий, заломов, следов раздавливания и повреждения арматуры. Муфты очищают и соединяют до полной фиксации. Неполностью подключенная обратная линия может нарушить работу поршня и создать опасное повышение давления.
Насос, рукава, муфты и гайковерт должны быть совместимы по рабочему давлению и типу соединений. Не следует собирать систему из случайных компонентов, даже если резьба или внешняя форма муфт кажутся подходящими.
Настройка рабочего давления
По технологической документации определяют требуемый крутящий момент. Затем в таблице конкретного гайковерта находят давление, соответствующее этому значению.
Настройку выполняют без нагрузки в соответствии с инструкцией к насосной станции. После установки давления проводят несколько контрольных циклов, проверяя движение инструмента, возврат поршня, отсутствие утечек и устойчивость показаний манометра.
Нельзя повышать давление выше допустимого значения или изменять заводскую настройку предохранительного клапана. Давление контролируют манометром на протяжении всей операции.
Установка гайковерта
Торцевая головка или кассета должна полностью охватывать гайку и соответствовать ее размеру. Инструмент устанавливают без перекоса относительно оси шпильки.
Реакционный рычаг размещают на прочной неподвижной опоре. Контакт должен происходить предусмотренной рабочей поверхностью, а не краем рычага. Точка реакции не должна деформироваться, смещаться или разрушаться под нагрузкой.
Неправильная реакция создает боковую нагрузку на инструмент, головку и гайку. В результате возможно повреждение привода, срыв крепежа или разрушение головки. Руководства производителей требуют использовать реакционный рычаг для квадратных моделей и не допускать его углового контакта.
Последовательная затяжка болтов
Крепёж не следует сразу затягивать до окончательного момента, особенно на фланцах и соединениях с большим количеством болтов. Нагрузка увеличивается постепенно, в несколько проходов.
Конкретная схема устанавливается проектом или инструкцией производителя оборудования. Для фланцев часто используется перекрестная последовательность с постепенным повышением момента. Например, одна из типовых методик предусматривает проходы на 30, 60 и 100% окончательного момента, после чего выполняется контрольный круговой проход на полном значении. Это пример методики, а не универсальное правило для любого соединения.
Каждый завершенный болт рекомендуется отмечать маркером. Это помогает оператору соблюдать последовательность и исключает пропуск крепежа.
Контроль момента затяжки
При гидравлическом способе момент контролируется через установленное давление и действующую калибровочную зависимость конкретного инструмента. Поэтому перед работой необходимо проверить актуальность таблицы и свидетельства о калибровке.
После каждого рабочего хода оператор должен дождаться полного завершения цикла. Преждевременный переход к следующему болту может привести к тому, что фактический момент окажется ниже требуемого.
Если проектом предусмотрен дополнительный контроль удлинения шпильки, угла поворота гайки или осевой нагрузки, одного контроля давления недостаточно. Необходимо выполнить все измерения, указанные в технологической карте.
Финальная проверка соединения
После основного прохода соединение осматривают. Проверяют положение гаек и шайб, отсутствие повреждений, равномерность посадки деталей и правильность маркировки.
На фланце обычно выполняют финишный круговой проход от болта к соседнему болту на полном моменте. Его продолжают до тех пор, пока гайки перестают заметно поворачиваться при заданном давлении, если именно такая процедура предусмотрена документацией.
Результаты затяжки, давление, модель и серийный номер инструмента, дату калибровки и данные исполнителя целесообразно внести в журнал монтажа.
Как добиться равномерной затяжки болтов
Равномерность начинается с правильной подготовки. Болты одной группы должны иметь одинаковый класс прочности, сопоставимое состояние резьбы и одинаковые условия трения. Даже точный гайковерт не обеспечит одинакового натяжения, если часть крепежа смазана, а часть установлена всухую.
Для круглых фланцев применяют перекрестную схему, при которой нагрузка последовательно переносится на противоположные участки соединения. Для линейных стыков может использоваться затяжка от центра к краям или другая последовательность, предусмотренная проектом.
Многопроходная затяжка позволяет постепенно посадить соединяемые элементы и уменьшить потерю усилия из-за взаимного влияния болтов. После затяжки соседнего болта нагрузка в ранее затянутом крепеже может измениться, поэтому одного прохода часто недостаточно.
Таблица моментов должна соответствовать конкретному крепежу, смазке и конструкции соединения. Нельзя брать случайное значение из общего справочника, если в проектной документации указан другой порядок расчета.
Для наиболее ответственных фланцев применяют одновременную затяжку несколькими инструментами, контроль удлинения шпилек или гидравлическое натяжение. Выбор метода зависит от требований к соединению и допустимого разброса предварительной нагрузки.
Типичные ошибки при монтаже
Неправильно подобранный гайковерт. Инструмент может не обеспечивать требуемый момент либо работать постоянно возле верхнего предела. Кроме того, его корпус или реакционный рычаг могут не помещаться в зоне монтажа.
Ошибочная установка реакционного рычага. Упор на непрочную, наклонную или подвижную поверхность создаёт риск соскальзывания. Нельзя использовать случайные вставки и удлинители, не рассчитанные производителем.
Настройка по чужой таблице. Зависимость давления от момента относится к определённой модели и иногда к конкретной конфигурации привода. Таблица от другого гайковерта может дать неправильный результат.
Превышение рабочего давления. Это не только вызывает перетяжку крепежа, но и увеличивает нагрузку на насос, рукава, муфты и силовой механизм.
Нарушение схемы затяжки. Последовательная затяжка соседних болтов сразу на полный момент может вызвать перекос фланца, неравномерное обжатие прокладки и значительный разброс нагрузки.
Использование изношенных головок и кассет. Увеличенный зазор на гранях гайки повышает вероятность срыва и разрушения инструмента. Головка должна быть силовой, исправной и точно соответствовать размеру крепежа.
Работа без контроля состояния резьбы. Загрязнение, коррозия и задиры увеличивают трение. Манометр может показывать требуемое давление, но значительная часть момента будет потрачена на преодоление сопротивления в резьбе.
Отсутствие финального прохода. После затяжки соседних болтов усилие в ранее обработанных соединениях изменяется. Поэтому контрольный проход является важной частью технологии, если он предусмотрен монтажной процедурой.
Как выбрать гидравлический гайковерт для монтажных работ
По требуемому крутящему моменту
Сначала определяют минимальный и максимальный момент для всех соединений, которые предстоит обслуживать. Модель должна перекрывать этот диапазон без постоянной эксплуатации на предельном значении.
Необходимо учитывать, будет ли инструмент использоваться только для затяжки или также для демонтажа. Для отворачивания корродированного или прикипевшего крепежа может потребоваться значительно большее усилие, однако точное значение заранее определить сложно.
По размеру крепежа
Для квадратного гайковерта выбирают размер привода и комплект силовых головок. Для кассетного — приводную головку и кассеты под требуемые размеры гаек.
Отдельно измеряют высоту гайки и длину выступающей части шпильки. Длинная шпилька может мешать установке стандартной торцевой головки, тогда кассетная модель окажется удобнее.
По доступности рабочего пространства
Необходимо заранее измерить свободное пространство вокруг гайки, расстояние до соседнего крепежа и место для реакционного рычага. Фотографии узла полезны, но для точного подбора нужны размеры.
Для открытых соединений обычно подходит квадратный гайковерт. Для плотных фланцев, ниш и соединений внутри оборудования предпочтительна низкопрофильная кассетная модель.
По типу объекта
На высоте важны масса инструмента, наличие страховочного крепления и удобной рукоятки. На нефтегазовых и химических объектах учитываются требования к приводу насосной станции и условиям эксплуатации. На серийном производстве приоритетом может быть скорость цикла, а при разовом ремонте — универсальность комплекта.
По производительности насосной станции
Максимальное давление насоса должно соответствовать гайковерту, но скорость работы определяется также подачей масла. Насос с большей производительностью быстрее перемещает поршень и сокращает продолжительность цикла.
Для одновременной работы нескольких гайковертов необходима станция с соответствующим количеством выходов, достаточной подачей и системой синхронного распределения давления.
При выборе комплекта также учитывают длину рукавов, тип питания, ёмкость масляного бака, точность манометра, возможность дистанционного управления и условия работы на объекте.
Гидравлический или электрический гайковерт: что лучше для монтажа
Современные электрические моментные гайковерты также способны обеспечивать контролируемую затяжку, поэтому нельзя считать их заведомо неточными. Выбор зависит от требуемого момента, доступного пространства, интенсивности эксплуатации и организации работ.
| Критерий | Гидравлический гайковерт | Электрический моментный гайковерт |
| Максимальный крутящий момент | Очень высокий, доступны тяжелые промышленные модели | Средний или высокий в зависимости от модели |
| Точность затяжки | Высокая при исправной системе и актуальной калибровке | Также может быть высокой у профессиональных калиброванных моделей |
| Работа с крупным крепежом | Подходит для крупных и высоконагруженных соединений | Возможности ограничены максимальным моментом конкретной модели |
| Работа в тесном пространстве | Доступны тонкие кассетные исполнения | Корпус двигателя и редуктора может ограничивать доступ |
| Скорость подготовки | Требуется подключение насоса и рукавов | Обычно достаточно установить головку и настроить инструмент |
| Продолжительная интенсивная работа | Хорошо подходит для промышленного монтажа | Зависит от питания, аккумулятора и теплового режима |
| Одновременная затяжка нескольких болтов | Возможна от одной многопортовой станции | Как правило, каждый инструмент работает отдельно |
| Мобильность | Зависит от массы насоса и длины рукавов | Обычно выше, особенно у аккумуляторных моделей |
Электрический гайковерт удобен для мобильных работ, повторяющихся операций и соединений со средним или высоким моментом. Гидравлическая система предпочтительна при очень больших нагрузках, крупном крепеже, плотных фланцах и необходимости одновременно работать несколькими инструментами.
Выбор следует делать не по типу привода как таковому, а по технической задаче и подтвержденным характеристикам конкретной модели.
Требования безопасности при монтаже
Перед началом работ проводят оценку рисков, проверяют исправность оборудования и определяют безопасное положение оператора. Руководства производителей отдельно требуют осматривать крепеж, фланцы, инструмент и точку реакции до подачи давления.
Гидравлические рукава нельзя перегибать, перекручивать, прижимать тяжёлыми предметами или размещать рядом с острыми кромками. Оператор не должен находиться непосредственно на линии возможного разрыва рукава.
Нельзя искать утечку рукой. Перед осмотром, перестановкой рукавов, заменой головки или отсоединением муфт давление полностью сбрасывают.
Особую опасность представляет зона между реакционным рычагом и опорой. Во время рабочего цикла там развивается значительная сила, поэтому руки и другие части тела должны находиться вне зоны защемления.
Инструмент нельзя удерживать за рукава или вращающиеся элементы. Для перемещения используют штатную рукоятку. При работе на высоте гайковерт, головки и принадлежности закрепляют от падения.
Оператор должен использовать каску, защитные очки, перчатки и защитную обувь. Дополнительные средства защиты определяются условиями объекта.
Предохранительные клапаны и другие защитные устройства нельзя перенастраивать или блокировать. Давление должно контролироваться исправным манометром.
Оборудование должно проходить техническое обслуживание и калибровку. После ремонта силового механизма или при появлении сомнений в точности гайковерт необходимо проверить до использования на ответственных соединениях.
Аренда гидравлического гайковерта для монтажных работ
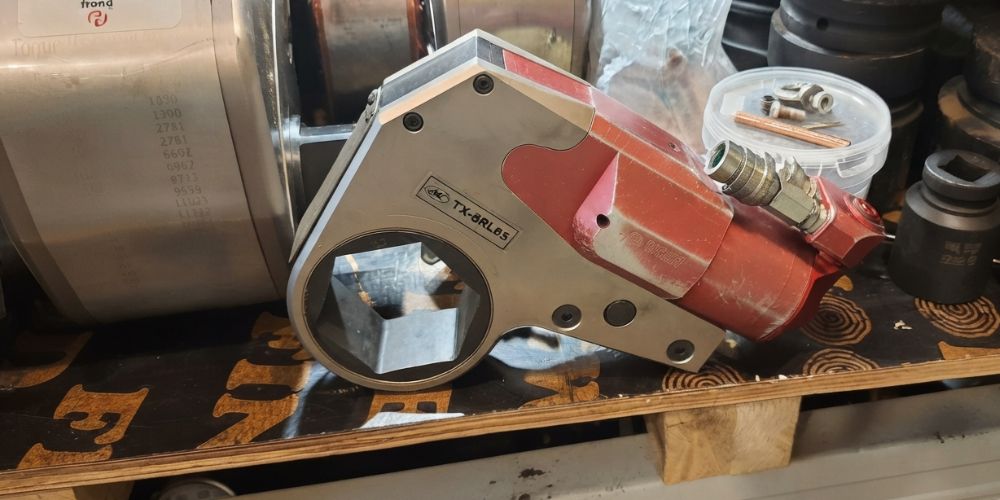
Аренда подходит для разовых проектов, аварийного ремонта, сезонных работ и задач, для которых требуется инструмент с параметрами, нехарактерными для постоянной деятельности предприятия.
Заказчик может подобрать гайковерт под конкретный момент, размер крепежа и доступное пространство, а вместе с ним получить насосную станцию, рукава, кассеты или силовые головки. Это позволяет избежать крупных первоначальных затрат и расходов на хранение редко используемого оборудования.
При выборе арендного комплекта необходимо проверить его комплектность, техническое состояние и наличие действующих документов о калибровке. Важно заранее передать поставщику фотографии узла, размеры гаек, требуемый момент, количество соединений и сведения об условиях работы.
Покупка оправдана при регулярной эксплуатации, большом объеме однотипных работ и наличии специалистов, способных обслуживать оборудование. В этом случае следует учитывать не только стоимость гайковерта, но и затраты на насос, головки, кассеты, рукава, ремонт и периодическую калибровку.
Производители промышленного болтингового оборудования предлагают как поставку, так и аренду отдельных инструментов или готовых систем, что подтверждает востребованность такого формата для проектных работ.
Часто задаваемые вопросы
Какой гидравлический гайковерт выбрать для монтажа металлоконструкций?
При свободном доступе к крепежу обычно выбирают торцевую модель с комплектом силовых головок. Для узких участков и соединений с ограниченным пространством может потребоваться кассетный гайковерт. Главными параметрами остаются требуемый момент, размер гайки и геометрия точки реакции.
Можно ли использовать гидравлический гайковерт для фланцевых соединений?
Да. Это одна из основных областей применения такого оборудования. Для плотных фланцев особенно удобны низкопрофильные кассетные модели. Затяжка должна выполняться в несколько проходов по схеме, указанной в проекте или монтажной инструкции.
Как контролируется момент затяжки?
Оператор устанавливает на насосе давление, соответствующее требуемому моменту по таблице конкретного гайковерта. Точность зависит от состояния оборудования и актуальности калибровки. Если проект требует контроля осевой силы или удлинения шпильки, дополнительно используют соответствующий метод измерения.
Какая насосная станция нужна для работы?
Станция должна быть совместима с гайковертом по максимальному давлению, объёму масла, типу рукавов и муфт. Для интенсивной работы важна производительность насоса, а для одновременного подключения нескольких инструментов — наличие нескольких выходов и подходящей системы распределения.
Требуется ли калибровка гидравлического гайковерта?
Да, особенно при работе с ответственными соединениями. Периодичность устанавливается производителем, внутренними правилами предприятия или требованиями проекта. После ремонта, перегрузки или появления сомнений в точности рекомендуется провести внеочередную проверку.
Когда выгоднее арендовать оборудование?
Аренда обычно выгодна при разовом монтаже, ограниченном сроке проекта, необходимости использовать редкую модель или отсутствии собственной службы обслуживания. При постоянной загрузке и большом количестве однотипных соединений экономически обоснованной может быть покупка комплекта.
Заключение
Монтаж с гидравлическим гайковертом позволяет создавать большой и контролируемый крутящий момент без чрезмерной физической нагрузки на оператора. Однако сам инструмент является только частью технологии.
Для качественного результата необходимо правильно подготовить крепёж, учесть состояние резьбы и смазки, подобрать инструмент по моменту и геометрии соединения, установить надежную реакционную опору и настроить давление по таблице конкретной модели.
Затяжку следует проводить по утвержденной схеме, постепенно увеличивая усилие и выполняя финальную проверку. Такой подход помогает получить равномерное предварительное натяжение болтов, снизить риск перекоса и повысить надежность смонтированной конструкции.
Подходящее оборудование
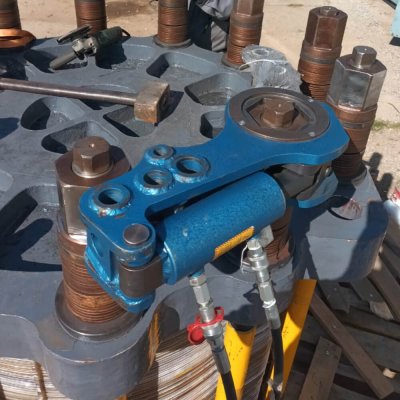
Головки — от 60 до 120 мм
Крутящий момент — 15 000 Нм
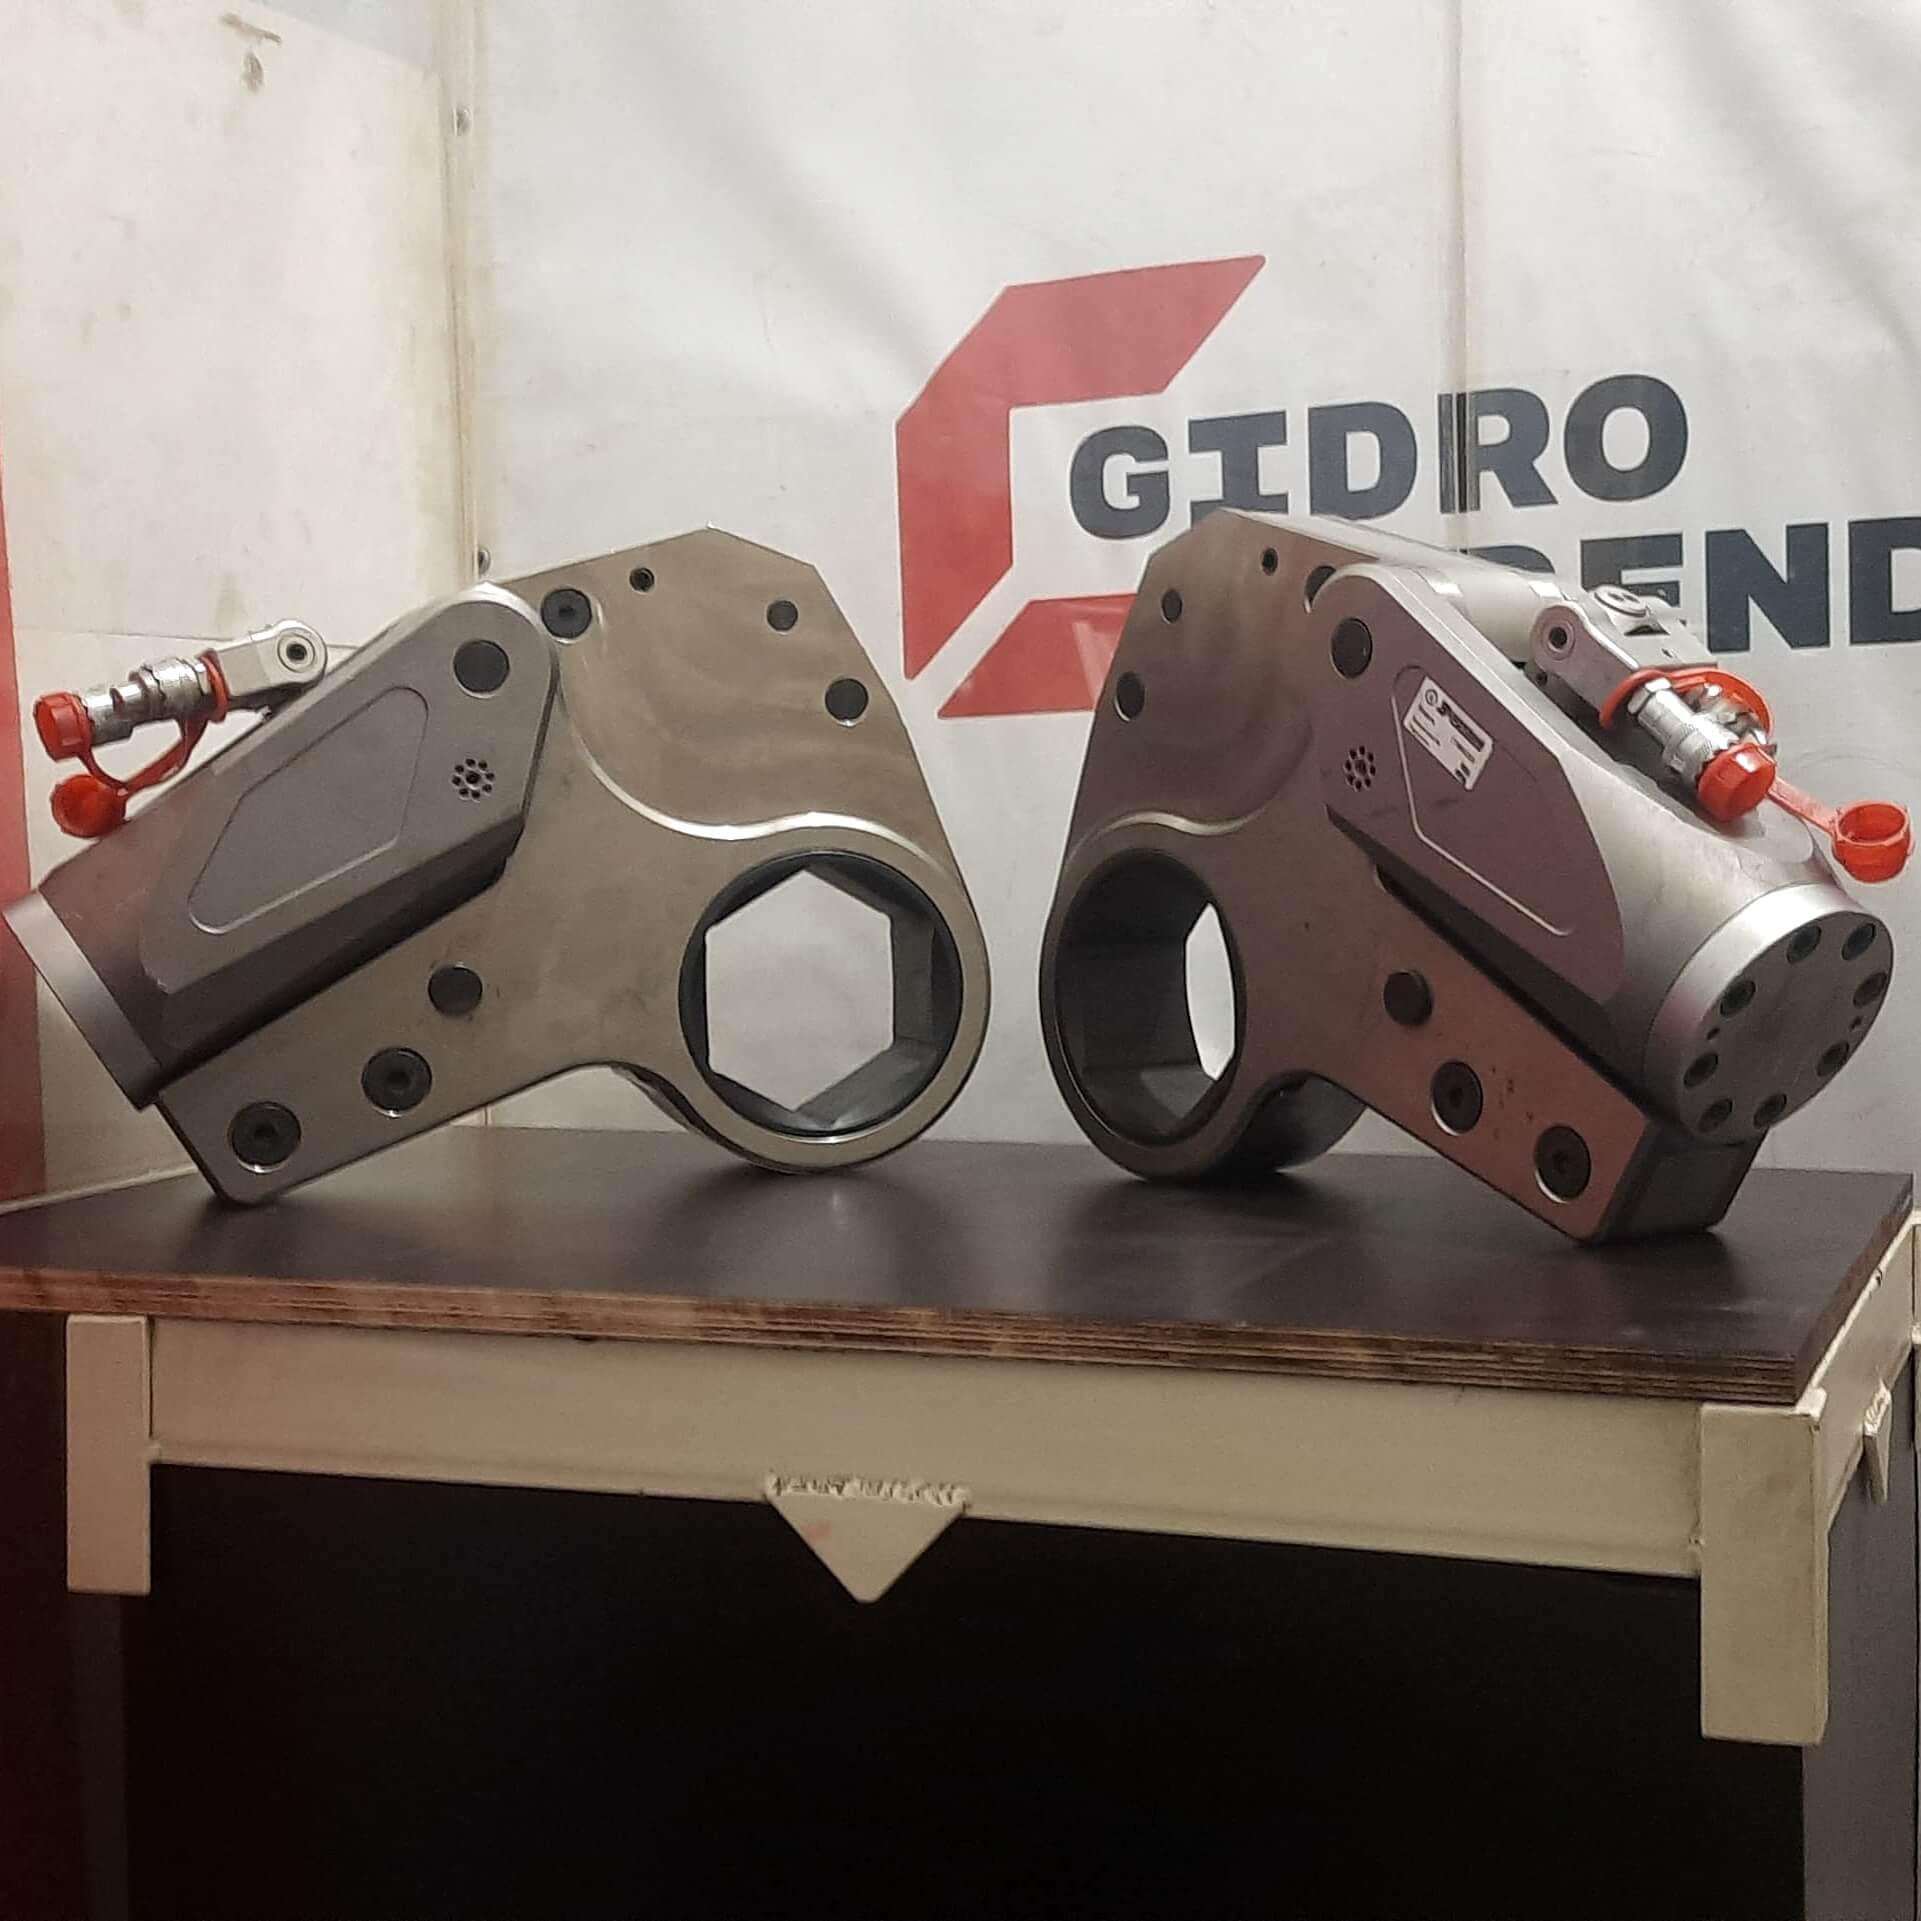
Крутящий момент — 4188 — 44593 Нм
Комплект поставки: гайковерт, насосная станция, рукав, головки
Особенности: Минимизирует рабочую силу, обеспечивает эргономичную и безопасную рабочую среду. Подходит для использования в режиме закручивания и откручивания. Сделан в России.
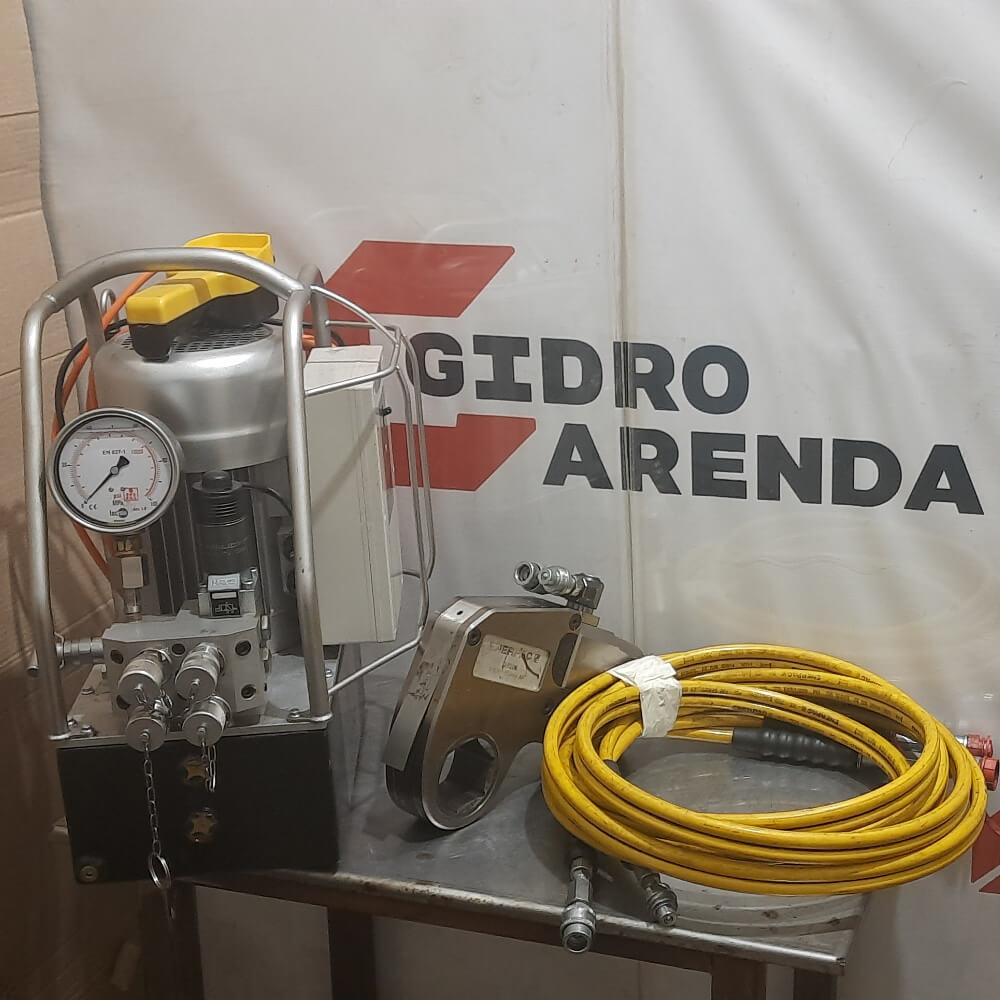
Крутящий момент – 1150 — 11500 Нм
Комплект поставки: гайковерт, насосная станция, рукав, головки
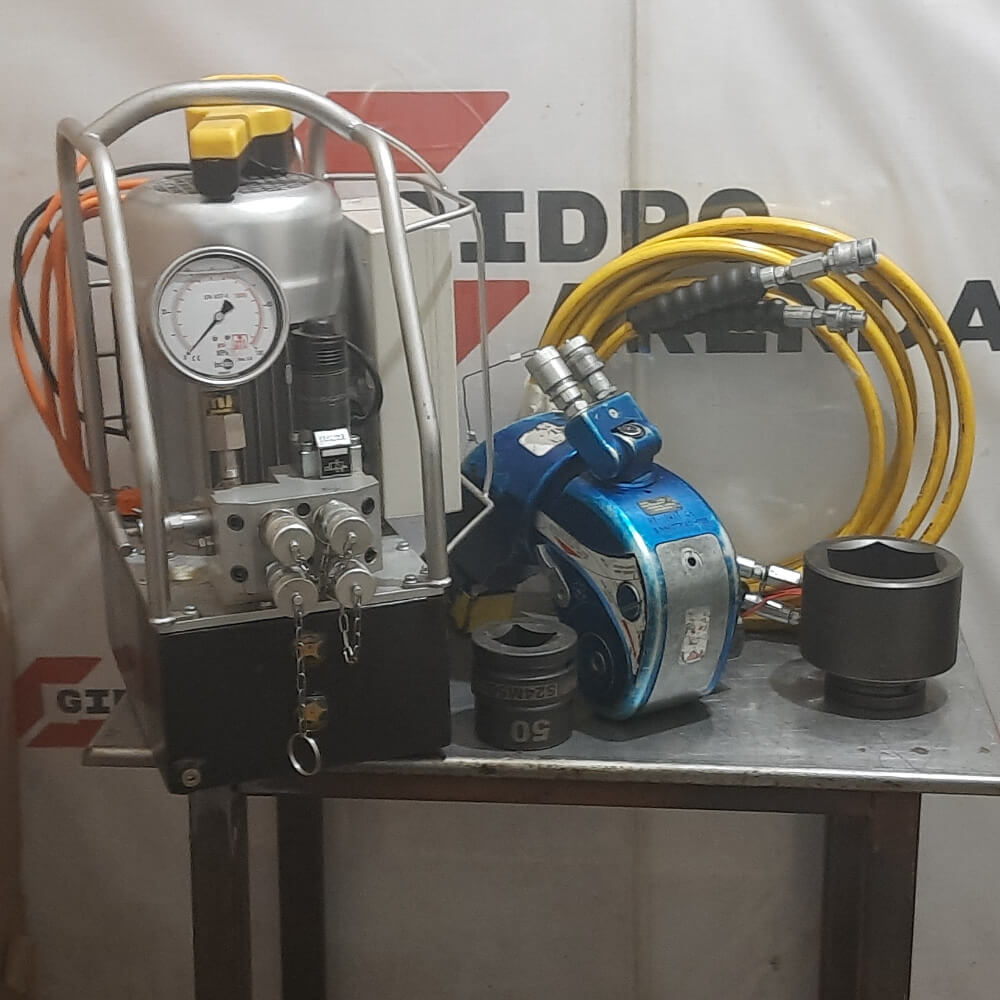
Крутящий момент – 2379,47 – 15619,07 Нм
Комплект поставки: гайковерт, насосная станция, рукав, головки
Особенности: Имеется блокиратор обратного хода, который позволяет с легкостью снять прижатый к опорной поверхности моментный ключ в конце процесса затяжки.
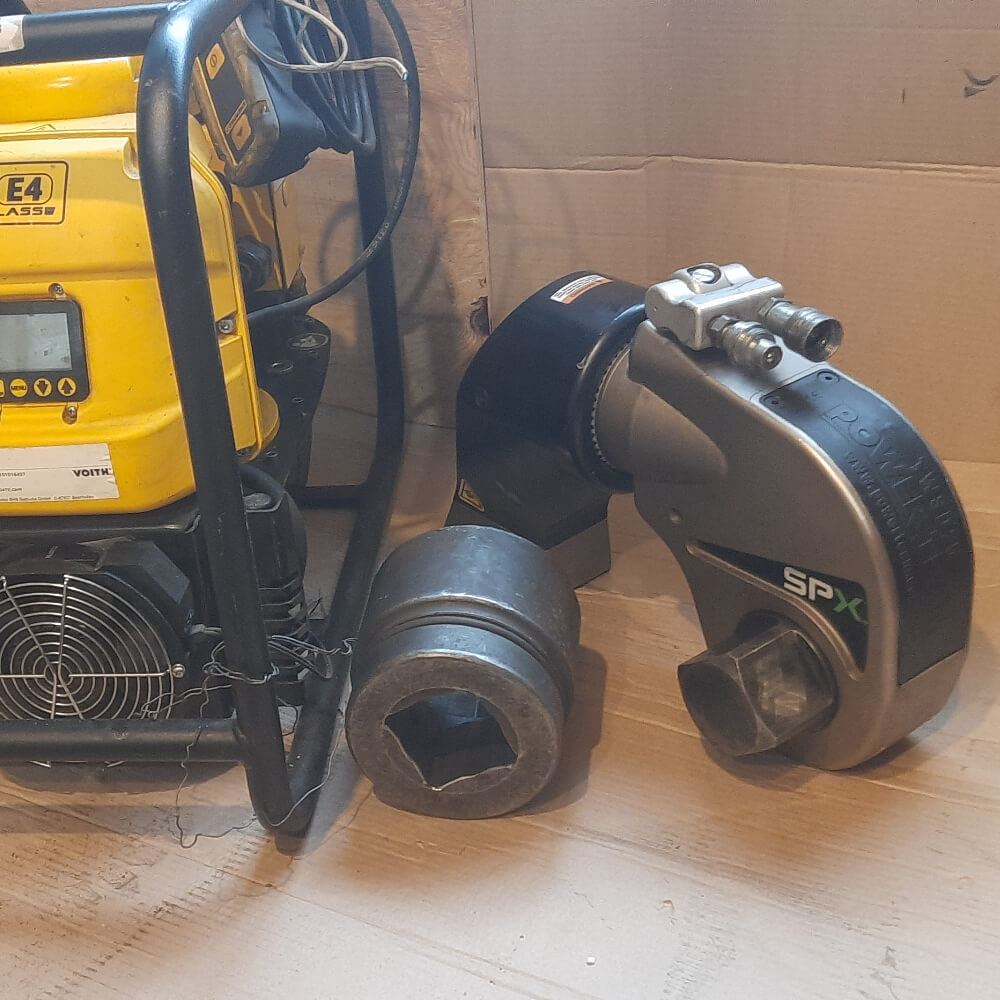
Крутящий момент – 3984 – 33198 Нм
Комплект поставки: гайковерт, насосная станция, рукав, головки
Особенности: Предназначен для длительной и интенсивной промышленной эксплуатации
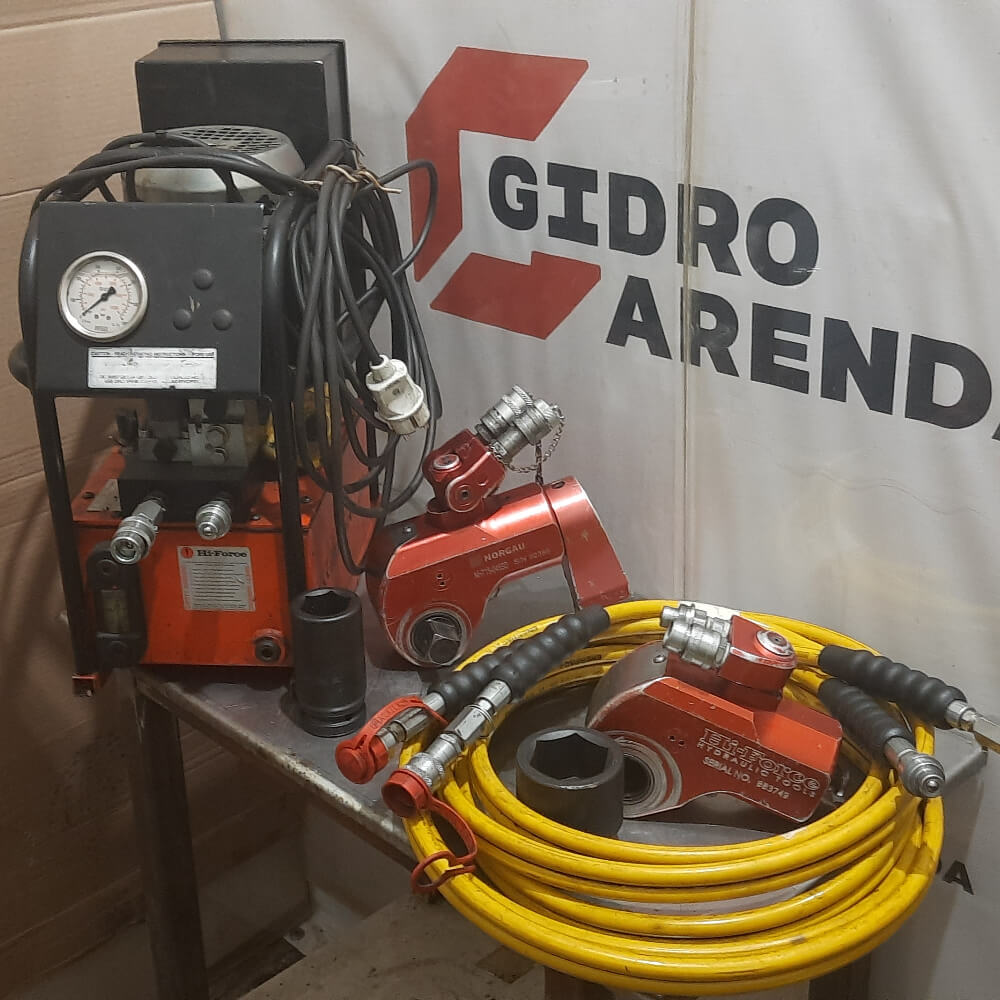
Крутящий момент – 451 – 4512 Нм
Комплект поставки: гайковерт, насосная станция, рукав, головки
Особенности: Подходит для продолжительной работы на максимальном давлении. Точность крутящего момента ±3%