Что такое момент затяжки резьбовых соединений и почему он так важен?
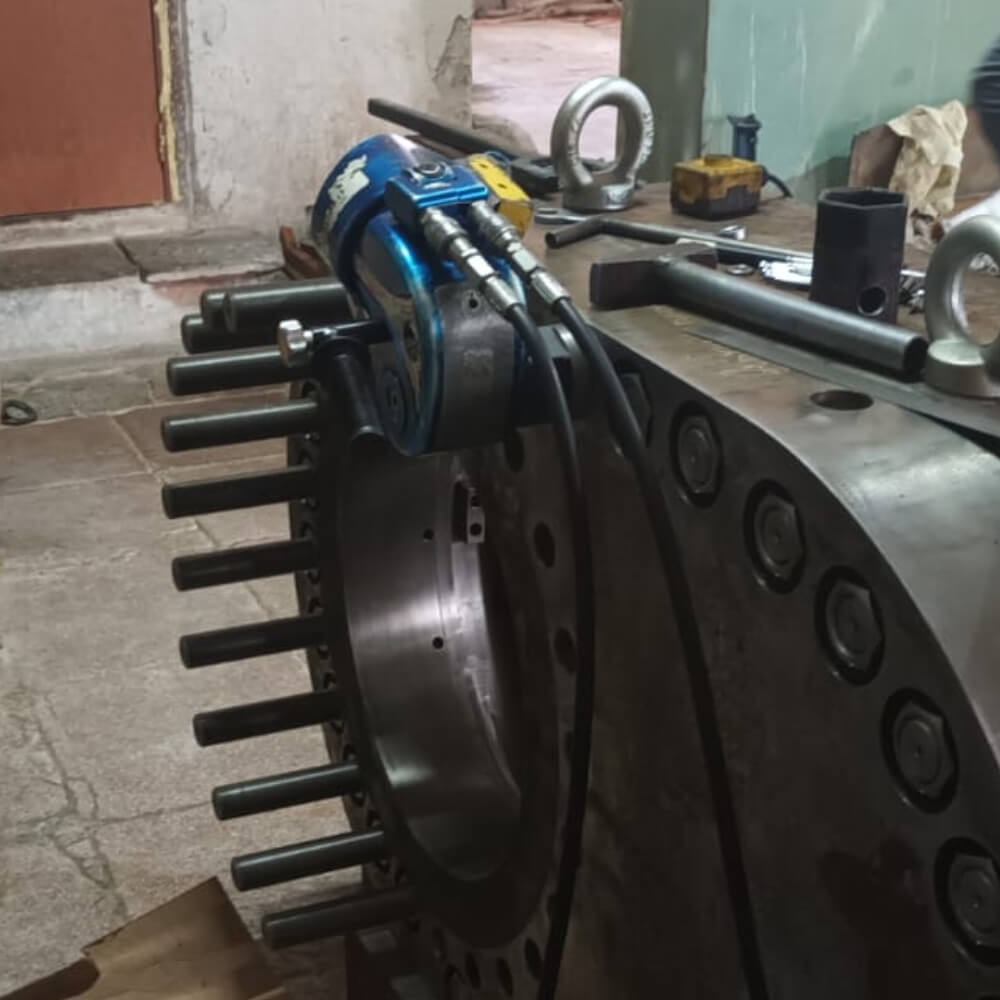
Резьбовые соединения используются практически во всех областях промышленности: от сборки металлоконструкций и гидравлического оборудования до монтажа трубопроводов, турбин, теплообменников и ветроэнергетических установок. Надежность такого соединения определяется не только качеством болтов, гаек и шпилек, но и тем, насколько правильно они затянуты.
Момент затяжки резьбового соединения — один из основных контролируемых параметров при монтаже и ремонте оборудования. Недостаточно затянутый крепеж может ослабнуть под действием вибрации, переменных нагрузок или температурных колебаний. Чрезмерная затяжка также опасна: она способна вызвать необратимое растяжение болта, повреждение резьбы, деформацию фланца или разрушение крепежного элемента.
Особенно важен контроль момента затяжки в нефтегазовой отрасли, энергетике, машиностроении, металлургии, строительстве и горнодобывающей промышленности. В этих сферах нарушение технологии сборки может привести не только к остановке оборудования, но и к утечкам рабочей среды, повреждению дорогостоящих узлов и возникновению аварийной ситуации.
Что такое момент затяжки резьбового соединения
Момент затяжки — это крутящий момент, прикладываемый к болту или гайке при сборке резьбового соединения. Он показывает, какое вращающее воздействие создается инструментом, и обычно измеряется в ньютон-метрах — Н·м.
В физическом смысле момент определяется произведением приложенной силы на длину рычага:
M = F × L,
где M — крутящий момент в Н·м, F — сила в ньютонах, L — длина рычага в метрах.
Например, если к ключу длиной один метр приложить силу 100 Н, крутящий момент составит 100 Н·м. Однако для болтового соединения важно не само вращение гайки, а возникающее в результате затяжки осевое усилие, которое прижимает соединяемые детали друг к другу.
Как формируется момент затяжки
Во время закручивания гайка перемещается по резьбе, а болт или шпилька постепенно растягивается в пределах упругой деформации. Растянутый крепеж работает подобно пружине и создает усилие предварительного натяжения. Одновременно соединяемые детали сжимаются.
Именно предварительное натяжение удерживает детали в собранном положении, противодействует внешним нагрузкам и препятствует раскрытию стыка. Крутящий момент является способом создания этого натяжения, но не его прямым измерением.
Для предварительных расчетов часто применяется упрощенная зависимость:
M = K × F₀ × d,
где M — момент затяжки, K — коэффициент затяжки, учитывающий трение, F₀ — требуемое усилие предварительного натяжения, d — номинальный диаметр резьбы.
Формула удобна для ориентировочных расчетов, но коэффициент K может заметно меняться в зависимости от смазки, покрытия крепежа, состояния резьбы и опорной поверхности. Поэтому универсальный момент затяжки, подходящий для всех болтов одного диаметра, отсутствует.
Большая часть приложенного крутящего момента расходуется не на растяжение болта, а на преодоление трения в резьбе и под опорной поверхностью гайки или головки болта. По данным Bolt Science, потери на трение могут составлять приблизительно 85–95% приложенного момента. Из-за этого небольшое изменение коэффициента трения способно вызвать значительное изменение фактического преднатяга.
 Важно
При контролируемой затяжке нельзя ориентироваться только на значение момента, указанное на инструменте. Один и тот же крутящий момент может создавать разное усилие предварительного натяжения из-за состояния резьбы, наличия смазки, покрытия крепежа и особенностей контактных поверхностей. Для ответственных соединений необходимо учитывать технологические требования производителя и выбирать подходящий метод контроля затяжки.
Чем момент затяжки отличается от усилия затяжки
Момент затяжки и усилие затяжки — связанные, но не одинаковые параметры.
Момент затяжки характеризует вращающее воздействие на гайку или болт и измеряется в Н·м. Усилие предварительной затяжки представляет собой осевую силу, возникающую в крепежном элементе, и измеряется в ньютонах или килоньютонах.
Одинаковый крутящий момент не всегда создает одинаковое усилие натяжения. На сухой, смазанной, загрязненной или покрытой антикоррозионным составом резьбе потери на трение различаются. При снижении трения большая часть энергии затяжки преобразуется в растяжение болта. Поэтому нанесение смазки без пересчета режима может привести к чрезмерному преднатягу, даже если динамометрический ключ установлен на привычное значение.
При затяжке гидравлическим натяжителем шпилек осевая сила создается непосредственно за счет растяжения шпильки. При затяжке гайковертом необходимое натяжение создается косвенно — через приложенный к гайке крутящий момент.
Почему правильный момент затяжки так важен
Правильно выбранный момент должен создать достаточную прижимную силу, но не вывести болт за пределы допустимой упругой деформации. Задача состоит не в том, чтобы затянуть крепеж максимально сильно, а в том, чтобы получить расчетный и по возможности равномерный преднатяг.
Надежность соединения
При достаточном предварительном натяжении внешняя нагрузка воспринимается не только крепежом, но и всем собранным узлом. Детали остаются плотно прижатыми, а стык не раскрывается при изменении давления, вибрации или циклической нагрузке.
Если преднатяг выбран неправильно, болт начинает испытывать повышенную переменную нагрузку. Это ускоряет усталостное повреждение и может привести к образованию трещин или разрушению крепежа.
Равномерное распределение нагрузки
В многоболтовом соединении важно не только конечное значение момента, но и равномерность затяжки всех болтов. Если часть крепежа затянута сильнее, а часть слабее, нагрузка распределяется неравномерно. Перегруженные болты быстрее деформируются, а рядом расположенные участки соединения могут раскрыться.
Особенно критична равномерность для фланцев, крышек, корпусов насосов, теплообменников и других узлов с уплотнительными элементами. Перекос даже при формально правильном моменте отдельных болтов способен нарушить герметичность.
Защита от самооткручивания
Самоотвинчивание чаще всего возникает при поперечных перемещениях соединяемых деталей, вибрации и потере прижимной силы. Достаточный преднатяг повышает силу трения между поверхностями и снижает вероятность относительного смещения деталей.
При этом правильный момент затяжки не заменяет стопорные устройства, если они предусмотрены конструкцией. Для особо нагруженных узлов могут дополнительно применяться стопорные шайбы, корончатые гайки, шплинты, резьбовые фиксаторы и другие способы предотвращения отвинчивания.
Герметичность фланцевых соединений
Во фланцевом соединении болты должны создать заданное давление на прокладку. При недостаточном сжатии прокладка не перекрывает микронеровности уплотнительных поверхностей, что повышает риск утечки. При чрезмерном сжатии прокладка может быть раздавлена, выдавлена из зазора или потерять способность компенсировать температурные деформации.
Поэтому момент затяжки болтов фланцевого соединения определяется с учетом типа прокладки, материала и диаметра шпилек, давления рабочей среды, размеров фланца, температуры и состояния резьбы. Для ответственных соединений также устанавливают последовательность, количество проходов и порядок контроля. Стандарты и программы ASME по сборке фланцевых соединений отдельно рассматривают очистку, осмотр, установку прокладки, выравнивание фланцев, схему затяжки и документирование результатов.
Продление срока службы оборудования
Контролируемая затяжка уменьшает вероятность вибрационного ослабления, перекоса деталей, усталостного разрушения болтов и повреждения уплотнений. В результате увеличивается межремонтный период и снижается количество внеплановых остановок.
Для промышленного предприятия правильная затяжка — это не формальность, а часть управления надежностью оборудования. Стоимость контроля момента обычно значительно ниже стоимости устранения утечки, замены фланца, восстановления резьбовых отверстий или ремонта аварийно остановленного агрегата.
 Рекомендация специалиста
При выполнении ответственных монтажных и ремонтных работ рекомендуется контролировать не только момент затяжки, но и фактическое усилие предварительного натяжения крепежа. Для критически важных соединений следует использовать профессиональный инструмент: динамометрические ключи, гидравлические гайковерты, натяжители шпилек или системы контроля параметров затяжки. Правильно выбранная технология позволяет повысить надежность соединений, снизить риск аварийных отказов и увеличить срок службы оборудования.
Что происходит при недостаточной затяжке
Недостаточная затяжка означает, что созданное усилие предварительного натяжения ниже требуемого для конкретного соединения. Причиной может быть неправильная настройка инструмента, использование обычного ключа, повышенное трение, загрязнение резьбы, нарушение последовательности работ или отсутствие контрольного прохода.
Ослабление соединения
Если прижимная сила недостаточна, соединяемые детали могут перемещаться относительно друг друга. При циклической нагрузке гайка постепенно проворачивается, а начальное натяжение снижается. Внешне соединение может выглядеть исправным, хотя фактическая нагрузка на болты уже распределяется неправильно.
Возникновение вибраций
Ослабленное крепление увеличивает зазоры и подвижность деталей. Это может стать источником ударов, шума и дополнительной вибрации. На вращающемся оборудовании вибрация способна передаваться на подшипники, муфты, трубопроводы и фундамент.
Возникает замкнутый процесс: недостаточная затяжка усиливает вибрацию, а вибрация дополнительно ослабляет соединение.
Утечки в трубопроводах
Недостаточный момент затяжки фланцевых соединений приводит к неравномерному сжатию прокладки. В результате между уплотнительными поверхностями образуется путь для выхода жидкости, газа, пара или другой рабочей среды.
Даже небольшая утечка может вызвать коррозию крепежа, загрязнение площадки, падение давления и нарушение технологического режима. При работе с горючими, токсичными или высокотемпературными средами последствия становятся особенно опасными.
Повреждение оборудования
При раскрытии стыка внешняя нагрузка начинает сильнее воздействовать непосредственно на болты. Крепеж испытывает переменные растягивающие и изгибающие нагрузки, на которые соединение могло быть не рассчитано.
Одновременно могут повреждаться посадочные поверхности, прокладки, фланцы и резьбовые отверстия. Поэтому простая подтяжка уже ослабленного соединения не всегда решает проблему: перед повторной сборкой необходимо определить причину потери преднатяга и проверить состояние деталей.
Повышенный риск аварий
На ответственных объектах ослабление одного соединения может вызвать цепочку отказов. Разгерметизация трубопровода, отсоединение элемента металлоконструкции или смещение корпуса агрегата способно создать угрозу для оборудования и персонала.
Особенно высок риск на нефтегазовых объектах, электростанциях, металлургическом производстве, мостовых сооружениях, буровых установках и горнодобывающем оборудовании.
Чем опасна чрезмерная затяжка
Распространенное заблуждение состоит в том, что более сильная затяжка всегда делает соединение надежнее. На практике превышение установленного момента может снизить прочность узла быстрее, чем небольшая недотяжка.
Растяжение болта
При правильной затяжке болт удлиняется в пределах упругой области и после снятия нагрузки возвращается к исходной длине. Если напряжение превышает предел текучести, начинается пластическая деформация.
Такой болт необратимо удлиняется, изменяет геометрию и теряет расчетные свойства. Даже если он не разрушился во время монтажа, его повторное использование становится небезопасным.
Повреждение резьбы
При перетяжке витки резьбы испытывают повышенное контактное давление. Резьба может смяться, вытянуться или полностью сорваться. Риск особенно высок при соединении стального болта с резьбовым отверстием в алюминиевом, чугунном или другом менее прочном корпусе.
Восстановление поврежденной внутренней резьбы часто требует установки ремонтной вставки, рассверливания отверстия или замены детали.
Деформация фланцев
Чрезмерная или неравномерная затяжка может выгнуть фланец и изменить положение его уплотнительных поверхностей. При этом увеличение момента не улучшает герметичность, а, наоборот, создает участки с недостаточным контактом.
На тонкостенных крышках и корпусах возможно локальное продавливание материала под гайкой или головкой болта. Для предупреждения деформации момент набирают поэтапно и в установленной последовательности.
Разрушение крепежных элементов
При значительном превышении допустимого момента болт может оборваться непосредственно во время затяжки. Разрушение часто происходит в резьбовой части или в месте перехода стержня к головке.
Извлечение обломанного крепежа увеличивает время ремонта и может привести к повреждению отверстия. Если разрушение происходит уже во время эксплуатации, оставшиеся болты принимают дополнительную нагрузку.
Снижение надежности соединения
Перетянутый болт имеет меньший запас по отношению к внешней нагрузке. При температурном расширении, пусковых нагрузках или вибрации напряжение может превысить критическое значение.
Таким образом, завышенный момент не дает дополнительного запаса прочности. Он уменьшает допустимый диапазон рабочих нагрузок и повышает вероятность усталостного или внезапного разрушения.
Какие факторы влияют на момент затяжки
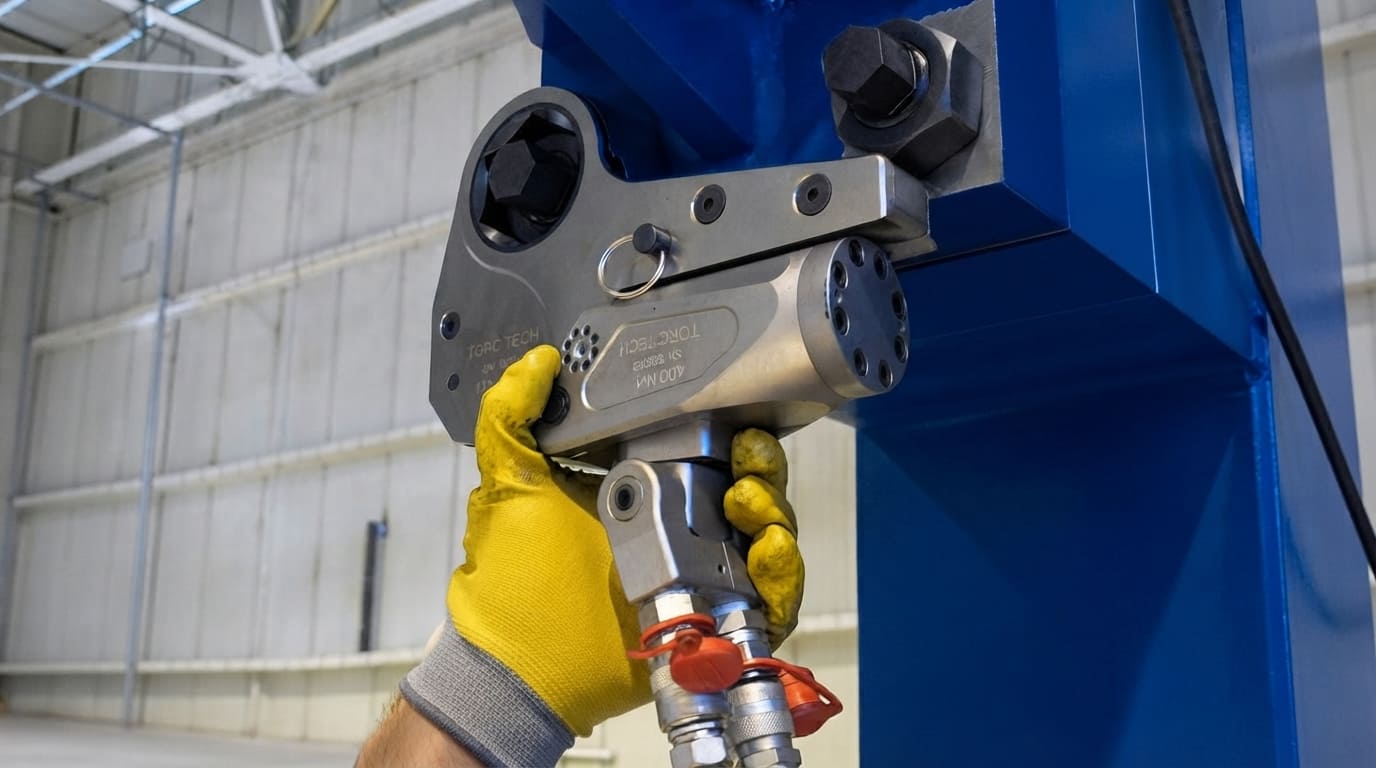
Необходимый момент определяется совокупностью параметров крепежа, соединяемых деталей и условий монтажа. Использовать значение только по диаметру болта недостаточно.
Класс прочности болтов
Класс прочности показывает механические свойства крепежа, включая предел прочности и предел текучести. Болты классов 8.8, 10.9 и 12.9 при одинаковом диаметре рассчитаны на разные допустимые нагрузки.
Более прочный болт обычно позволяет создать больший преднатяг, но увеличивать момент автоматически нельзя. Необходимо учитывать прочность гайки, резьбового отверстия, шайбы и соединяемых деталей.
Диаметр и шаг резьбы
С увеличением диаметра растет площадь расчетного сечения болта и допустимое усилие предварительного натяжения. Поэтому крупный крепеж обычно требует большего крутящего момента.
Шаг резьбы также влияет на геометрию соединения и соотношение между моментом и осевым усилием. Значения для крупной и мелкой резьбы одного номинального диаметра могут различаться.
Материал крепежа
Углеродистая, легированная и нержавеющая сталь имеют разные механические и фрикционные характеристики. Для нержавеющего крепежа дополнительно характерен риск схватывания резьбы, особенно при высокой скорости закручивания и отсутствии подходящей смазки.
В расчетах также учитываются покрытия: цинкование, оксидирование, фосфатирование и специальные антифрикционные составы изменяют коэффициент трения.
Смазка резьбы
Смазка уменьшает трение и повышает фактическое усилие натяжения при том же моменте. Поэтому значение, установленное для сухой резьбы, нельзя без проверки применять к смазанному крепежу.
Использовать следует именно тот смазочный материал, который предусмотрен технологической документацией. Замена состава может изменить коэффициент трения и нарушить точность затяжки.
Коэффициент трения
На результат влияет трение в двух основных зонах: между витками резьбы и под опорной поверхностью гайки или головки болта. На коэффициент трения воздействуют шероховатость, загрязнение, коррозия, покрытие, смазка и количество циклов использования крепежа.
Именно разброс трения является одним из главных ограничений метода затяжки по крутящему моменту. Даже исправный и калиброванный инструмент контролирует момент на приводе, а не фактическую осевую силу в болте.
Температура эксплуатации
При изменении температуры болт, фланец, корпус и прокладка расширяются неодинаково. Это может привести как к увеличению, так и к снижению первоначального преднатяга.
При высокой температуре дополнительно учитывают ползучесть материала, релаксацию напряжений, изменение свойств смазки и усадку прокладки. Для горячих соединений режим затяжки должен определяться проектом или специальной технологической процедурой.
Тип соединения
Жесткое соединение металлических деталей, фланец с мягкой прокладкой, крепление алюминиевого корпуса и высоконагруженная металлоконструкция требуют разных подходов.
Значение момента также зависит от длины зажима, количества болтов, жесткости деталей, расположения крепежа, характера внешней нагрузки и требований к герметичности.
Как определяется необходимый момент затяжки
Требуемое значение нельзя выбирать только по универсальной таблице из интернета. Таблица моментов затяжки болтов может использоваться как справочный материал, но она действует лишь при заданных условиях: определенном классе прочности, шаге резьбы, коэффициенте трения и состоянии поверхностей.
Таблицы производителя
Основным источником должны быть инструкции производителя оборудования, крепежа, фланца или уплотнительного элемента. В документации обычно указываются конечный момент, допустимый диапазон, состояние резьбы, необходимость смазки, последовательность и количество этапов.
Если производитель установил конкретное значение, заменять его общими табличными данными без инженерного обоснования нельзя.
Международные и отраслевые стандарты
Для проектирования и сборки применяются стандарты, регулирующие расчет болтовых соединений, работу с фланцами и требования к инструменту.
Например, ISO 6789 устанавливает требования к ручному динамометрическому инструменту и методам его калибровки. Для фланцевых соединений под давлением могут применяться процедуры, основанные на ASME PCC-1. Конкретный норматив выбирают в зависимости от отрасли, типа оборудования и требований проекта.
Проектная документация
На ответственных объектах момент определяется расчетом. Инженер устанавливает требуемое усилие предварительного натяжения, проверяет прочность болта, гайки и соединяемых деталей, учитывает трение, рабочую нагрузку и необходимый запас.
По результатам формируется технологическая карта, в которой указываются инструмент, режим затяжки, схема проходов и требования к контролю.
Технические регламенты предприятия
Крупные предприятия разрабатывают собственные стандарты выполнения болтовых работ. Они могут устанавливать порядок допуска персонала, маркировки крепежа, проверки резьбы, применения смазки, настройки оборудования и оформления протоколов.
Внутренний регламент не должен противоречить проектной документации и обязательным нормативным требованиям.
Какими инструментами контролируют момент затяжки
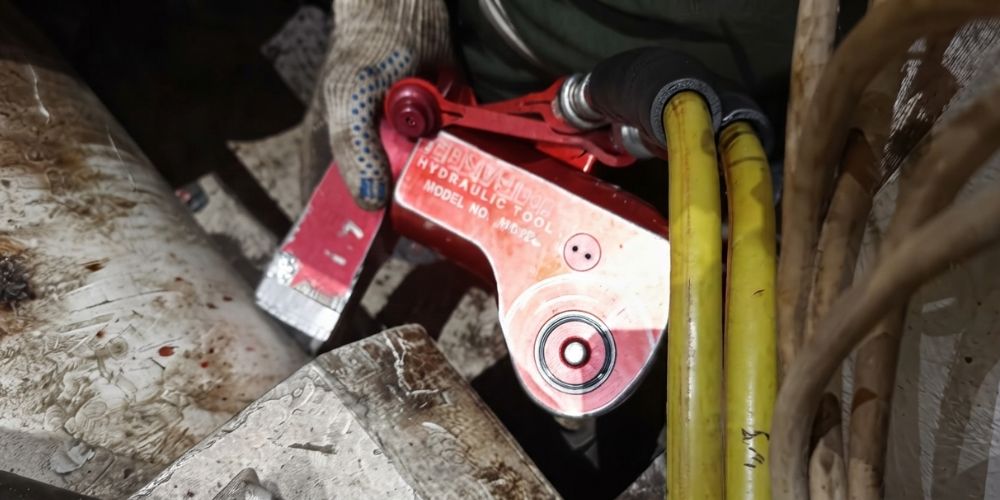
Выбор инструмента зависит от требуемого момента, размера крепежа, доступного пространства, количества соединений и необходимой точности.
Динамометрические ключи
Динамометрический ключ применяется для ручной контролируемой затяжки. Щелчковый ключ срабатывает при достижении установленного значения. Стрелочный показывает текущий момент на шкале. Электронный ключ отображает результат на дисплее и может подавать световой, звуковой или вибрационный сигнал.
Такой инструмент удобен при небольших и средних моментах. Важно выбирать ключ так, чтобы рабочее значение находилось внутри его нормального измерительного диапазона, а не на самом нижнем или верхнем пределе.
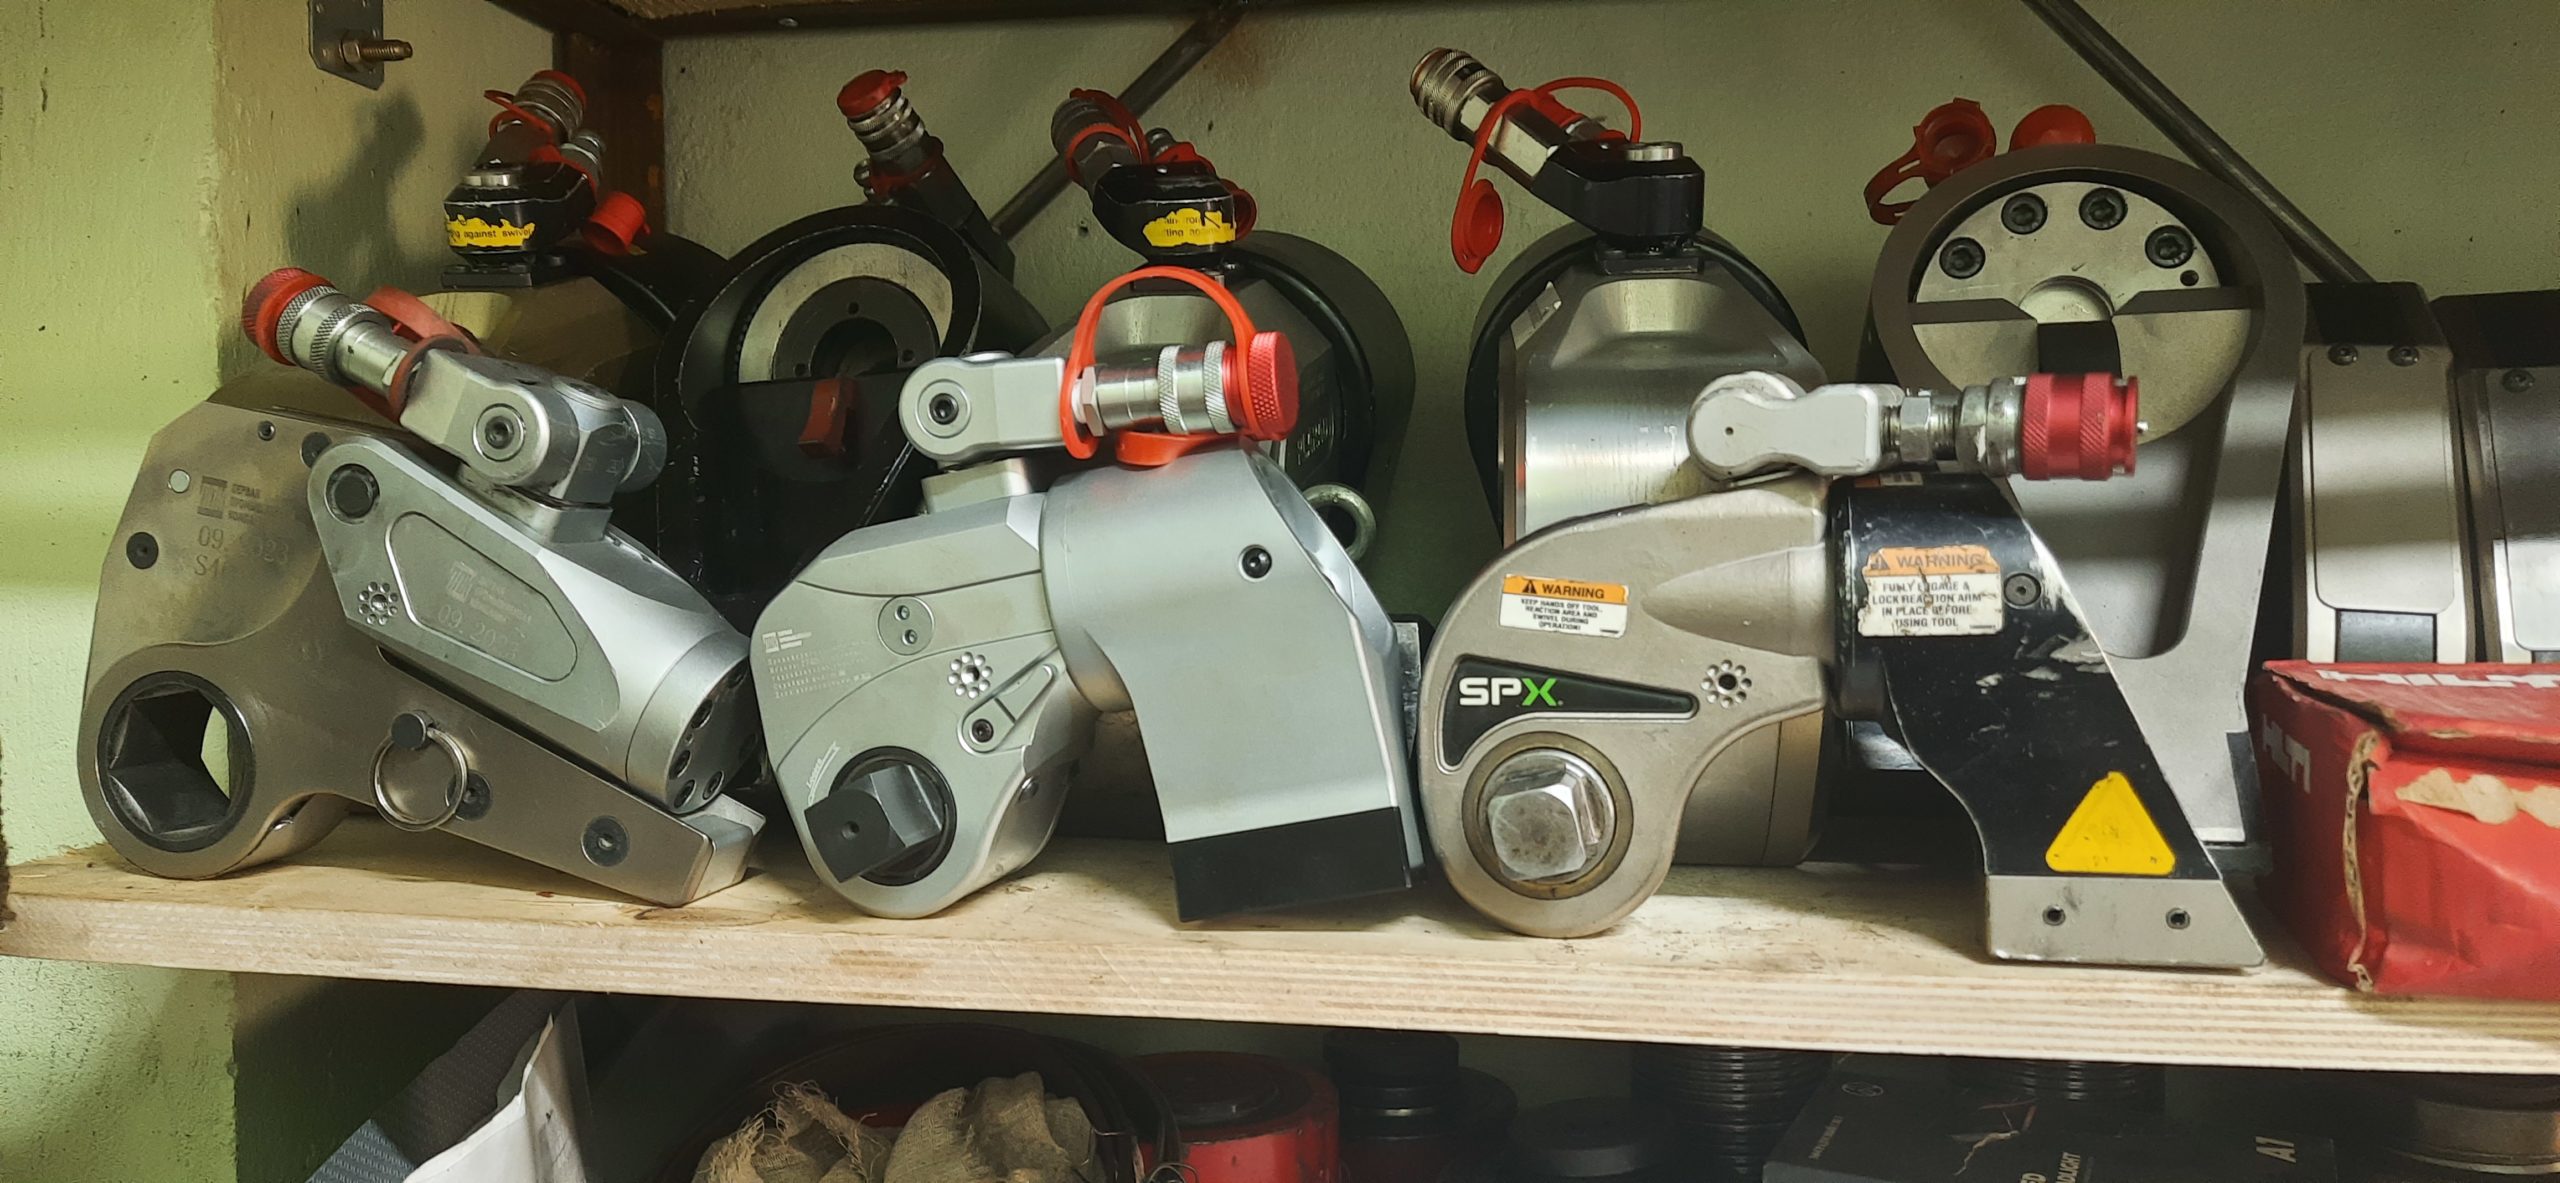
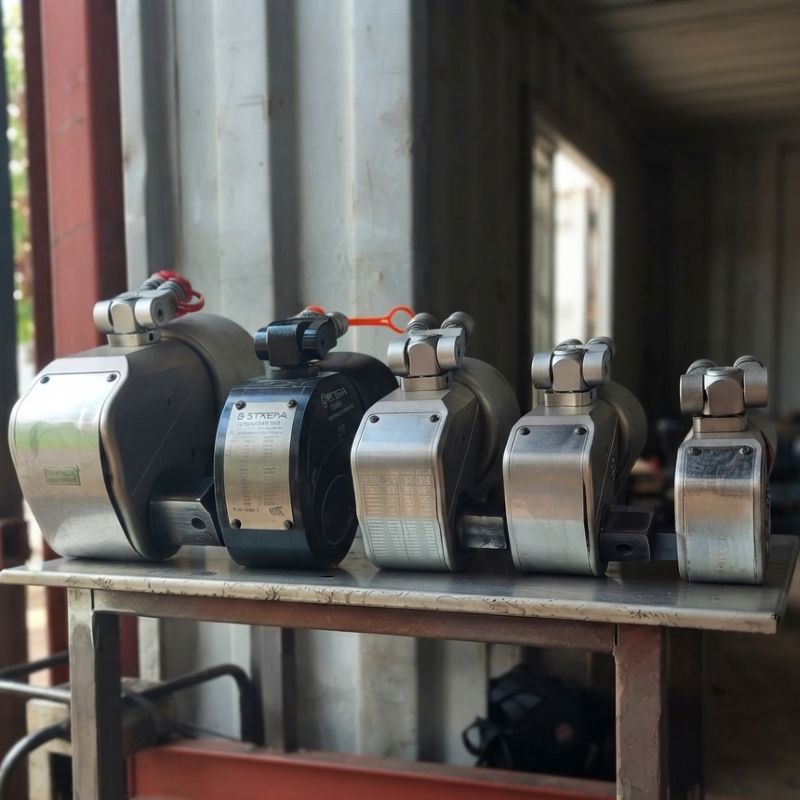
Гидравлические гайковерты
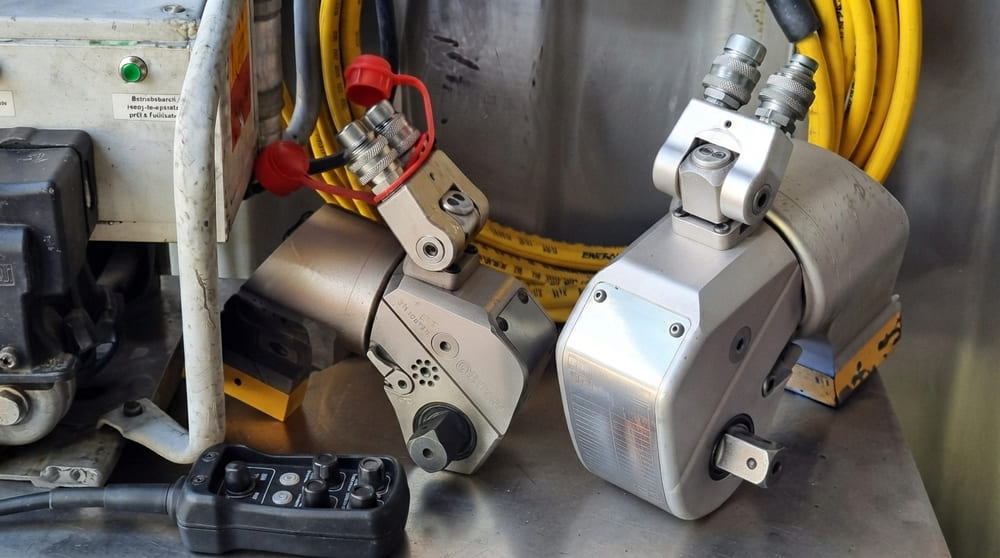
Гидравлический гайковерт используется при больших моментах, крупном крепеже и ограниченном пространстве. Он работает совместно с насосной станцией, создающей заданное давление.
Соответствие давления и крутящего момента определяется калибровочной таблицей конкретной модели. Оператор устанавливает давление, соответствующее требуемому моменту, правильно размещает реакционную опору и выполняет затяжку в несколько проходов.
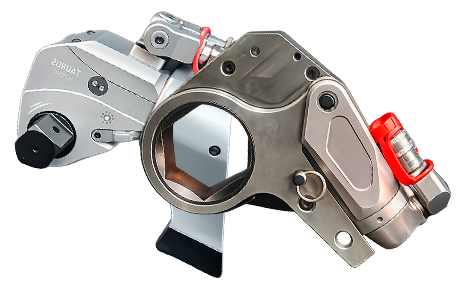
Низкопрофильные кассетные модели удобны на фланцах с небольшим расстоянием между гайкой и соседними элементами. Квадратные модели применяются с торцевыми головками и подходят для широкого диапазона задач. Современные системы могут контролировать параметры процесса и сохранять результаты для последующего документирования.
Гидравлические натяжители шпилек
Гидравлический натяжитель создает осевое растягивающее усилие непосредственно в шпильке. После растяжения гайка подводится к опорной поверхности, затем давление сбрасывается, и часть созданной нагрузки сохраняется в соединении.
Метод меньше зависит от трения в резьбе, чем затяжка по моменту. Он применяется на крупных шпильках, турбинах, реакторах, теплообменниках, компрессорах и ответственных фланцах.
Для одновременного натяжения нескольких шпилек может использоваться комплект синхронно подключенных натяжителей. Это повышает равномерность распределения нагрузки.
Электронные системы контроля затяжки
Электронные системы могут контролировать момент, угол поворота, давление, количество циклов и последовательность операций. Полученные данные сохраняются в памяти устройства или передаются в систему управления качеством.
Такой подход востребован при серийной сборке и на объектах, где необходимо подтвердить параметры затяжки каждого болта.
Ультразвуковые приборы измерения натяжения болтов
Ультразвуковой метод позволяет оценить удлинение болта по изменению времени прохождения сигнала. На основании удлинения рассчитывается фактическое напряжение или осевая нагрузка.
Метод полезен при проверке особо ответственных соединений, но требует подготовки поверхности, исходного измерения, знания материала и корректных поправок на температуру.
Где особенно важен контроль момента затяжки
Фланцевые соединения трубопроводов
В трубопроводах момент затяжки определяет распределение нагрузки на прокладку и герметичность стыка. Неравномерная затяжка может вызвать перекос, повреждение прокладки и утечку рабочей среды.
Турбины и энергетическое оборудование
Корпуса турбин, генераторы, теплообменники и элементы паропроводов работают при высокой температуре и переменной нагрузке. Здесь контролируется не только момент, но и фактическое удлинение шпилек, последовательность сборки и температурное состояние оборудования.
Металлоконструкции
В строительных конструкциях болты передают сдвигающие и растягивающие нагрузки. Правильный преднатяг предотвращает смещение деталей и обеспечивает расчетную работу соединения.
Мостовые сооружения
Мосты испытывают вибрацию, циклические нагрузки и температурные деформации. Ошибки монтажа высокопрочного крепежа могут повлиять на долговечность всего узла.
Горнодобывающее оборудование
Дробилки, мельницы, конвейеры и карьерная техника работают при сильных ударах и вибрации. Для их обслуживания часто требуются гидравлические гайковерты с большим выходным моментом.
Нефтегазовые объекты
На трубопроводах, задвижках, сепараторах, колоннах и теплообменниках качество затяжки связано с промышленной безопасностью. Контролируемая сборка снижает вероятность утечки газа, нефти, пара и химических продуктов.
Ветровые электростанции
Ветрогенераторы содержат крупные высоконагруженные соединения башни, фланцев секций, ступицы и лопастей. Монтаж выполняется с помощью мощных гайковертов или гидравлических натяжителей, а результаты часто документируются.
Как правильно выполнять затяжку резьбовых соединений
Последовательность работ определяется проектной или технологической документацией. Общий алгоритм выглядит следующим образом.
- Подготовить крепеж и соединяемые поверхности. Необходимо проверить соответствие болтов, гаек, шпилек, шайб и прокладок проекту. Поверхности должны быть очищены от грязи, старой смазки, коррозии и посторонних включений.
- Проверить состояние резьбы. Крепеж с замятыми витками, следами пластической деформации, трещинами или сильной коррозией использовать нельзя. Гайка должна наворачиваться без заедания.
- Нанести предусмотренную смазку. Смазочный материал и зона нанесения должны соответствовать инструкции. Самовольная замена смазки может изменить преднатяг.
- Выполнить предварительную и поэтапную затяжку. Многоболтовые соединения обычно затягивают крест-накрест или по другой установленной схеме. Конечный момент набирают за несколько проходов, чтобы нагрузка распределялась постепенно. Enerpac отдельно указывает, что затяжка первого болта сразу на полный момент с последующим переходом к соседнему является неправильным подходом.
- Провести контрольный проход. После достижения конечного значения проверяют все болты в установленной последовательности. Это необходимо, поскольку затяжка соседних болтов может изменить нагрузку на ранее обработанный крепеж.
- Задокументировать результат. Для ответственных соединений фиксируют номер узла, данные крепежа, примененную смазку, модель и серийный номер инструмента, установленный момент или давление, дату калибровки и сведения об исполнителе.
Типичные ошибки при затяжке болтов
Одна из наиболее распространенных ошибок — применение обычного ключа там, где требуется контролируемая затяжка. Определить момент «по ощущениям» невозможно: результат зависит от длины инструмента, положения оператора и приложенной силы.
Не менее опасно использовать значение из общей таблицы без учета смазки, покрытия и класса прочности крепежа. Табличный момент может быть рассчитан для сухой резьбы, тогда как фактическое соединение собирается со смазкой.
К ошибкам также относятся затяжка загрязненного или поврежденного крепежа, отсутствие калибровки инструмента, неправильная реакционная опора гидравлического гайковерта, нарушение схемы проходов и повторное использование пластически деформированных болтов.
Нельзя считать контрольным измерением попытку дотянуть уже неподвижную гайку до срабатывания ключа. Момент начала движения может отличаться от момента, при котором соединение было первоначально собрано.
Как выбрать инструмент для затяжки резьбовых соединений
Для небольших моментов
Для приборов, небольших механизмов и компактного крепежа подходят ручные динамометрические ключи или отвертки с соответствующим диапазоном. Инструмент должен обеспечивать требуемую точность именно в рабочей области.
Для промышленного оборудования
При средних и высоких моментах используются механические усилители, электрические, аккумуляторные, пневматические или гидравлические гайковерты. Выбор зависит от производительности, доступных источников энергии и требований к регистрации результатов.
Для высоконагруженных соединений
Для крупных шпилек и соединений с жесткими требованиями к осевой нагрузке могут применяться гидравлические натяжители. Они особенно эффективны, когда необходимо снизить влияние трения и получить равномерную нагрузку.
Для работы с крупными фланцами
Для фланцев обычно выбирают низкопрофильные гидравлические гайковерты или комплекты натяжителей шпилек. Необходимо учитывать размер гайки, требуемый момент, свободное пространство, радиус болтовой окружности и наличие надежной реакционной точки.
Инструмент подбирается с запасом по мощности, но требуемый момент должен находиться внутри рабочего, а не предельного диапазона модели.
Аренда или покупка оборудования для контроля момента затяжки
Покупка оборудования оправдана, если работы выполняются регулярно, используется ограниченный набор типоразмеров и предприятие может самостоятельно обеспечивать хранение, обслуживание, проверку и калибровку инструмента.
Аренда выгоднее при разовых ремонтах, сезонных остановках и проектах, для которых требуется оборудование с необычно большим моментом или редким размером кассеты. Она позволяет снизить капитальные затраты и подобрать комплект под конкретный фланец или агрегат.
При аренде необходимо уточнить комплектацию, диапазон момента, наличие калибровочного сертификата, соответствие головок и кассет крепежу, длину рукавов, тип насосной станции и возможность предоставления резервного оборудования.
Преимущество профессиональной аренды заключается не только в отсутствии расходов на покупку. Заказчик получает обслуженный инструмент, может заменить модель при изменении условий проекта и не несет постоянных затрат на хранение и ремонт.
Часто задаваемые вопросы
Что такое момент затяжки простыми словами?
Это установленная величина вращающего воздействия, с которым необходимо затянуть болт или гайку. Момент нужен для создания достаточной прижимной силы без повреждения крепежа и соединяемых деталей.
Можно ли затягивать болты без динамометрического ключа?
Неответственный крепеж иногда затягивают обычным инструментом. Для фланцев, двигателей, гидравлического оборудования, металлоконструкций и других ответственных узлов необходим контролируемый инструмент. Затяжка «от руки» не обеспечивает требуемой точности и повторяемости.
Почему одинаковые болты требуют разного момента затяжки?
На результат влияют класс прочности, шаг резьбы, покрытие, смазка, состояние поверхности, материал гайки, тип соединения и требуемый преднатяг. Поэтому одинаковый диаметр болта не означает одинаковый момент для любых условий.
Что влияет на точность затяжки?
Основными факторами являются состояние и калибровка инструмента, коэффициент трения, качество резьбы, правильность установки головки, скорость приложения нагрузки, схема проходов и квалификация оператора.
Когда лучше использовать гидравлический гайковерт?
Гидравлический гайковерт целесообразен при больших моментах, крупном крепеже, ограниченном пространстве и значительном количестве соединений. Он широко используется на фланцах трубопроводов, теплообменниках, турбинах, металлоконструкциях, горнодобывающем оборудовании и ветроустановках.
Как часто необходимо калибровать инструмент?
Единого срока для всех условий нет. Периодичность устанавливается производителем, стандартами предприятия и системой управления качеством. Внеочередная проверка требуется после ремонта, перегрузки, падения инструмента или появления сомнений в точности. ISO 6789-2 устанавливает методы калибровки ручного динамометрического инструмента и требования к оценке неопределенности измерений.
Заключение
Момент затяжки резьбовых соединений определяет, какое усилие предварительного натяжения будет создано в болте, шпильке или другом крепежном элементе. Недостаточная затяжка приводит к ослаблению, вибрации, раскрытию стыка и утечкам. Чрезмерная затяжка вызывает деформацию, повреждение резьбы и разрушение крепежа.
Для надежной сборки необходимо использовать значения из документации производителя или проектного расчета, учитывать состояние резьбы и наличие смазки, применять калиброванный инструмент и соблюдать установленную последовательность проходов.
На небольшом крепеже достаточно динамометрического ключа. Для крупных фланцев, промышленных агрегатов и высоконагруженных соединений применяются гидравлические гайковерты, натяжители шпилек и электронные системы контроля. Правильный выбор оборудования и документирование результатов позволяют обеспечить герметичность, безопасность и длительный срок службы соединения.
Подходящее оборудование
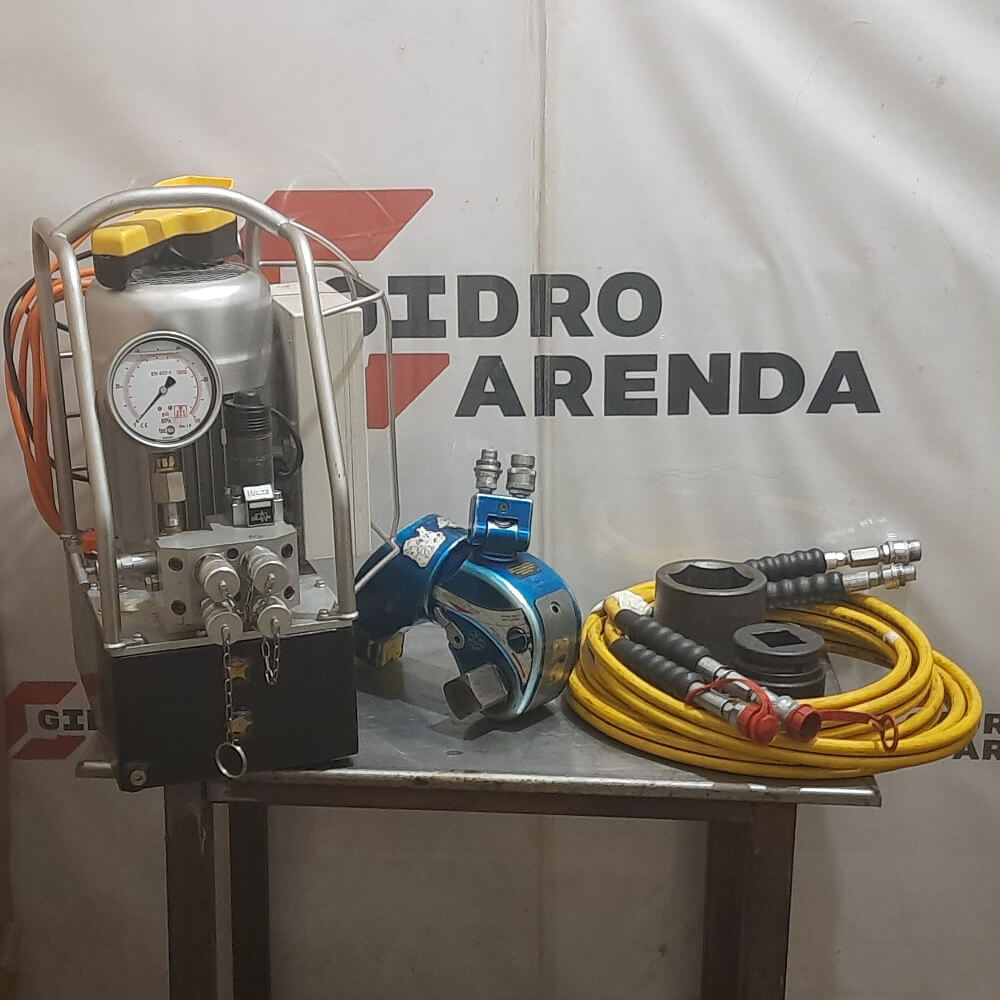
Крутящий момент – 1132,11 – 7 579,04 Нм
Комплект поставки: гайковерт, насосная станция, рукав, головки
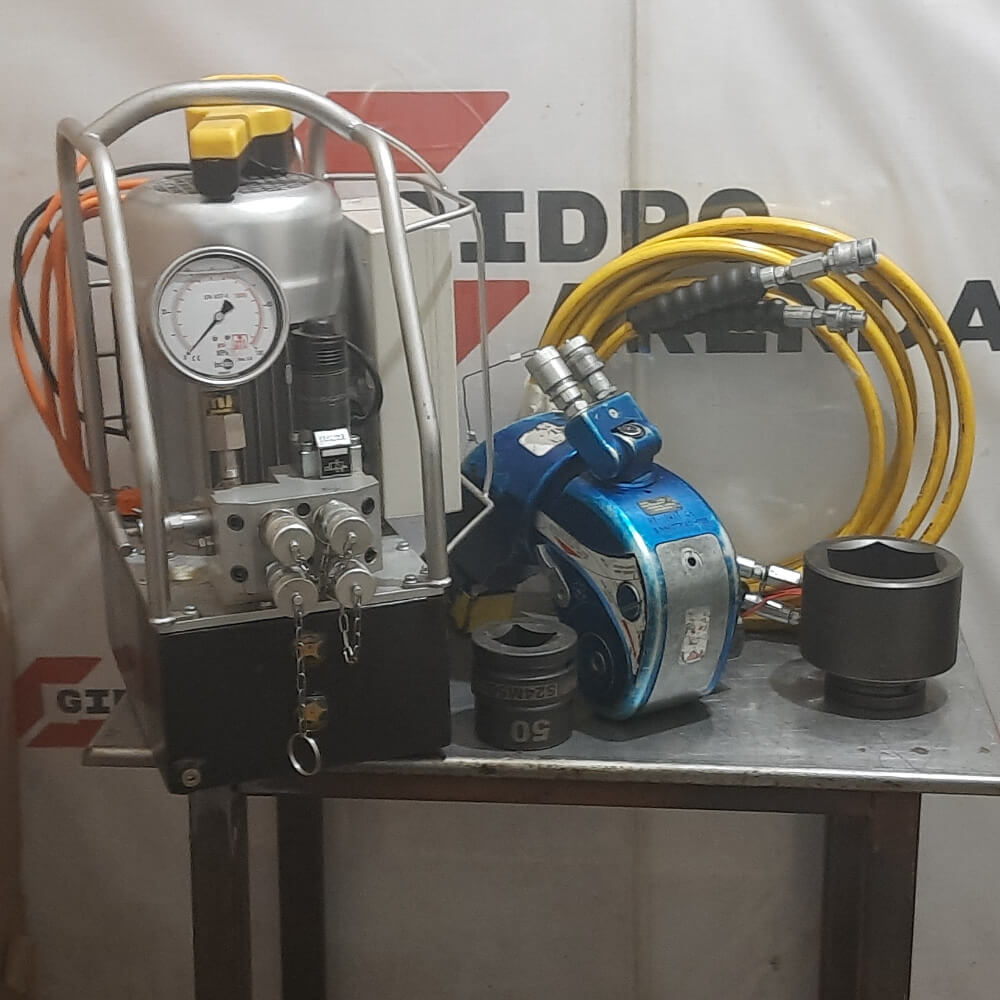
Крутящий момент – 2379,47 – 15619,07 Нм
Комплект поставки: гайковерт, насосная станция, рукав, головки
Особенности: Имеется блокиратор обратного хода, который позволяет с легкостью снять прижатый к опорной поверхности моментный ключ в конце процесса затяжки.
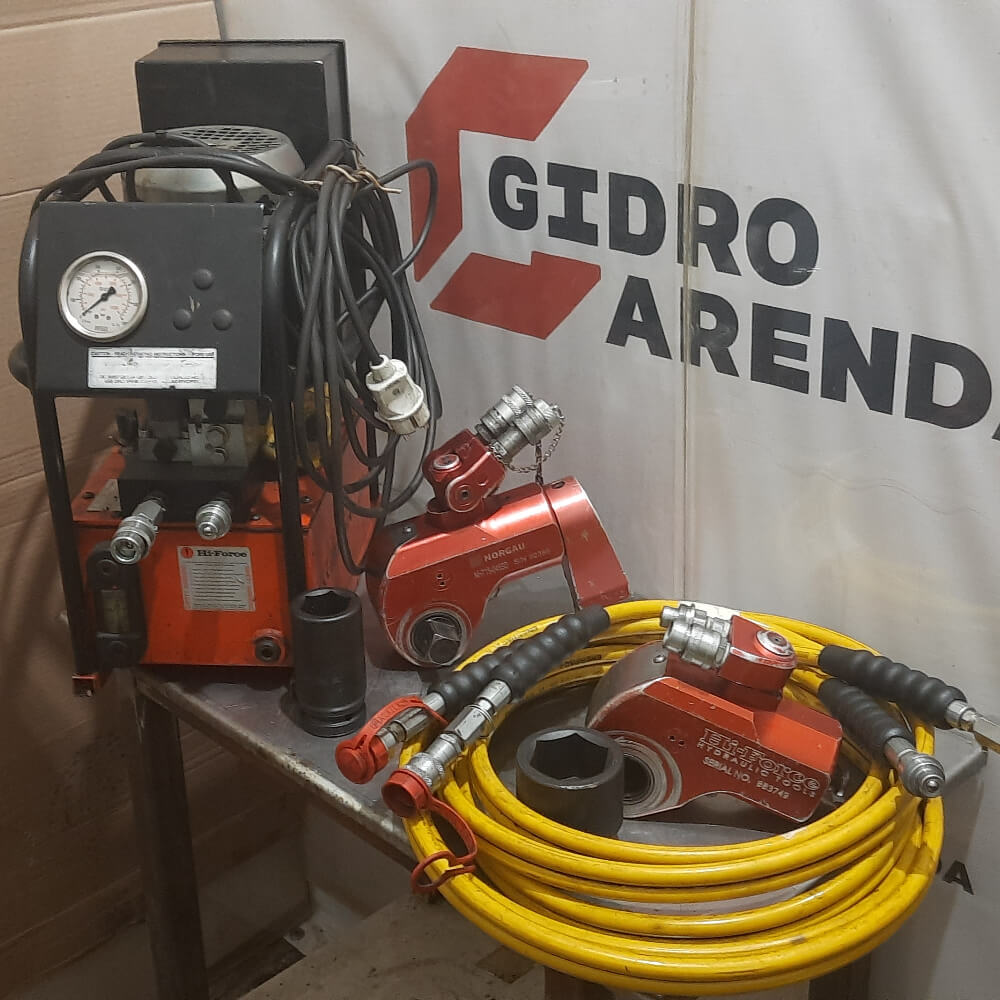
Крутящий момент – 451 – 4512 Нм
Комплект поставки: гайковерт, насосная станция, рукав, головки
Особенности: Подходит для продолжительной работы на максимальном давлении. Точность крутящего момента ±3%
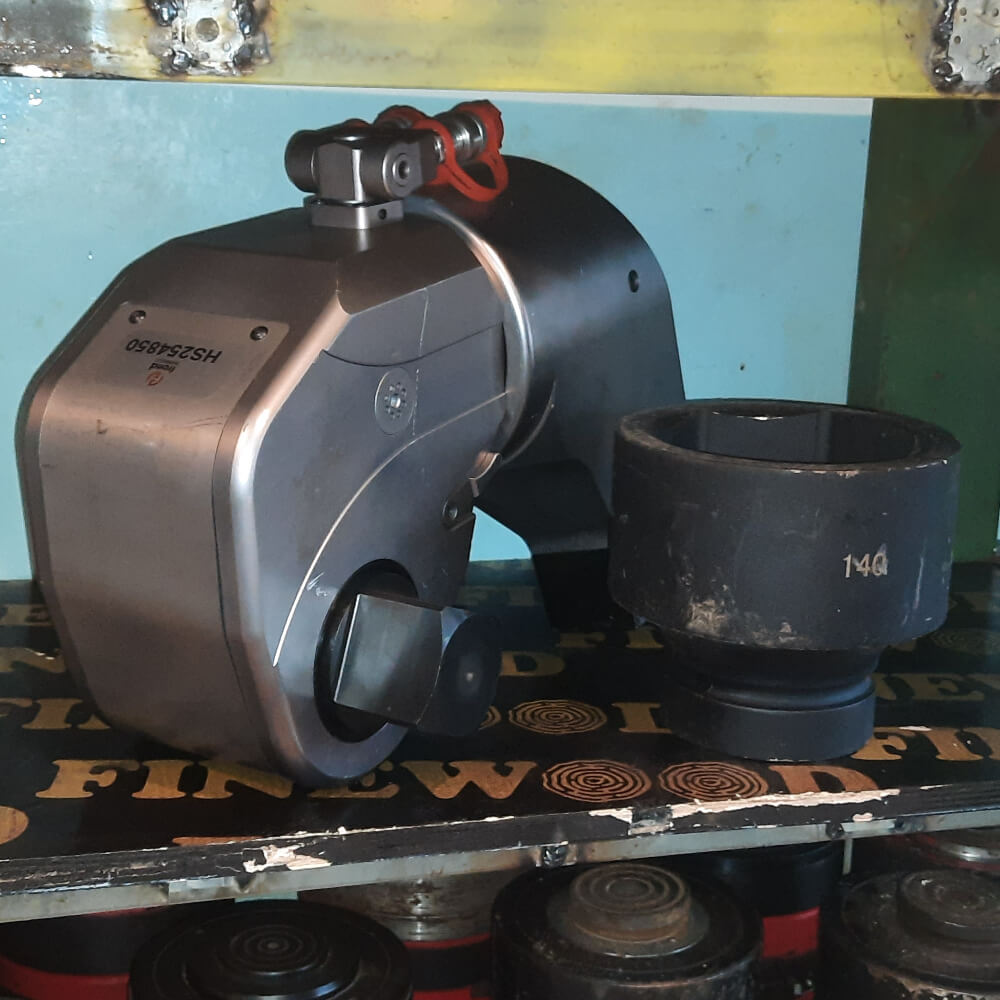
Крутящий момент – 4866 – 48666 Нм
Комплект поставки: гайковерт, насосная станция, рукав, головки
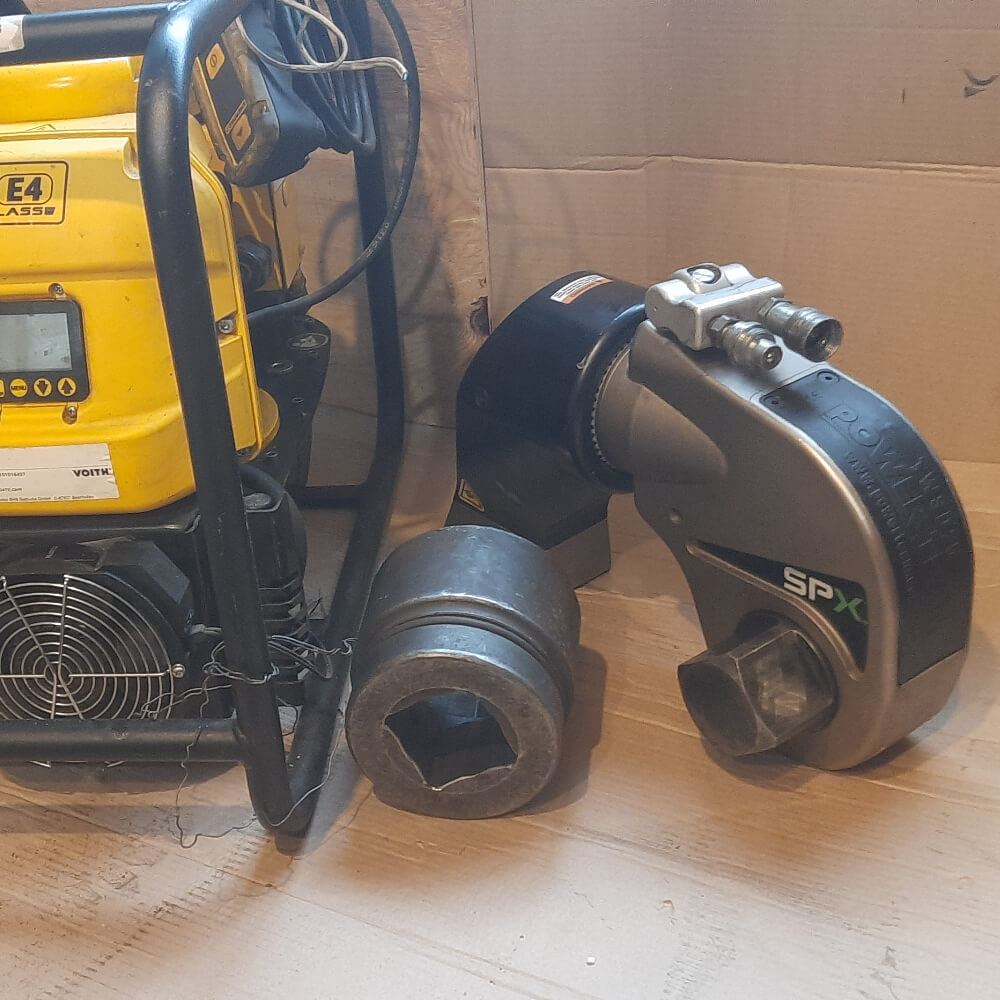
Крутящий момент – 3984 – 33198 Нм
Комплект поставки: гайковерт, насосная станция, рукав, головки
Особенности: Предназначен для длительной и интенсивной промышленной эксплуатации
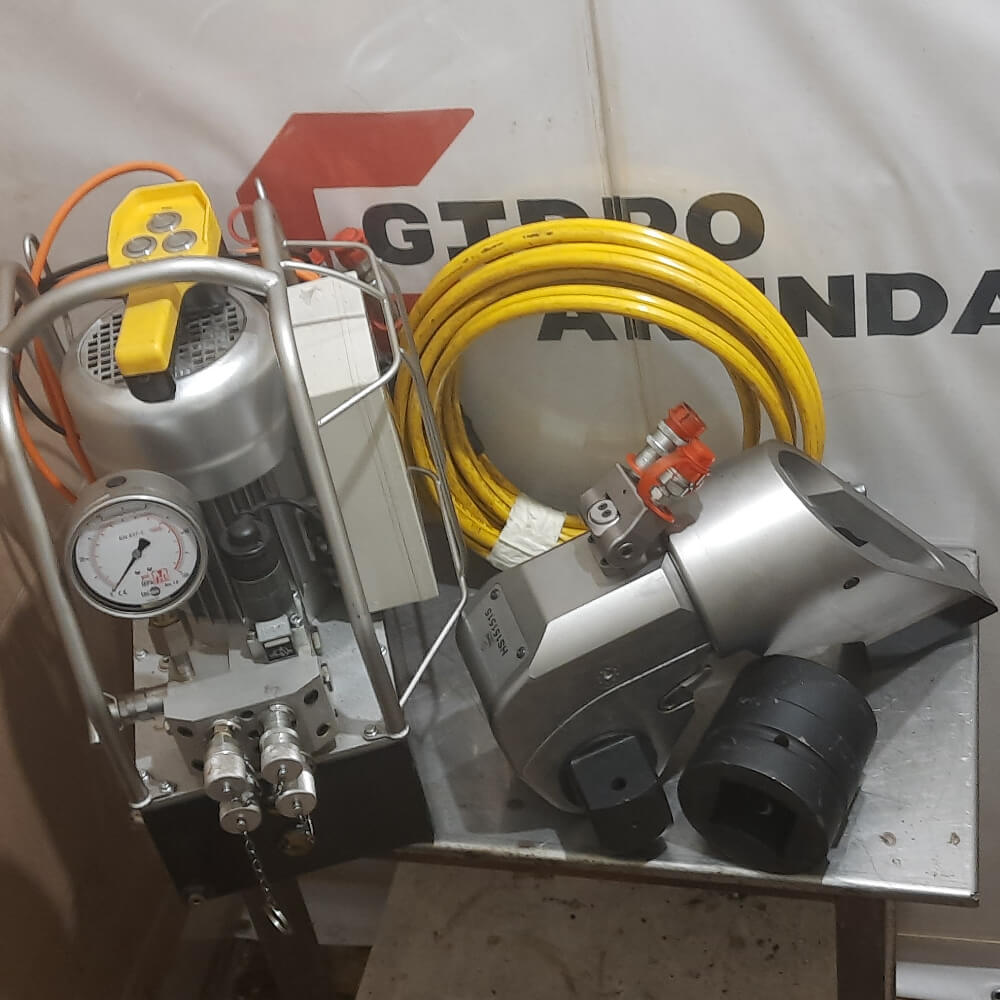
Крутящий момент — 2666 – 26664 Нм
Комплект поставки: гайковерт, насосная станция, рукав, головки