Как проверить момент затяжки болтовых соединений: методы и инструменты
Правильная затяжка болтовых соединений определяет надежность оборудования, металлоконструкций, трубопроводов и фланцев. Недостаточно затянутый крепеж постепенно ослабевает под действием переменных нагрузок и вибрации. Чрезмерное усилие способно повредить резьбу, растянуть болт выше допустимого предела или деформировать соединяемые детали.
Особенно важен контроль момента затяжки в строительстве, машиностроении, энергетике, нефтегазовой промышленности, мостостроении и при монтаже тяжелого оборудования. На ответственных объектах ошибка при затяжке может привести не только к остановке оборудования, но и к разгерметизации соединения, разрушению крепежа или аварии.
Для проверки применяют механические и электронные динамометрические ключи, гидравлические гайковерты, натяжители шпилек, ультразвуковые приборы и системы регистрации параметров затяжки. При этом необходимо понимать важное ограничение: проверка крутящего момента не всегда позволяет точно определить фактическое осевое усилие в болте. Момент является способом создания предварительного натяжения, а не его прямым измерением.
Что такое момент затяжки болтового соединения
Момент затяжки — это вращающее воздействие, прикладываемое к гайке или головке болта. Он измеряется в ньютон-метрах, Н·м. Чем больше сила на рукоятке инструмента и длина рычага, тем выше создаваемый крутящий момент.
Цель затяжки состоит не в достижении определенного числа на шкале ключа как такового, а в создании требуемого предварительного натяжения болта. Растянутый в пределах упругой деформации болт стягивает детали и формирует прижимную силу между их контактными поверхностями.
Зависимость между приложенным моментом и полученным натяжением не является постоянной. На нее влияют трение в резьбе, состояние опорной поверхности гайки, покрытие крепежа, наличие смазки, загрязнение и геометрия соединения. Значительная часть прикладываемого момента расходуется именно на преодоление трения, поэтому одинаковый момент на сухой, ржавой и смазанной резьбе может создать разное осевое усилие. Производители оборудования для контролируемой затяжки указывают, что около 90% прикладываемого момента может уходить на преодоление трения.
 Важно
При контролируемой затяжке нельзя ориентироваться только на значение момента, указанное на шкале инструмента. Даже одинаковый момент затяжки может создать разное усилие предварительного натяжения из-за различий в состоянии резьбы, смазке, покрытии крепежа и качестве контактных поверхностей. Для ответственных соединений необходимо учитывать требования производителя оборудования и применять подходящий метод контроля затяжки.
Как момент затяжки влияет на усилие предварительного натяжения
По мере вращения гайки болт упруго удлиняется. Возникающая в нем растягивающая нагрузка создает силу, удерживающую детали в собранном состоянии. При правильно рассчитанном предварительном натяжении соединение сохраняет герметичность, сопротивляется вибрациям и не допускает взаимного смещения деталей.
Слишком малое натяжение не обеспечивает необходимого прижима. Слишком большое приближает материал болта к пределу текучести. Поэтому правильный момент нельзя выбирать только по диаметру резьбы. Необходимо учитывать класс прочности крепежа, шаг резьбы, материал деталей, тип покрытия, смазку, рабочую нагрузку и требования изготовителя оборудования.
Для высокопрочных болтов момент может рассчитываться через требуемое усилие натяжения, номинальный диаметр и коэффициент закручивания. Такой коэффициент определяется состоянием конкретной партии крепежа и условиями трения, поэтому табличное значение без учета фактического состояния соединения имеет ограниченную точность.
Почему недостаточная затяжка опасна
При недостаточной затяжке контактные поверхности прижаты слабо. Под действием вибрации, пульсаций давления или циклической нагрузки детали начинают смещаться относительно друг друга. Это вызывает падение предварительного натяжения и постепенное самооткручивание гайки.
Во фланцевых соединениях снижение прижимного усилия приводит к утечке рабочей среды. В металлоконструкциях может появиться проскальзывание элементов. В механизмах возникают вибрации, ударные нагрузки и ускоренный износ посадочных поверхностей.
Недостаточное предварительное натяжение также увеличивает переменную нагрузку непосредственно на болт. В результате крепеж быстрее накапливает усталостные повреждения и может разрушиться даже при нагрузке, которая была бы безопасной для правильно затянутого соединения.
Чем опасна чрезмерная затяжка
При превышении допустимого момента болт может выйти из области упругой деформации и получить необратимое удлинение. После этого крепеж уже не обеспечивает расчетную прижимную силу и подлежит замене.
Чрезмерная затяжка также способна сорвать резьбу, повредить гайку, деформировать фланец, продавить мягкую прокладку или вызвать трещины в хрупкой детали. У соединений с уплотнением слишком высокий момент не всегда повышает герметичность: поврежденная или чрезмерно сжатая прокладка может потерять способность компенсировать температурные и рабочие деформации.
На результат влияет смазка. Если нормативный момент рассчитан для сухой резьбы, а крепеж был смазан, снижение трения может привести к чрезмерному натяжению при том же показании инструмента. Поэтому состояние резьбы и тип смазочного материала должны соответствовать технологической документации.
 Рекомендация специалиста
Перед выполнением ответственной затяжки необходимо определить не только требуемый момент, но и способ контроля создаваемого усилия. Для критически важных соединений в промышленности, энергетике, строительстве и нефтегазовой отрасли рекомендуется использовать профессиональный инструмент с контролем параметров затяжки и соблюдать технологию, указанную производителем оборудования. Это позволяет снизить риск ослабления крепежа, повреждения деталей и аварийных ситуаций.
Когда необходимо проверять момент затяжки
Первичный контроль проводят после монтажа оборудования или сборки конструкции. Его задача — подтвердить, что крепеж затянут в заданной последовательности, примененный инструмент исправен, а полученные значения соответствуют проекту или инструкции изготовителя.
Во время технического обслуживания проверка требуется для соединений, подверженных вибрации, температурным циклам, пульсациям давления и переменным механическим нагрузкам. Периодичность устанавливают по регламенту конкретного оборудования и результатам предыдущих осмотров.
После ремонта проверяют не только момент, но и состояние резьбы, опорных поверхностей, шайб, гаек и болтов. Крепеж с поврежденной резьбой, следами вытяжки, коррозии или пластической деформации нельзя считать исправным только потому, что динамометрический ключ показал заданное значение.
Контроль также выполняют после транспортировки крупного оборудования. Удары и вибрации при перевозке могут вызвать ослабление отдельных соединений, особенно если монтажные узлы не были рассчитаны на транспортные нагрузки.
После первого запуска повторная проверка нужна не всегда. Она выполняется только тогда, когда это предусмотрено инструкцией производителя, проектом, регламентом технического обслуживания или технологией монтажа. Бесконтрольная повторная дотяжка может изменить расчетное натяжение, повредить прокладку или перегрузить крепеж.
Основные методы проверки момента затяжки
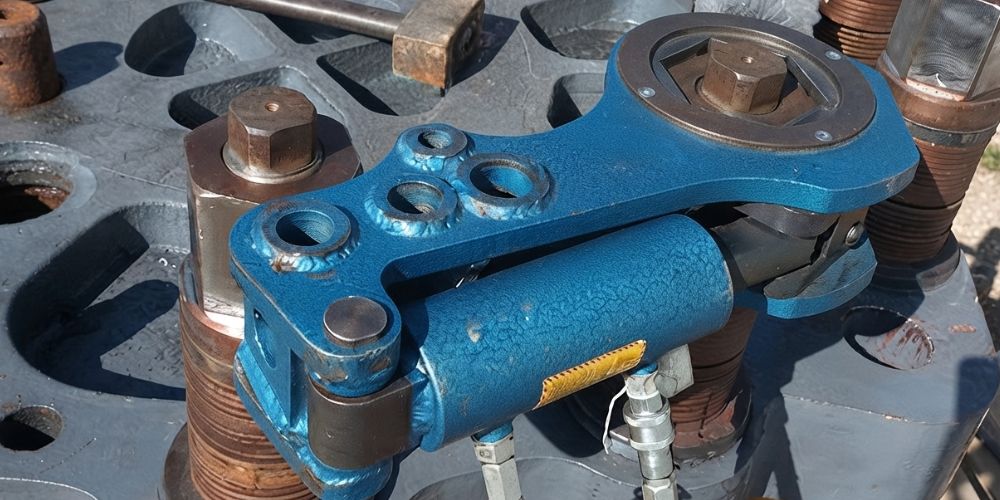
Выбор метода зависит от ответственности соединения, диаметра крепежа, доступности болта, необходимой точности и того, требуется ли определить только крутящий момент или фактическое осевое усилие.
Проверка динамометрическим ключом
Динамометрический ключ позволяет приложить к гайке или головке болта контролируемый момент. При приемочном контроле на инструменте устанавливают значение, предусмотренное технологической документацией, после чего плавно прикладывают усилие.
Если предельный ключ срабатывает до заметного поворота гайки, это может подтверждать, что соединение сопротивляется приложенному контрольному моменту. Если гайка начинает вращаться раньше, крепеж, вероятно, затянут недостаточно. Однако такой способ не дает прямого значения предварительного натяжения и не восстанавливает с высокой точностью момент, который был приложен при первоначальной сборке.
На результат влияют статическое трение, время после затяжки, состояние контактных поверхностей и релаксация соединения. Поэтому контроль динамометрическим ключом должен выполняться по заранее установленной методике, а не по субъективному ощущению оператора.
Преимуществами метода являются доступность, простота и возможность быстро проверить большое количество крепежных элементов. Ограничения — зависимость от трения и риск дополнительного поворота гайки во время измерения.
Метод контрольной дотяжки
Метод контрольной дотяжки, или момент страгивания в направлении затяжки, заключается в постепенном увеличении усилия до начала движения гайки или болта. Показание инструмента в момент начала вращения фиксируют как контрольное значение.
Такой результат нельзя автоматически считать первоначальным моментом затяжки. После сборки коэффициент трения покоя может отличаться от трения во время движения. Кроме того, соединение может частично релаксировать, а смазка — перераспределиться или изменить свойства.
Метод подходит для сравнительного и приемочного контроля, если процедура заранее описана в технологической карте. Для серийных соединений важно использовать одинаковую скорость приложения нагрузки, одинаковый инструмент и единый критерий начала движения.
В некоторых методиках момент определяют после небольшого контролируемого поворота гайки. Это уменьшает влияние момента страгивания, но изменяет фактическое натяжение соединения. Поэтому подобная проверка должна выполняться только там, где допускается последующая корректировка затяжки. Контроль по началу вращения и по небольшому углу дотяжки рассматривается как косвенный способ оценки состояния соединения.
Проверка электронным динамометрическим инструментом
Электронный ключ измеряет момент с помощью датчика и выводит значение на дисплей. Более функциональные модели одновременно регистрируют угол поворота, максимальный момент, время выполнения операции и результат по каждому соединению.
Цифровая регистрация снижает риск ошибки при считывании показаний и позволяет сохранять историю измерений. Это особенно важно в серийном производстве, энергетике и нефтегазовой отрасли, где необходимо подтвердить выполнение операции для каждого болта.
Контроль по моменту и углу помогает обнаружить аномальное поведение соединения. Например, заданный момент может быть достигнут при слишком малом угле из-за загрязнения или повреждения резьбы. И наоборот, чрезмерно большой угол может указывать на деформацию деталей, просадку прокладки или вытягивание крепежа.
Электронный инструмент повышает повторяемость процесса, но не устраняет влияние трения. Даже точное измерение момента не является прямым измерением прижимной силы.
Проверка ультразвуковым методом
Ультразвуковой контроль основан на измерении времени прохождения сигнала через болт или шпильку. При растяжении крепеж удлиняется, а параметры распространения ультразвуковой волны изменяются. По этим данным прибор рассчитывает удлинение, напряжение или осевую нагрузку.
Главное преимущество метода заключается в том, что он оценивает состояние самого болта, а не только момент на гайке. Это позволяет точнее контролировать предварительное натяжение ответственных соединений, где разброс из-за трения недопустим.
Ультразвуковые приборы применяют на турбинах, генераторах, насосах, компрессорах, реакторах, фланцах высокого давления и другом промышленном оборудовании. Они могут использоваться совместно с ручными, гидравлическими и электрическими системами затяжки.
Для достоверного измерения необходимы подготовленные торцы болта, сведения о материале и геометрии крепежа, температурная компенсация и корректная исходная длина. Поэтому ультразвуковой контроль требует обученного персонала и соблюдения утвержденной процедуры.
Использование гидравлических систем контроля натяжения
Для крупногабаритных соединений применяют гидравлические гайковерты и натяжители шпилек. Несмотря на внешнее сходство оборудования, они создают нагрузку разными способами.
Гидравлический гайковерт прикладывает к гайке контролируемый крутящий момент. Давление насоса преобразуется гидроцилиндром инструмента во вращение приводного квадрата или шестигранной кассеты. Требуемое давление выбирают по калибровочной таблице конкретной модели. Такой метод сохраняет зависимость результата от трения в резьбе и под гайкой.
Гидравлический натяжитель воздействует на шпильку иначе. Он растягивает ее вдоль оси, после чего гайку подводят к опорной поверхности. Когда давление снимают, шпилька стремится вернуться к первоначальной длине и создает прижимное усилие. Отсутствие вращения нагруженной гайки уменьшает влияние трения и позволяет получить более равномерное натяжение, особенно при одновременной работе нескольких натяжителей. Гидравлическое натяжение часто применяется на крупных и ответственных соединениях в нефтегазовой отрасли, энергетике и ветроэнергетике.
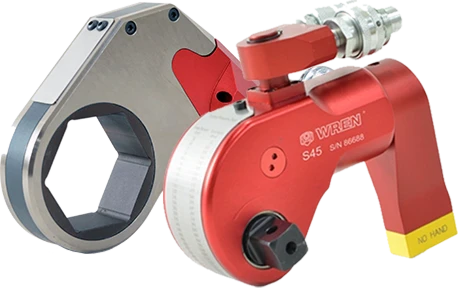
Инструменты для проверки момента затяжки
Динамометрические ключи
Щелчковый, или предельный, ключ срабатывает при достижении установленного момента. Он удобен для монтажных и сервисных работ, но оператор должен прекращать приложение силы сразу после срабатывания. Повторные щелчки увеличивают фактический момент и снижают точность.
Стрелочный ключ показывает текущий момент по шкале. Он подходит для контрольных измерений и позволяет наблюдать за ростом нагрузки, однако требует хорошей видимости шкалы и правильного положения оператора.
Цифровой ключ отображает момент на экране и может подавать световой, звуковой или вибрационный сигнал. В зависимости от модели он сохраняет результаты, считает рабочие циклы и регистрирует превышение диапазона.
Для всех типов важно, чтобы требуемое значение находилось в рабочем диапазоне инструмента. Не следует постоянно использовать ключ около его минимального или максимального предела, если можно подобрать модель с более подходящим диапазоном.
Электронные моментные ключи
Профессиональные электронные ключи отличаются от простых цифровых моделей расширенной регистрацией данных. Они могут контролировать момент и угол, идентифицировать соединение, передавать результаты в программное обеспечение и формировать отчет.
Такой инструмент целесообразен, когда необходимо не только затянуть болт, но и подтвердить качество операции. Электронная запись позволяет установить, кто, когда и с каким результатом выполнил затяжку.
Гидравлические гайковерты
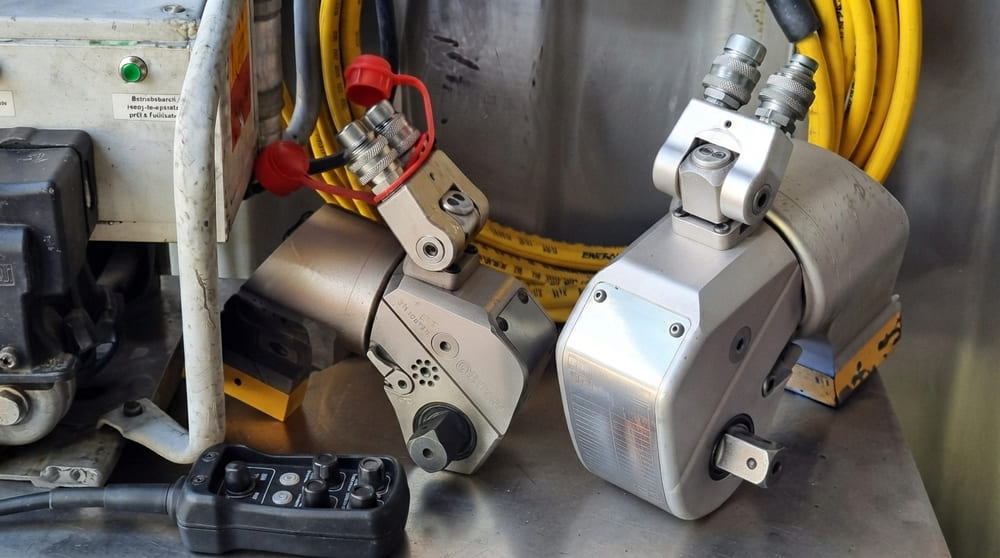
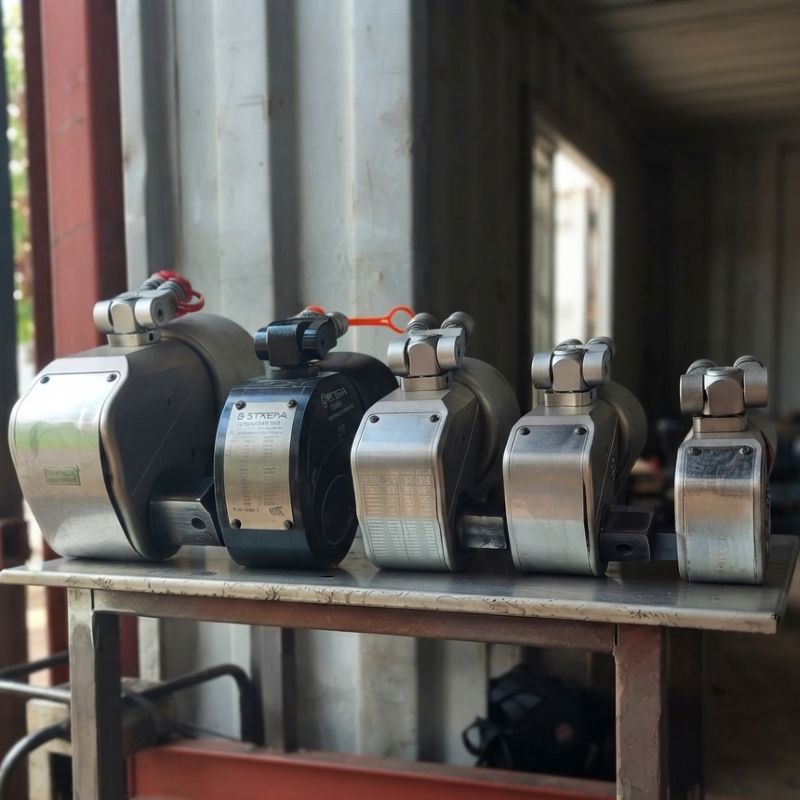
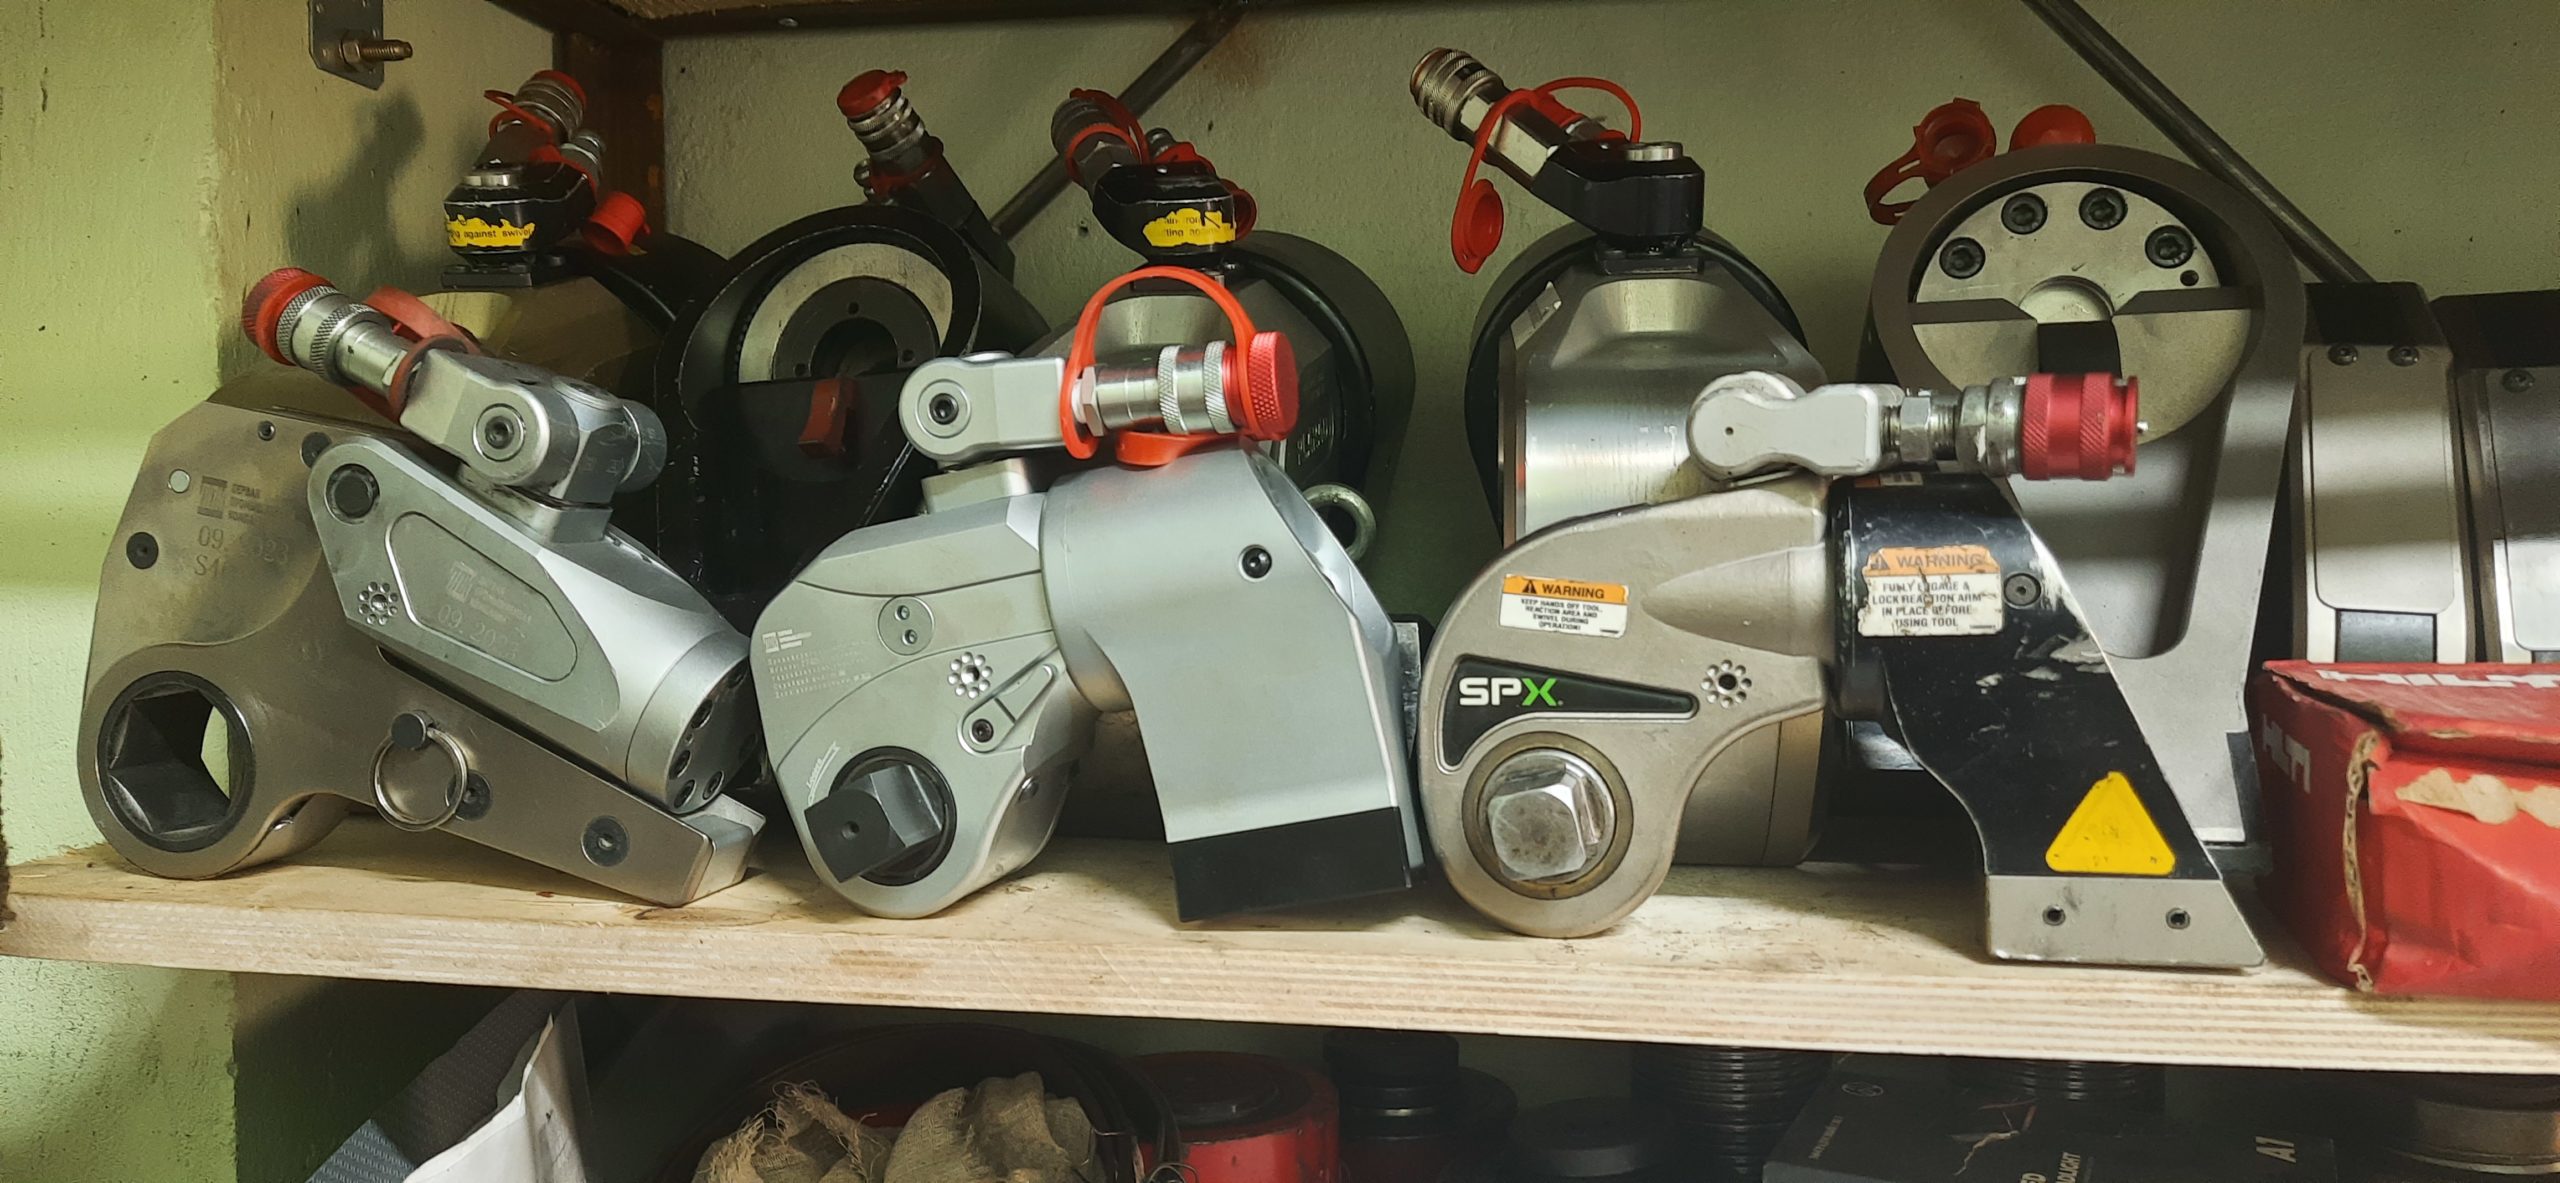
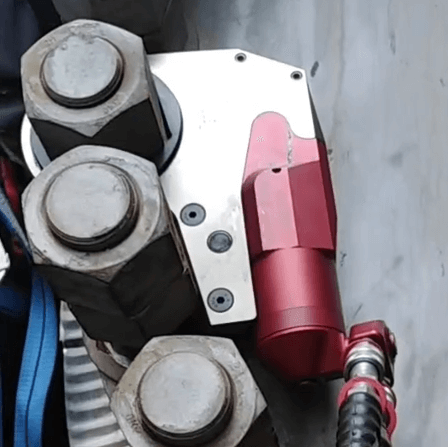
Гидравлический гайковерт применяют при высоких моментах, с которыми ручной инструмент работать не может или не должен. Квадратные модели используют сменные торцевые головки, а кассетные низкопрофильные исполнения устанавливаются непосредственно на гайку и подходят для ограниченного пространства.
Комплект включает гайковерт, насос, рукава высокого давления и элементы управления. Для контроля необходимо использовать калибровочную таблицу, соответствующую конкретному инструменту и насосу. Исправность одного гайковерта без учета насоса и рукавов не всегда подтверждает точность всей гидравлической системы, поэтому на ответственных работах проверяют комплект целиком.
Гидравлические натяжители шпилек
Натяжители выбирают по диаметру и шагу резьбы, длине выступающей части шпильки, доступному пространству и требуемой осевой нагрузке. Для работы шпилька должна иметь достаточный свободный участок резьбы, чтобы установить тяговую втулку.
Метод особенно эффективен на фланцах с большим количеством одинаковых шпилек. Несколько натяжителей можно соединить в общий гидравлический контур и одновременно нагружать группу крепежа, повышая равномерность прижима.
Ультразвуковые измерительные приборы
Ультразвуковой измеритель используют для контроля удлинения и нагрузки в болте до, во время и после затяжки. Он особенно полезен при проверке соединений, где крутящий момент не дает достаточной информации из-за нестабильного трения.
Оборудование требует настройки под материал, длину и форму крепежа. Для серийного контроля желательно заранее сформировать базу параметров используемых болтов и описать процедуру подготовки измерительных поверхностей.
Как правильно проверить момент затяжки болтов
Порядок контроля должен быть установлен в технологической карте, инструкции изготовителя или плане технического обслуживания. Для ответственных соединений нельзя заменять утвержденную процедуру универсальной таблицей из открытых источников.
- Изучить документацию. Необходимо определить нормативный момент или требуемое осевое усилие, последовательность затяжки, состояние резьбы — сухое или смазанное, допустимые отклонения и объем выборочного контроля.
- Подготовить соединение. Следует обеспечить безопасный доступ, очистить наружные поверхности и определить, допускается ли воздействие на крепеж без разгрузки оборудования. При проверке уже собранного соединения нельзя самовольно менять состояние резьбы или добавлять смазку.
- Проверить болты и резьбу. Оценивают коррозию, повреждение граней, состояние шайб, выступание резьбы, признаки вытягивания и деформацию соединяемых деталей. Дефектный крепеж заменяют, а не компенсируют повышенным моментом.
- Проверить инструмент. Диапазон ключа должен соответствовать задаче, а срок калибровки — внутреннему регламенту. Насадки, удлинители и переходники учитывают в методике, поскольку изменение эффективной длины рычага может изменить прикладываемый момент.
- Установить контрольное значение. Оно берется из документации производителя, проекта или утвержденной карты затяжки. Значение для сухой резьбы нельзя автоматически применять к смазанному крепежу.
- Выполнить измерение. Усилие прикладывают плавно, без рывков, удерживая ключ за предусмотренную зону рукоятки. Боковая нагрузка и перекос инструмента недопустимы.
- Зафиксировать результат. В журнал заносят номер соединения, установленное и фактическое значение, тип и серийный номер инструмента, дату его калибровки, состояние крепежа и принятое решение.
Для фланцев и многоболтовых соединений дополнительно контролируют последовательность обхода. Затяжка одного болта изменяет нагрузку на соседних, поэтому окончательный результат зависит не только от значения момента, но и от числа проходов и схемы затяжки. Для кольцевых соединений равномерное распределение нагрузки критически важно для сохранения герметичности.
Факторы, влияющие на точность проверки
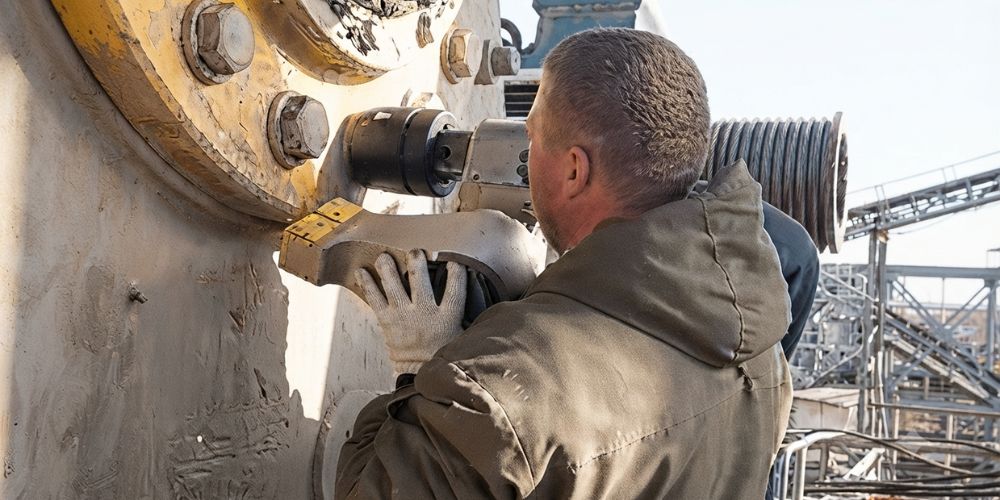
Состояние резьбы является одним из главных факторов. Коррозия, задиры, краска, герметик или загрязнение увеличивают сопротивление вращению. Ключ может показать требуемый момент, хотя значительная его часть была потрачена на преодоление локального трения.
Смазка уменьшает трение и обычно повышает осевое усилие при одинаковом моменте. Поэтому марка, количество и область нанесения смазочного материала должны соответствовать расчету. Нельзя считать сухую и смазанную затяжку взаимозаменяемыми.
Температура влияет на размеры деталей, свойства смазки, уплотнение и показания некоторых измерительных систем. На горячем оборудовании контроль выполняют по специальной процедуре с учетом рабочего и монтажного температурного состояния.
Класс прочности определяет допустимое напряжение в болте, но не задает универсальный момент для любого соединения. Два болта одного диаметра и класса могут требовать разных значений из-за отличий в шаге резьбы, покрытии, длине зажима и условиях эксплуатации.
Точность зависит от исправности и калибровки инструмента. Международный стандарт ISO 6789-2:2017 устанавливает требования к калибровке ручных моментных инструментов и расчету неопределенности измерений.
Человеческий фактор проявляется в скорости приложения силы, положении руки, перекосе ключа и продолжении затяжки после сигнала инструмента. Для снижения разброса операторы должны работать по единой инструкции и проходить практическое обучение.
Типичные ошибки при проверке момента затяжки
Наиболее распространенная ошибка — использование некалиброванного инструмента. Даже внешне исправный ключ после падения, перегрузки, длительной интенсивной эксплуатации или неправильного хранения может выйти за допустимую погрешность.
Вторая ошибка — неверно выбранный диапазон. Большой ключ, используемый для контроля малого момента около нижней границы шкалы, может давать менее стабильный результат, чем инструмент подходящего диапазона.
Проверка загрязненной или поврежденной резьбы также приводит к ложным выводам. Высокое сопротивление вращению может быть принято за достаточное предварительное натяжение.
Нельзя игнорировать рекомендации производителя и заменять заданное значение случайной таблицей по диаметру болта. Табличные данные применимы только как ориентир, если известны класс прочности, коэффициент трения и условия сборки.
Опасна и повторная дотяжка без оценки состояния соединения. Если болт уже получил пластическую деформацию или прокладка чрезмерно сжата, дополнительный момент не восстановит надежность. Соединение необходимо разобрать, проверить и собрать с исправными деталями.
Еще одна ошибка — использование динамометрического ключа как обычного инструмента для срыва или отворачивания крепежа. Такие нагрузки могут повредить механизм и нарушить калибровку.
Как выбрать инструмент для проверки момента затяжки
Для строительных работ
При монтаже металлоконструкций инструмент выбирают по диаметру высокопрочных болтов, расчетному усилию и объему работ. Для небольших соединений применяют динамометрические ключи, для крупных — механические усилители или гидравлические гайковерты.
Важно учитывать требования проекта к выборочному контролю, коэффициенту закручивания и документированию результатов. Для высокопрочных болтов окончательная дотяжка может выполняться динамометрическим инструментом после предварительной затяжки гайковертом.
Для промышленного оборудования
При периодическом обслуживании насосов, редукторов, прессов и производственных линий обычно достаточно комплекта механических или электронных ключей разных диапазонов. Если соединения относятся к критическим, предпочтителен инструмент с регистрацией результатов.
Для крупного оборудования следует учитывать доступность гайки, возможность установки реакционной опоры и необходимость работы в ограниченном пространстве.
Для нефтегазовой отрасли
На трубопроводах, арматуре, теплообменниках и сосудах под давлением особенно важны равномерность затяжки и герметичность фланцев. Здесь применяют гидравлические гайковерты, натяжители шпилек и ультразвуковой контроль.
Выбор между моментной затяжкой и осевым натяжением зависит от конструкции фланца, диаметра шпилек, требований к остаточной нагрузке и возможности одновременной установки нескольких натяжителей.
Для энергетики
На турбинах, генераторах, теплообменном оборудовании и ветроэнергетических установках встречаются крупные болты с высоким требуемым усилием. Для них используют гидравлические системы, электронные инструменты и ультразвуковые приборы.
На подобных объектах важны повторяемость, прослеживаемость и возможность подтвердить нагрузку после завершения монтажа.
Для обслуживания тяжелой техники
При ремонте карьерной, строительной и подъемной техники инструмент выбирают с учетом широкого диапазона крепежа. Для большинства операций подходят механические и цифровые ключи, а для рамных соединений, поворотных опор и крупных узлов могут потребоваться гидравлические гайковерты.
Необходимо использовать значения из сервисной документации конкретной машины. Общая таблица моментов не заменяет требования изготовителя техники.
Когда стоит использовать гидравлический инструмент
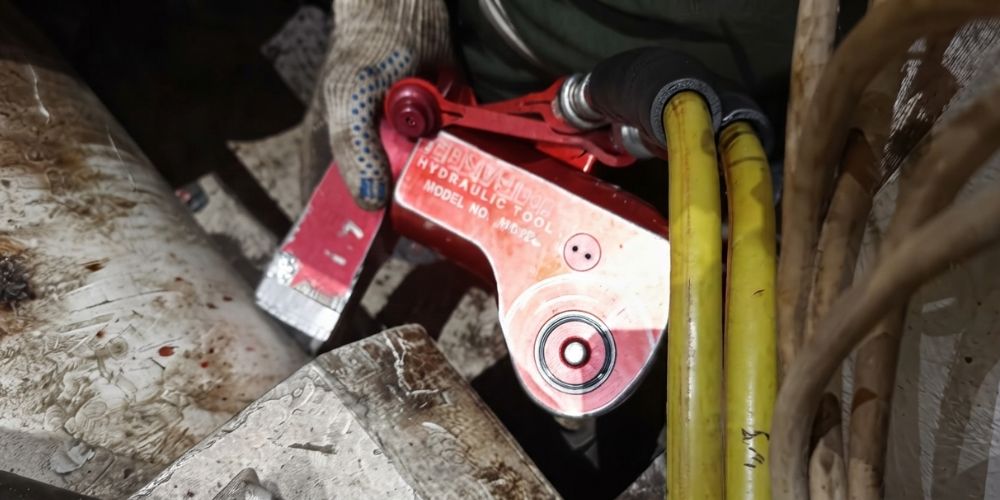
Гидравлический гайковерт целесообразен, когда требуемый момент превышает возможности ручного ключа, а применение длинных рычагов небезопасно или неудобно. Он подходит для болтов большого диаметра, фланцев, металлоконструкций, тяжелого оборудования и соединений с ограниченным доступом.
Низкопрофильные кассетные гайковерты применяют там, где над гайкой недостаточно места для обычной головки. Такие инструменты востребованы на трубопроводных фланцах, теплообменниках, реакторах и энергетическом оборудовании.
Гидравлический натяжитель предпочтителен, когда требуется контролировать непосредственно осевую нагрузку, снизить влияние трения и получить равномерное натяжение группы крупных шпилек. Наиболее характерные области применения — фланцы высокого давления, турбинные соединения, ветроустановки, нефтегазовые и подводные объекты.
При выборе необходимо учитывать не только требуемый момент или усилие, но и наличие реакционной точки, свободное пространство, длину выступающей резьбы, параметры насоса, длину рукавов и возможность безопасной установки оборудования.
Проверка момента затяжки: аренда или покупка оборудования
Покупка оправдана при регулярных работах с повторяющимися диапазонами крепежа. Собственное оборудование доступно в любой момент, персонал привыкает к конкретным моделям, а компания может самостоятельно планировать обслуживание и контроль калибровки.
При этом владелец несет расходы на хранение, ремонт, замену рукавов и уплотнений, калибровку, обучение сотрудников и содержание нескольких типоразмеров инструмента.
Аренда подходит для разовых монтажных и ремонтных проектов, особенно если требуется дорогостоящее оборудование с высоким моментом или комплект натяжителей для определенного фланца. Она позволяет подобрать инструмент под конкретный диаметр крепежа и не приобретать оборудование, которое после завершения проекта не будет использоваться.
Перед арендой необходимо проверить комплектность, наличие калибровочных документов, соответствие насоса и инструмента, состояние рукавов, переходников, головок и реакционных опор. Для натяжителей дополнительно проверяют соответствие резьбовых адаптеров конкретным шпилькам.
Как часто необходимо калибровать динамометрический инструмент
Единого интервала для всех условий эксплуатации нет. Периодичность зависит от количества рабочих циклов, диапазона использования, условий хранения, ответственности соединений и внутренних требований предприятия.
Распространенным ориентиром считается калибровка не реже одного раза в 12 месяцев или после 5000 циклов, в зависимости от того, какое событие наступит раньше. Однако при интенсивной эксплуатации, работе в загрязненной среде или на ответственных объектах интервал сокращают. Производители также рекомендуют учитывать падения, перегрузки и использование инструмента не по назначению.
Внеплановая проверка необходима после падения, удара, превышения максимального диапазона, ремонта, появления нестабильного срабатывания или расхождения с контрольным прибором. Электронные модели могут фиксировать перегрузки и количество рабочих циклов, что упрощает планирование обслуживания.
Следует различать оперативную проверку и полноценную калибровку. Проверка на стенде показывает текущее отклонение инструмента. Калибровка выполняется по установленной процедуре с использованием прослеживаемого измерительного оборудования и оформлением сертификата.
Часто задаваемые вопросы
Можно ли проверить момент затяжки без динамометрического ключа?
Обычным гаечным ключом нельзя достоверно определить приложенный момент. Приблизительная оценка по длине рычага и усилию человека имеет слишком большую погрешность и не подходит для ответственных соединений. Без динамометрического ключа можно выполнить визуальный осмотр, проверить маркировку или положение контрольных меток, но это не является измерением момента.
Какой инструмент обеспечивает наиболее точный контроль?
Для проверки именно крутящего момента применяют откалиброванный электронный ключ или измерительный преобразователь. Если требуется определить фактическое предварительное натяжение, более информативен ультразвуковой контроль удлинения болта. На крупных шпильках высокую равномерность обеспечивает гидравлическое натяжение с последующим контролем остаточной нагрузки.
Нужно ли повторно проверять затяжку после запуска оборудования?
Только если это предусмотрено инструкцией изготовителя или регламентом обслуживания. Повторный контроль может требоваться после температурного цикла, приработки прокладки или начала работы под вибрационной нагрузкой. Самовольная дотяжка без утвержденной процедуры способна перегрузить крепеж или повредить уплотнение.
Чем отличается гидравлический гайковерт от натяжителя шпилек?
Гайковерт вращает гайку и создает заданный крутящий момент. Результат зависит от трения в резьбе и под опорной поверхностью. Натяжитель растягивает шпильку вдоль оси, после чего гайка подводится к поверхности. Такой способ меньше зависит от трения и лучше подходит для равномерного натяжения крупных ответственных соединений.
Какой момент затяжки считается правильным?
Правильным считается значение, установленное производителем оборудования, проектом или расчетом болтового соединения. Оно должно учитывать диаметр и шаг резьбы, класс прочности, материал деталей, покрытие крепежа, смазку, рабочую нагрузку и требуемое предварительное натяжение. Универсального момента только по размеру болта не существует.
Как часто требуется калибровка динамометрического ключа?
Базовый ориентир — один раз в 12 месяцев или после 5000 рабочих циклов. Для ответственных соединений, интенсивной эксплуатации и тяжелых условий проверку проводят чаще. После падения, перегрузки или ремонта инструмент необходимо проверить внепланово.
Подходящее оборудование
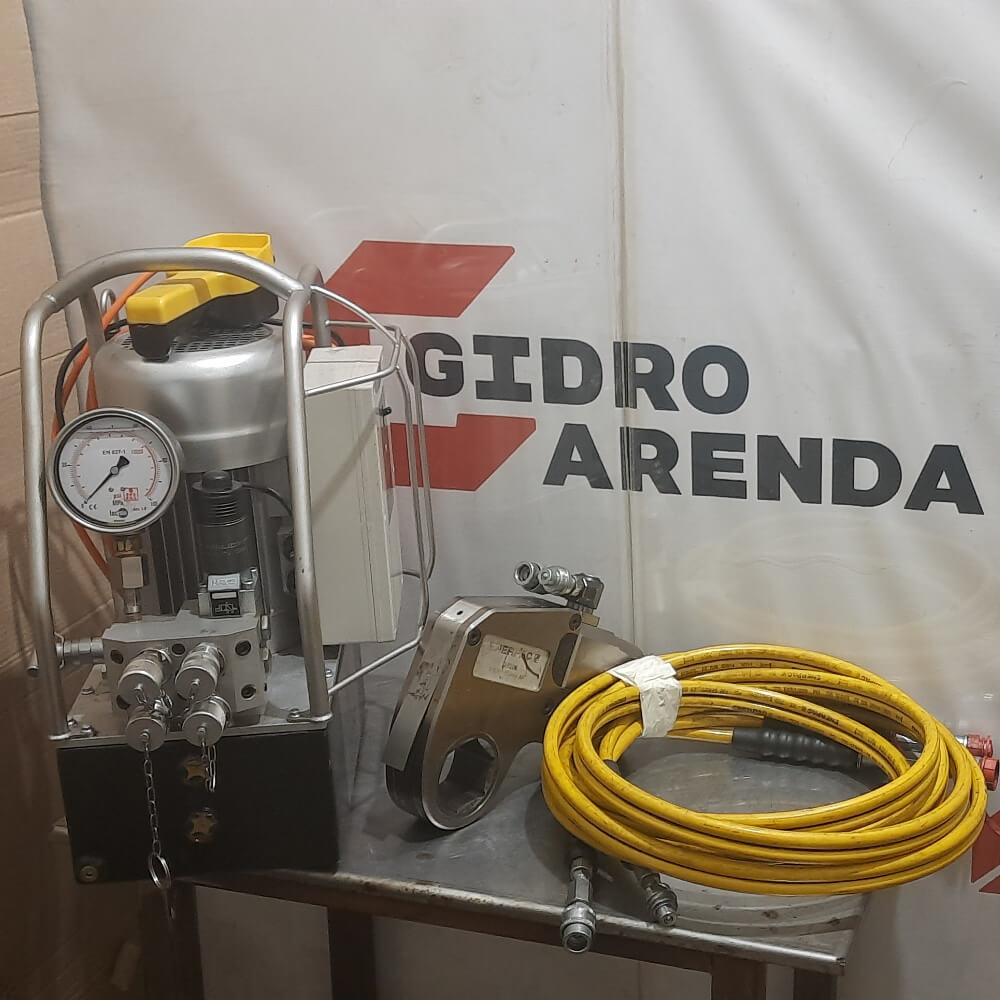
Крутящий момент – 1150 — 11500 Нм
Комплект поставки: гайковерт, насосная станция, рукав, головки
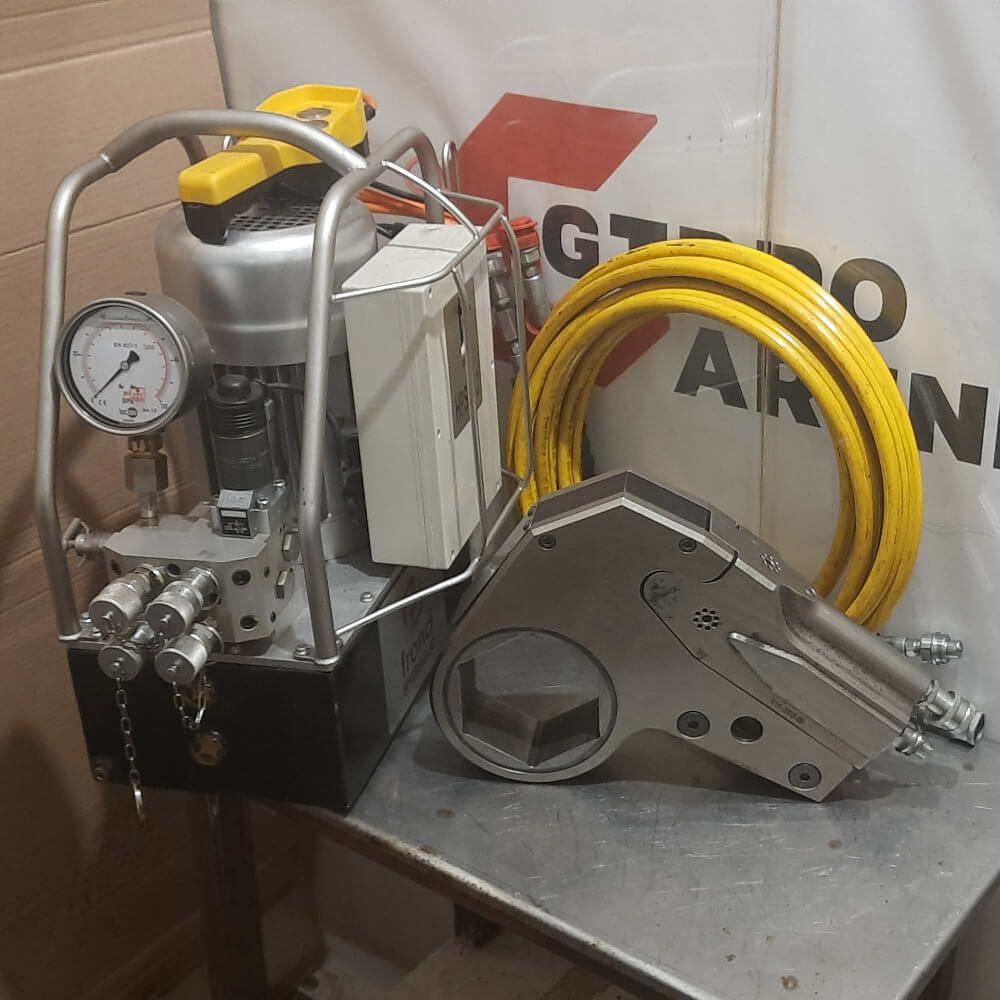
Крутящий момент — 2155 — 22503 Нм
Комплект поставки: гайковерт, насосная станция, рукав, головки
Особенности: Минимизирует рабочую силу, обеспечивает эргономичную и безопасную рабочую среду. Подходит для использования в режиме закручивания и откручивания. Сделан в США.
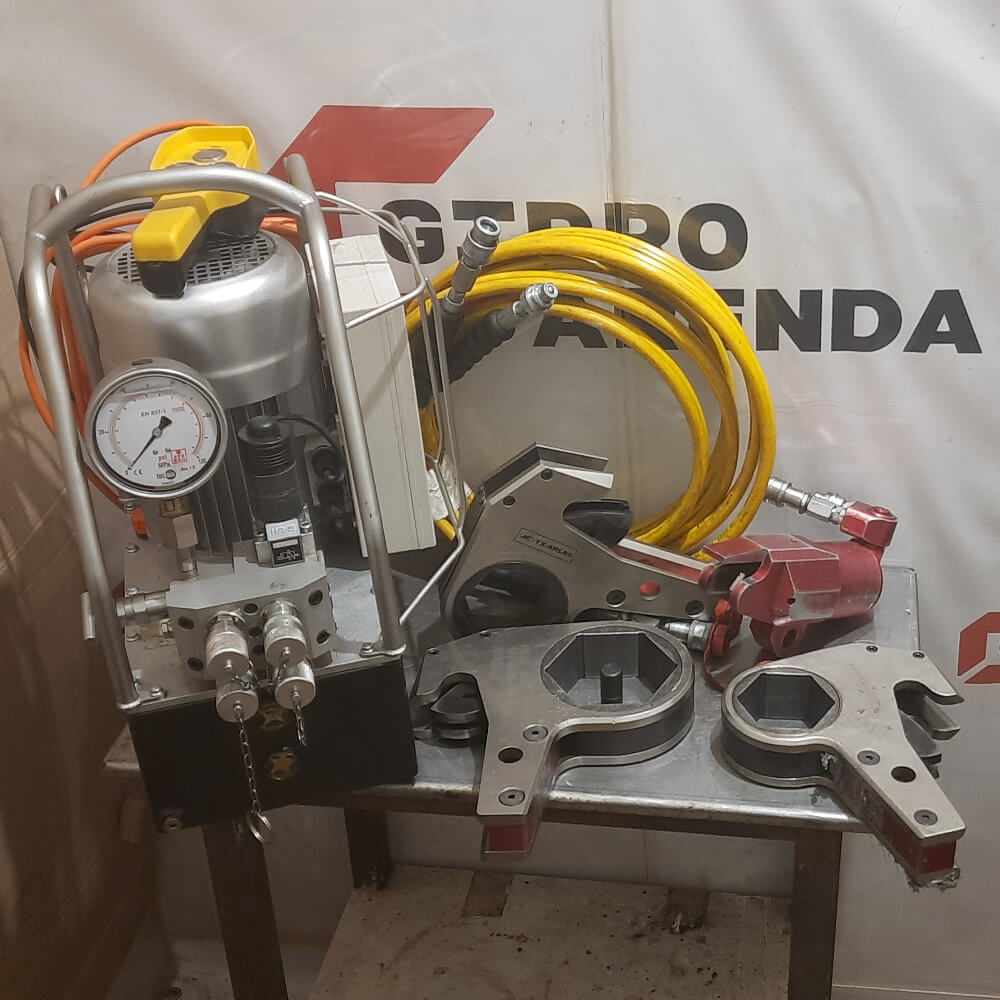
Крутящий момент — 1434 — 14349 Нм
Размеры винтов — 85 — 105 мм
Комплект поставки: гайковерт, насосная станция, рукав, головки
Особенности: гайковерты имеют низкий профиль и предназначены для работы в труднодоступных местах. При работе с болтами различного размера можно быстро и легко произвести замену кассет.
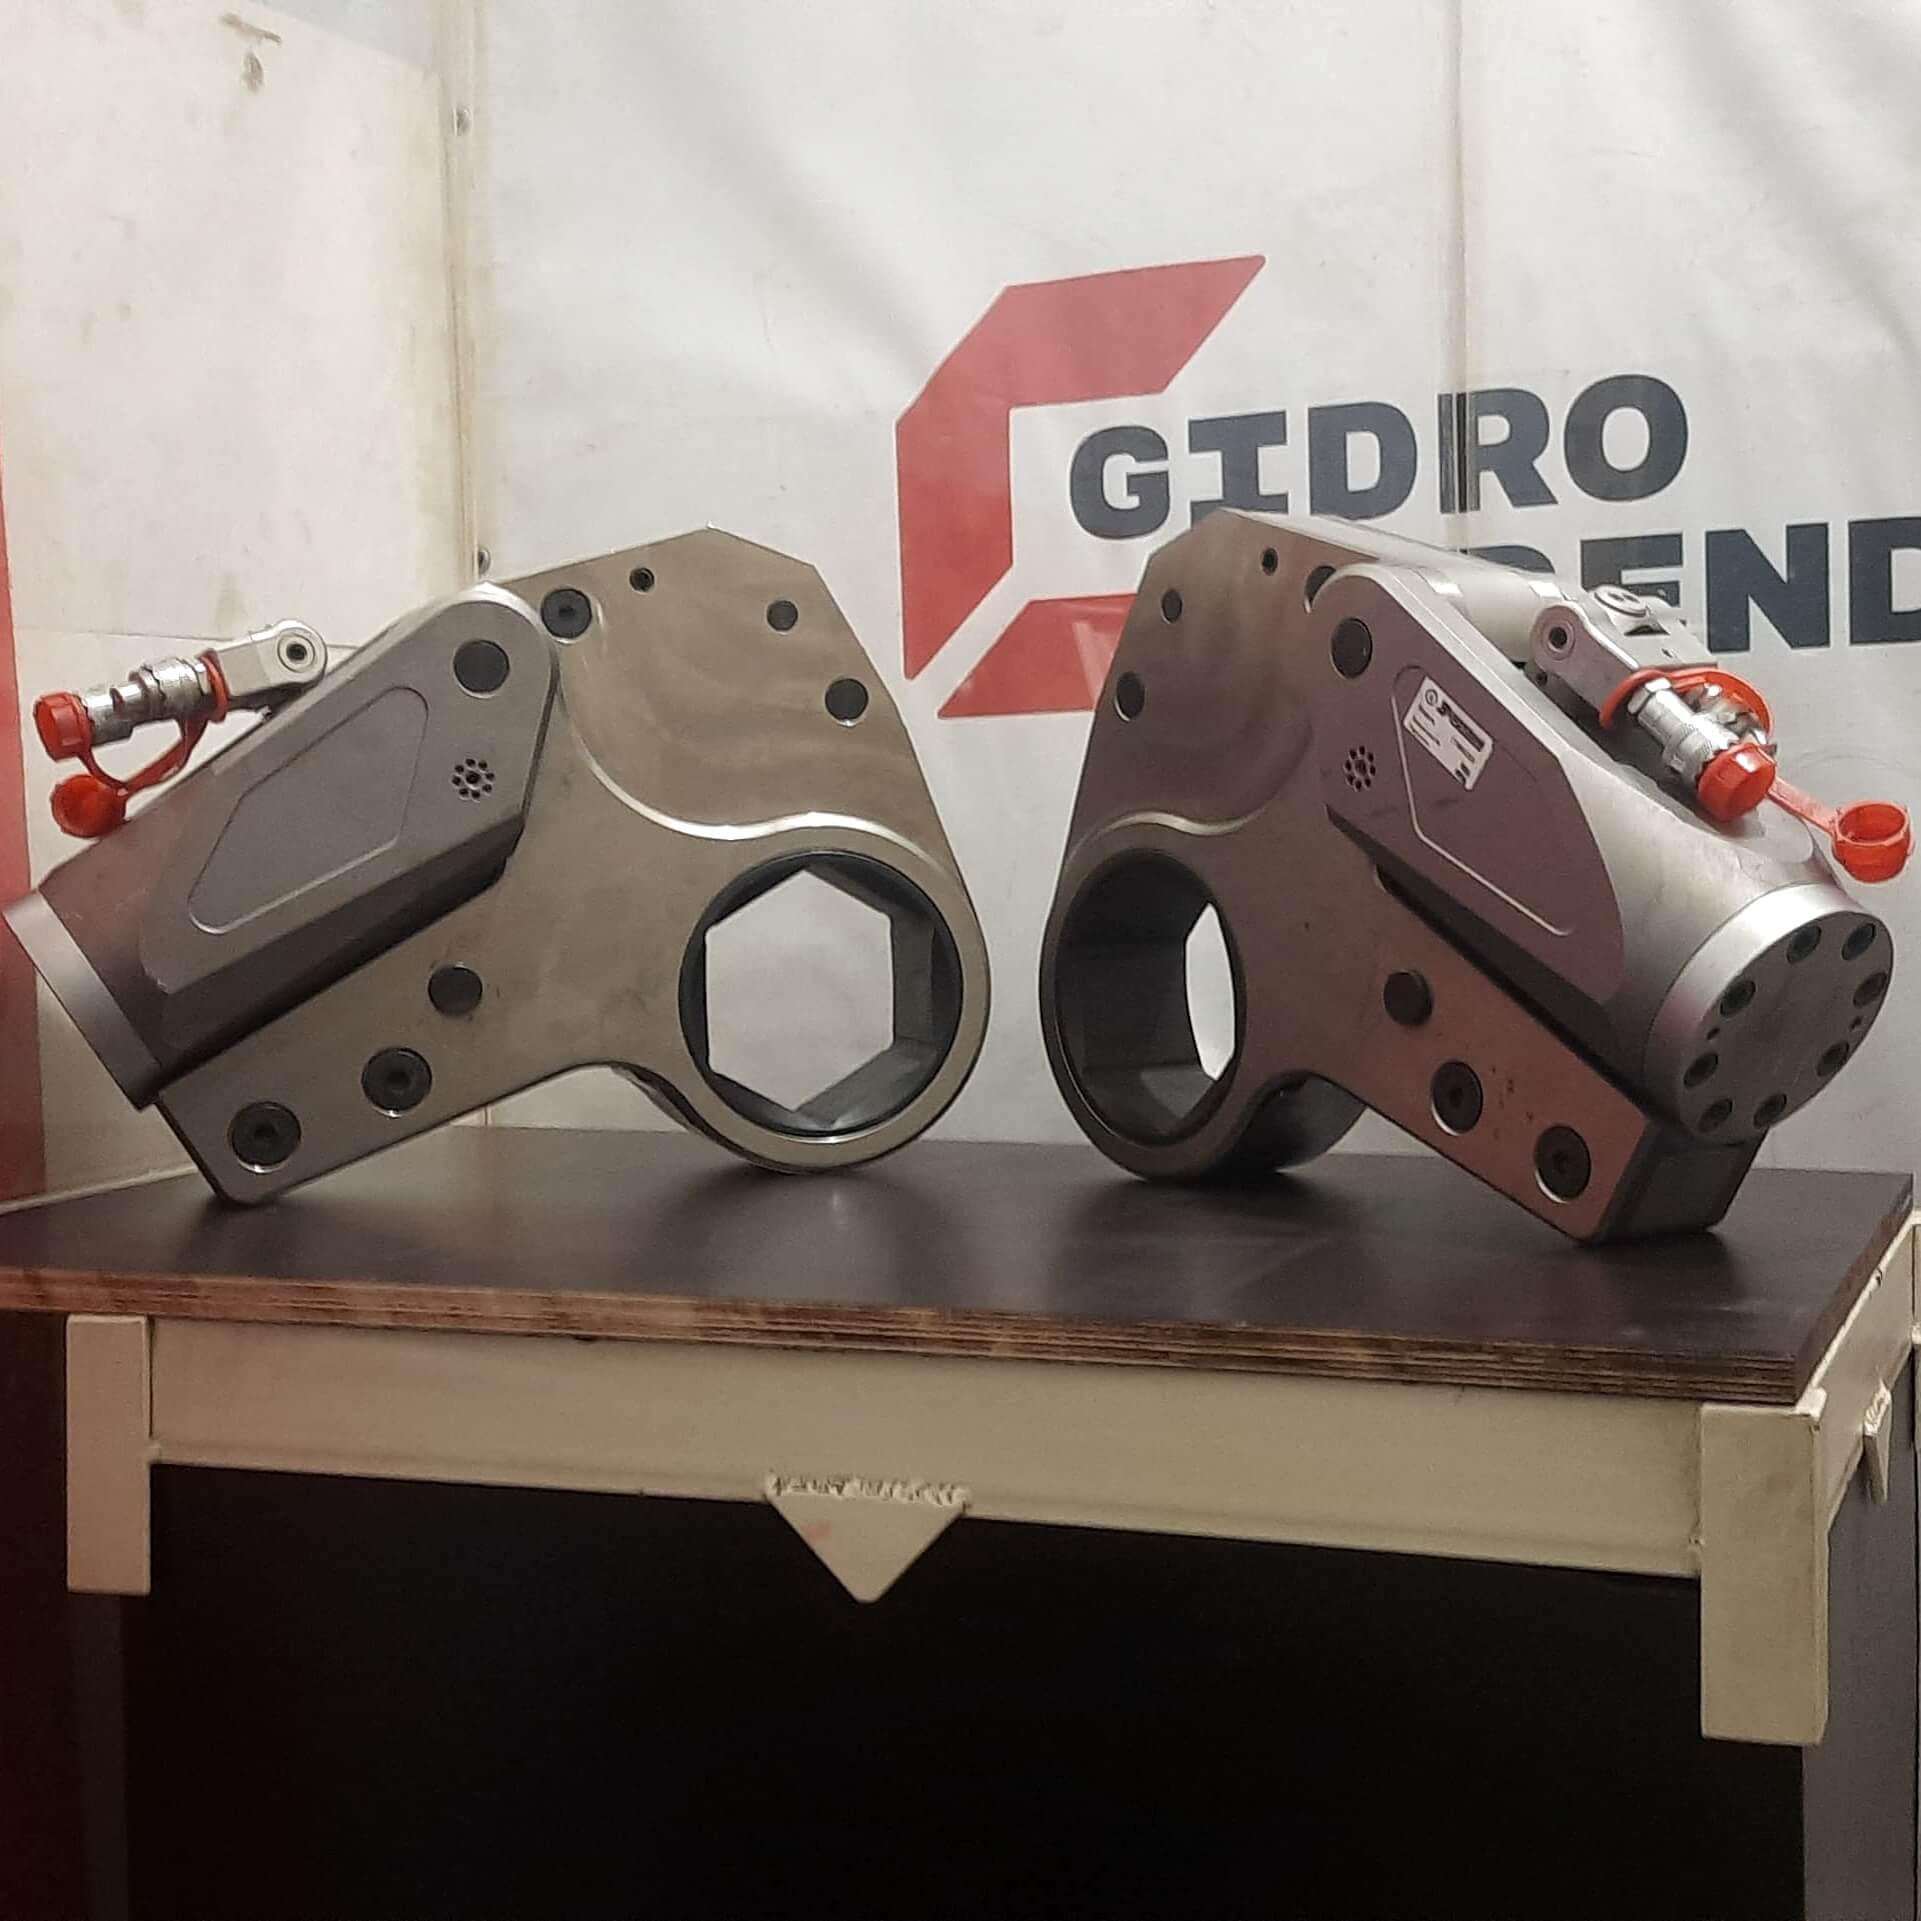
Крутящий момент — 4188 — 44593 Нм
Комплект поставки: гайковерт, насосная станция, рукав, головки
Особенности: Минимизирует рабочую силу, обеспечивает эргономичную и безопасную рабочую среду. Подходит для использования в режиме закручивания и откручивания. Сделан в России.
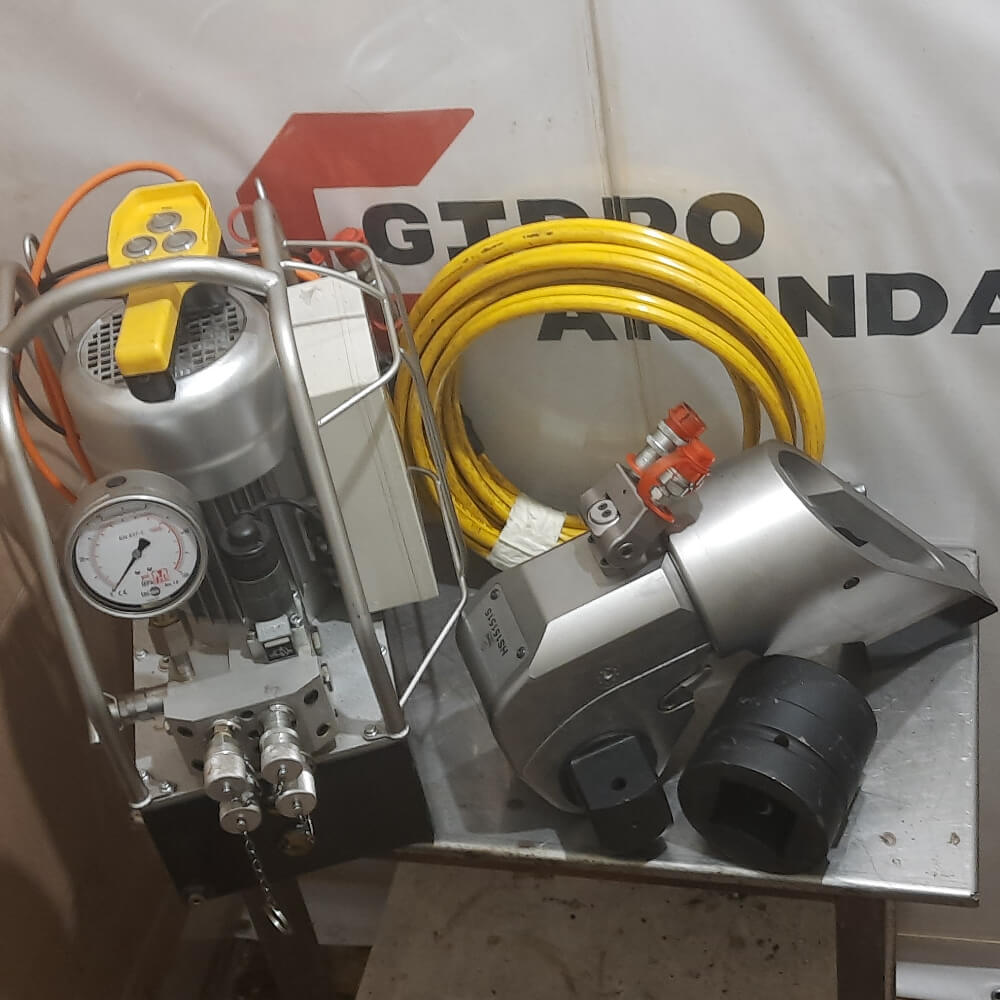
Крутящий момент — 2666 – 26664 Нм
Комплект поставки: гайковерт, насосная станция, рукав, головки
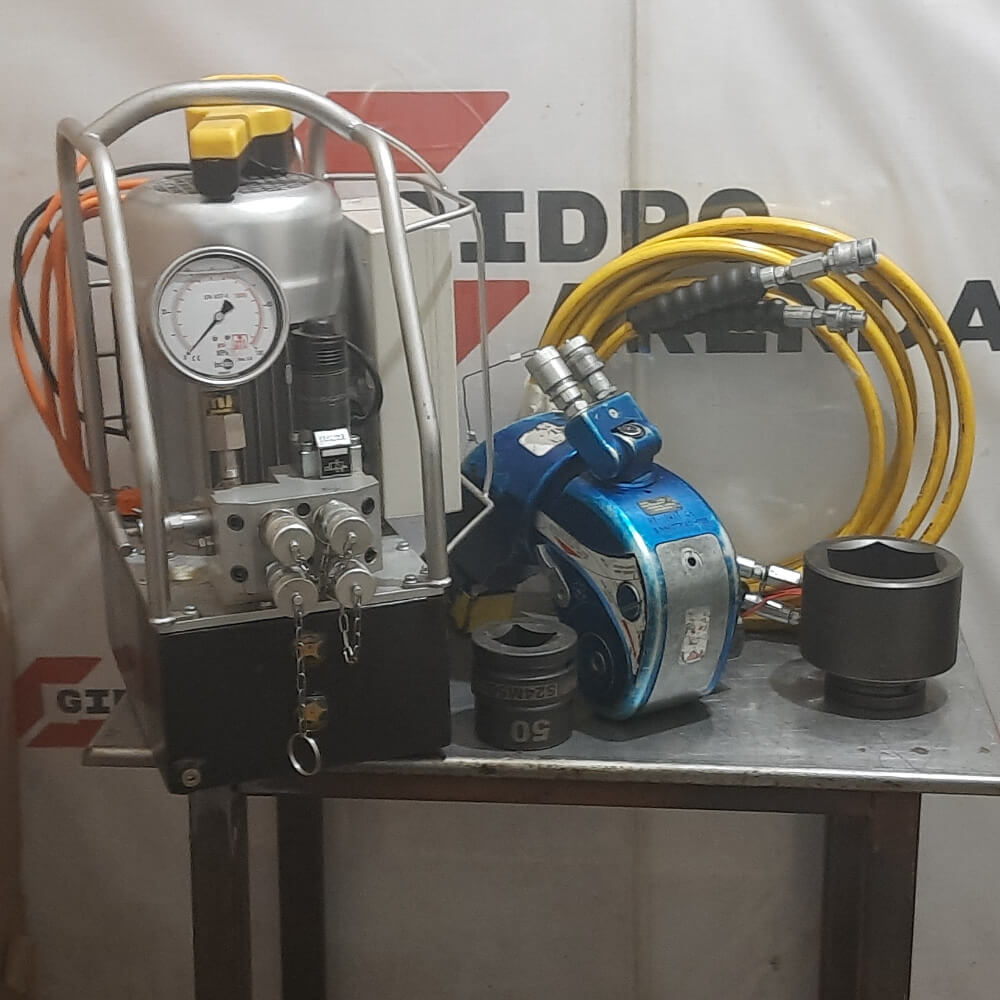
Крутящий момент – 2379,47 – 15619,07 Нм
Комплект поставки: гайковерт, насосная станция, рукав, головки
Особенности: Имеется блокиратор обратного хода, который позволяет с легкостью снять прижатый к опорной поверхности моментный ключ в конце процесса затяжки.